


Статьи
-
Низкотемпературные — рабочая температура 110–150 °C. Подходят для ручных и малоскоростных станков (до 12 м/мин). Пример: Delta Adhesives DA-110.
-
Среднетемпературные (универсальные) — 160–190 °C. Используются на полуавтоматических линиях. Пример: Delta Adhesives DA-30.
-
Высокотемпературные — 190–210 °C. Для автоматических линий со скоростью подачи от 10 м/мин. Примеры: Delta Adhesives DA-40.
Вязкость ЭВА-клеев варьируется в широких пределах: от 10 000 мПа·с (низковязкие составы при 170 °C) до 100 000–114 000 мПа·с при 180 °C.
Ключевые преимущества ЭВА: низкая стоимость, отработанная технология нанесения, широкая доступность, хорошая адгезия к большинству кромочных материалов (шпон, меламин, ПВХ, АБС). Главный недостаток — ограниченная термостойкость: температура размягчения составляет 85–90 °C. При нагреве выше этого порога (например, от горячего пара или вблизи духовых шкафов) клей размягчается, и кромка может отслоиться.
3. Полиолефиновый клей-расплав — баланс цены и термостойкости
Полиолефиновые (ПО) клеи-расплавы — это термопластичные составы на основе полимеров олефинового ряда (полиэтилен, полипропилен и их сополимеры). Как и ЭВА, они являются термообратимыми, но их базовый полимер обеспечивает более высокую термостойкость.
Рабочая температура полиолефиновых клеев составляет 180–210 °C. Точка размягчения — 110–130 °C, что на 20–40 °C выше, чем у ЭВА. Это делает полиолефины устойчивыми к воздействию горячего пара и повышенных температур без потери адгезии. При этом полиолефин, в отличие от PUR, не требует специального оборудования — его можно использовать на обычных кромкооблицовочных станках, предназначенных для ЭВА.
Вязкость полиолефинов обычно составляет 60 000–80 000 мПа·с при рабочей температуре. Благодаря особенностям полимерной структуры полиолефиновые клеи обладают хорошей адгезией к глянцевым пластикам и обеспечивают тонкий, ровный клеевой шов. Они не имеют запаха и могут оставаться в клеевой ванне длительное время — до месяца — без деградации, а затем повторно расплавляться.
На практике полиолефиновые клеи занимают нишу между ЭВА и PUR: они дороже ЭВА, но дешевле PUR, при этом обеспечивают термостойкость, достаточную для большинства серийных изделий. В ассортименте «Дельта-Техно» представлены полиолефиновые клеи, например, NOBEL NB-7730.
4. PUR-клей (полиуретановый реактивный) — необратимое отверждение для премиум-сегмента
PUR (полиуретановый реактивный клей-расплав) — это принципиально иной класс материалов. В отличие от термопластичных ЭВА и полиолефина, PUR относится к термореактивным (химически отверждаемым) клеям. После нанесения расплава на деталь происходит двухстадийный процесс:
-
Первичная фиксация — клей охлаждается и затвердевает физически, обеспечивая начальную адгезию.
-
Химическое отверждение — остаточные изоцианатные группы в составе PUR реагируют с влагой воздуха и поверхности, образуя поперечные связи (сшивку). Этот процесс необратим: повторный нагрев не размягчает клей.
Температура работы PUR-клеев ниже, чем у высокотемпературных ЭВА и полиолефинов: обычно 110–150 °C. Более низкая температура нанесения позволяет экономить электроэнергию, снижает термическую нагрузку на оборудование и уменьшает риск деформации тонких кромок. Время полного отверждения PUR-клея составляет от 3 до 7 дней в зависимости от состава и влажности окружающей среды.
Ключевые преимущества PUR:
-
Термостойкость готового шва — свыше 160 °C.
-
Высокая влагостойкость и паростойкость.
-
Стойкость к растворителям и химическим реагентам.
-
Прочность соединения с течением времени только возрастает за счёт продолжающейся реакции сшивки.
-
Тонкий, почти незаметный клеевой шов благодаря низкой вязкости.
Ограничения и особенности PUR:
-
Ограниченный срок хранения после вскрытия упаковки — клей реагирует с влагой воздуха и теряет свойства.
-
Необходимость регулярной очистки клеевой ванны — остатки PUR быстро отверждаются и становятся нерастворимыми.
-
Повышенные требования к технологии нанесения и квалификации персонала.
-
Более высокая стоимость по сравнению с ЭВА и полиолефином.
PUR-клеи применяются в премиум-сегменте мебели: кухонные фасады, мебель для ванных комнат.
Таблица 1. Сравнение ключевых характеристик клеев-расплавов для кромкооблицовки
|
Параметр |
ЭВА |
Полиолефин (ПО) |
PUR |
|---|---|---|---|
|
Химическая основа |
Сополимер этилена и винилацетата |
Полиолефины |
Полиуретан (реактивный) |
|
Тип отверждения |
Термопластичный (обратимый) |
Термопластичный (обратимый) |
Термореактивный (необратимый) |
|
Рабочая температура, °C |
110–210 (в зависимости от марки) |
180–210 |
110–150 |
|
Точка размягчения, °C |
85–95 |
110–130 |
свыше 160 (после отверждения) |
|
Термостойкость шва |
Низкая (до 90 °C) |
Средняя (до 130 °C) |
Высокая (свыше 160 °C) |
|
Влагостойкость |
Низкая |
Средняя |
Высокая |
|
Время полного отверждения |
Мгновенно (при охлаждении) |
Мгновенно (при охлаждении) |
3–7 дней |
|
Относительная стоимость |
Низкая |
Средняя |
Высокая |
|
Требования к оборудованию |
Стандартные |
Стандартные (аналогично ЭВА) |
Специализированное (герметичные баки) |
5. Как выбрать клей для конкретных задач
Выбор типа клея-расплава определяется тремя группами факторов: условиями эксплуатации готового изделия, параметрами производственной линии и экономическими ограничениями.
По условиям эксплуатации:
-
Для стандартной корпусной мебели, эксплуатируемой в сухих отапливаемых помещениях, оптимален ЭВА — достаточная прочность при минимальной стоимости.
-
Для кухонной мебели, мебели вблизи отопительных приборов или в жарком климате — полиолефин или PUR. Полиолефин даёт термостойкость до 130 °C, PUR — свыше 160 °C.
-
Для мебели в ванных комнатах, бассейнах или уличной мебели — только PUR, обеспечивающий необратимое влагостойкое соединение.
По параметрам производства:
-
Ручные и малоскоростные станки (до 12 м/мин) — низкотемпературный ЭВА (110–150 °C).
-
Среднескоростные линии (12–20 м/мин) — универсальный ЭВА или полиолефин.
-
Высокоскоростные автоматические линии (свыше 20 м/мин) — высокотемпературный ЭВА или полиолефин.
-
Для сложных материалов (глянцевый АБС, толстый ПП, акрил) — полиолефин или PUR обеспечивают лучшую адгезию.
Инженеры «Дельта-Техно» при выборе клея для конкретного заказа рекомендуют проводить тестовые склеивания на той же связке материалов (плита + кромка + станок), которая будет использоваться в серийном производстве. Температура в цехе, влажность заготовок (оптимально 8–10%) и состояние клеенаносящей системы влияют на результат не меньше, чем тип клея.
Таблица 2. Рекомендации по применению клеев-расплавов в зависимости от кромочного материала
|
Кромочный материал |
ЭВА |
Полиолефин |
PUR |
|---|---|---|---|
|
Шпон, бумага, меламин |
рекомендуется |
рекомендуется |
рекомендуется |
|
ПВХ (стандартный) |
рекомендуется |
рекомендуется |
рекомендуется |
|
ПВХ (глянцевый, тонкий) |
допустимо (низкотемпературный) |
рекомендуется |
рекомендуется (лучшая адгезия) |
|
АБС (стандартный) |
рекомендуется |
рекомендуется |
рекомендуется |
|
АБС (толстый, от 2 мм) |
допустимо (высокотемпературный) |
рекомендуется |
рекомендуется |
|
ПП (полипропилен) |
ограниченно |
рекомендуется |
рекомендуется |
|
ХПЛ, полиэфир |
рекомендуется |
рекомендуется |
рекомендуется |
6. Практические аспекты работы с разными типами клеев
Хранение. ЭВА и полиолефин имеют срок хранения 24 месяца в сухом месте при температуре 15–25 °C в закрытой оригинальной упаковке. PUR после вскрытия упаковки необходимо использовать в течение ограниченного времени — производители обычно указывают срок до 3–6 месяцев при условии герметичного хранения.
Переход между типами. При смене типа клея (например, с ЭВА на полиолефин или PUR) необходимо полностью очистить клееплавильную систему. Смешивание разных типов клеев недопустимо — это приводит к нестабильности расплава и снижению прочности шва. Для PUR требуется отдельная, герметизированная клеевая система, так как контакт с влагой воздуха запускает необратимое отверждение прямо в баке.
Сезонные факторы. При температуре воздуха в цехе ниже 15 °C возможно слабое склеивание из-за быстрого остывания расплава. В зимний период инженеры «Дельта-Техно» рекомендуют прогревать склеиваемые детали и кромочный материал в помещении не менее 24 часов перед работой, а также использовать высокотемпературные составы для компенсации теплопотерь.
Список технических источников
-
Клей-расплав NOBEL NB-PO7730 полиолефин (высокотемпературный) — характеристики (nn.delta-tehno.ru)
-
Обзор адгезивов для кромки — сравнение EVA, PUR, PO (masterkley.ru)
-
Клей для кромкооблицовочного станка: PUR vs EVA (mebelshik.biz)
-
Основные принципы и классификация клеев-расплавов для кромкооблицовки (selectbanding.com)
Кромкооблицовочный станок наносит расплавленный клей на торец детали со скоростью от 4 до 30 м/мин, и за доли секунды клей должен успеть смочить поверхность, заполнить микронеровности и зафиксировать кромку. В мире мебельного производства доминируют три типа клеев-расплавов: ЭВА (этиленвинилацетат), полиолефин (ПО) и PUR (полиуретановый реактивный). Каждый из них имеет свою химическую природу, температурные режимы и области применения. Инженеры «Дельта-Техно» в своей работе с оборудованием DELTAMACHINERY и клеями Delta Adhesives отмечают: более 90% рынка сегодня занимают составы на основе ЭВА, но доля полиолефинов и PUR неуклонно растёт — особенно в сегменте мебели для влажных и высокотемпературных помещений. Разберём, что представляет собой каждый тип, в чём их принципиальные различия и как сделать правильный выбор для вашего производства.
1. Что такое клей-расплав и как он работает
Клей-расплав (термоклей, хот-мелт) — это 100-процентное твёрдое термопластичное или термореактивное вещество, которое при нагревании переходит в жидкое состояние, наносится на склеиваемую поверхность, а при охлаждении затвердевает, образуя прочное соединение. В отличие от водных или растворительных клеев, клеи-расплавы не содержат растворителей и не требуют времени на испарение влаги — они работают исключительно за счёт физического охлаждения (для ЭВА и полиолефина) или химической реакции с влагой (для PUR).
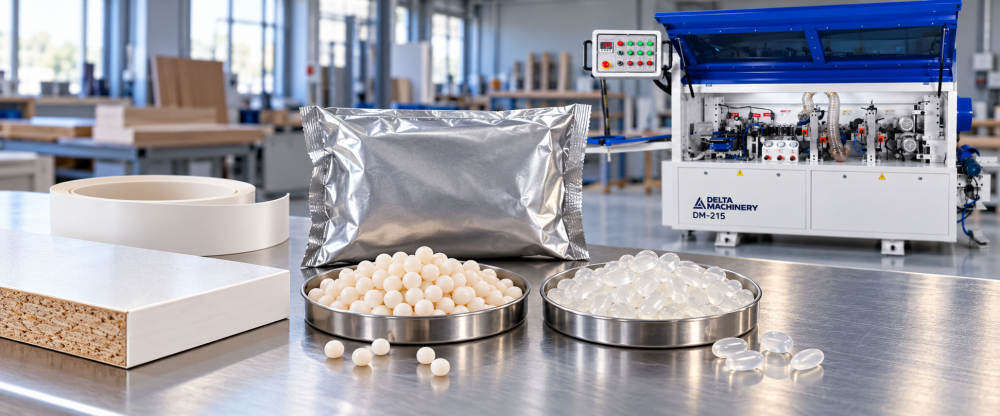
В кромкооблицовочных станках клей подаётся в виде гранул, если это клей на основе ЭВА, РО, либо брекетом если это клеевой материал на основе PUR в клееплавильную камеру, где расплавляется при температуре от 110 до 210 °C в зависимости от типа состава. Затем через систему подачи или клеенаносящий валик расплав наносится либо на торец плитного материала, либо непосредственно на кромку. После прижатия кромки прижимными роликами клей охлаждается и кристаллизуется — процесс занимает от долей секунды до нескольких секунд.
2. Клей-расплав ЭВА (этиленвинилацетат) — классика мебельного производства
ЭВА (этиленвинилацетат) — сополимер этилена и винилацетата, который представляет собой термопластичный, термообратимый клей. Это означает, что при нагревании он размягчается, при охлаждении твердеет, и этот цикл может повторяться многократно. Именно обратимость — ключевое свойство ЭВА, которое определяет как его преимущества, так и ограничения.
ЭВА-клеи подразделяются на три температурные категории:
-
Низкотемпературные — рабочая температура 110–150 °C. Подходят для ручных и малоскоростных станков (до 12 м/мин). Пример: Delta Adhesives DA-110.
-
Среднетемпературные (универсальные) — 160–190 °C. Используются на полуавтоматических линиях. Пример: Delta Adhesives DA-30.
-
Высокотемпературные — 190–210 °C. Для автоматических линий со скоростью подачи от 10 м/мин. Примеры: Delta Adhesives DA-40.
Вязкость ЭВА-клеев варьируется в широких пределах: от 10 000 мПа·с (низковязкие составы при 170 °C) до 100 000–114 000 мПа·с при 180 °C.
Ключевые преимущества ЭВА: низкая стоимость, отработанная технология нанесения, широкая доступность, хорошая адгезия к большинству кромочных материалов (шпон, меламин, ПВХ, АБС). Главный недостаток — ограниченная термостойкость: температура размягчения составляет 85–90 °C. При нагреве выше этого порога (например, от горячего пара или вблизи духовых шкафов) клей размягчается, и кромка может отслоиться.
3. Полиолефиновый клей-расплав — баланс цены и термостойкости
Полиолефиновые (ПО) клеи-расплавы — это термопластичные составы на основе полимеров олефинового ряда (полиэтилен, полипропилен и их сополимеры). Как и ЭВА, они являются термообратимыми, но их базовый полимер обеспечивает более высокую термостойкость.
Рабочая температура полиолефиновых клеев составляет 180–210 °C. Точка размягчения — 110–130 °C, что на 20–40 °C выше, чем у ЭВА. Это делает полиолефины устойчивыми к воздействию горячего пара и повышенных температур без потери адгезии. При этом полиолефин, в отличие от PUR, не требует специального оборудования — его можно использовать на обычных кромкооблицовочных станках, предназначенных для ЭВА.
Вязкость полиолефинов обычно составляет 60 000–80 000 мПа·с при рабочей температуре. Благодаря особенностям полимерной структуры полиолефиновые клеи обладают хорошей адгезией к глянцевым пластикам и обеспечивают тонкий, ровный клеевой шов. Они не имеют запаха и могут оставаться в клеевой ванне длительное время — до месяца — без деградации, а затем повторно расплавляться.
На практике полиолефиновые клеи занимают нишу между ЭВА и PUR: они дороже ЭВА, но дешевле PUR, при этом обеспечивают термостойкость, достаточную для большинства серийных изделий. В ассортименте «Дельта-Техно» представлены полиолефиновые клеи, например, NOBEL NB-7730.
4. PUR-клей (полиуретановый реактивный) — необратимое отверждение для премиум-сегмента
PUR (полиуретановый реактивный клей-расплав) — это принципиально иной класс материалов. В отличие от термопластичных ЭВА и полиолефина, PUR относится к термореактивным (химически отверждаемым) клеям. После нанесения расплава на деталь происходит двухстадийный процесс:
-
Первичная фиксация — клей охлаждается и затвердевает физически, обеспечивая начальную адгезию.
-
Химическое отверждение — остаточные изоцианатные группы в составе PUR реагируют с влагой воздуха и поверхности, образуя поперечные связи (сшивку). Этот процесс необратим: повторный нагрев не размягчает клей.
Температура работы PUR-клеев ниже, чем у высокотемпературных ЭВА и полиолефинов: обычно 110–150 °C. Более низкая температура нанесения позволяет экономить электроэнергию, снижает термическую нагрузку на оборудование и уменьшает риск деформации тонких кромок. Время полного отверждения PUR-клея составляет от 3 до 7 дней в зависимости от состава и влажности окружающей среды.
Ключевые преимущества PUR:
-
Термостойкость готового шва — свыше 160 °C.
-
Высокая влагостойкость и паростойкость.
-
Стойкость к растворителям и химическим реагентам.
-
Прочность соединения с течением времени только возрастает за счёт продолжающейся реакции сшивки.
-
Тонкий, почти незаметный клеевой шов благодаря низкой вязкости.
Ограничения и особенности PUR:
-
Ограниченный срок хранения после вскрытия упаковки — клей реагирует с влагой воздуха и теряет свойства.
-
Необходимость регулярной очистки клеевой ванны — остатки PUR быстро отверждаются и становятся нерастворимыми.
-
Повышенные требования к технологии нанесения и квалификации персонала.
-
Более высокая стоимость по сравнению с ЭВА и полиолефином.
PUR-клеи применяются в премиум-сегменте мебели: кухонные фасады, мебель для ванных комнат.
Таблица 1. Сравнение ключевых характеристик клеев-расплавов для кромкооблицовки
|
Параметр |
ЭВА |
Полиолефин (ПО) |
PUR |
|---|---|---|---|
|
Химическая основа |
Сополимер этилена и винилацетата |
Полиолефины |
Полиуретан (реактивный) |
|
Тип отверждения |
Термопластичный (обратимый) |
Термопластичный (обратимый) |
Термореактивный (необратимый) |
|
Рабочая температура, °C |
110–210 (в зависимости от марки) |
180–210 |
110–150 |
|
Точка размягчения, °C |
85–95 |
110–130 |
свыше 160 (после отверждения) |
|
Термостойкость шва |
Низкая (до 90 °C) |
Средняя (до 130 °C) |
Высокая (свыше 160 °C) |
|
Влагостойкость |
Низкая |
Средняя |
Высокая |
|
Время полного отверждения |
Мгновенно (при охлаждении) |
Мгновенно (при охлаждении) |
3–7 дней |
|
Относительная стоимость |
Низкая |
Средняя |
Высокая |
|
Требования к оборудованию |
Стандартные |
Стандартные (аналогично ЭВА) |
Специализированное (герметичные баки) |
5. Как выбрать клей для конкретных задач
Выбор типа клея-расплава определяется тремя группами факторов: условиями эксплуатации готового изделия, параметрами производственной линии и экономическими ограничениями.
По условиям эксплуатации:
-
Для стандартной корпусной мебели, эксплуатируемой в сухих отапливаемых помещениях, оптимален ЭВА — достаточная прочность при минимальной стоимости.
-
Для кухонной мебели, мебели вблизи отопительных приборов или в жарком климате — полиолефин или PUR. Полиолефин даёт термостойкость до 130 °C, PUR — свыше 160 °C.
-
Для мебели в ванных комнатах, бассейнах или уличной мебели — только PUR, обеспечивающий необратимое влагостойкое соединение.
По параметрам производства:
-
Ручные и малоскоростные станки (до 12 м/мин) — низкотемпературный ЭВА (110–150 °C).
-
Среднескоростные линии (12–20 м/мин) — универсальный ЭВА или полиолефин.
-
Высокоскоростные автоматические линии (свыше 20 м/мин) — высокотемпературный ЭВА или полиолефин.
-
Для сложных материалов (глянцевый АБС, толстый ПП, акрил) — полиолефин или PUR обеспечивают лучшую адгезию.
Инженеры «Дельта-Техно» при выборе клея для конкретного заказа рекомендуют проводить тестовые склеивания на той же связке материалов (плита + кромка + станок), которая будет использоваться в серийном производстве. Температура в цехе, влажность заготовок (оптимально 8–10%) и состояние клеенаносящей системы влияют на результат не меньше, чем тип клея.
Таблица 2. Рекомендации по применению клеев-расплавов в зависимости от кромочного материала
|
Кромочный материал |
ЭВА |
Полиолефин |
PUR |
|---|---|---|---|
|
Шпон, бумага, меламин |
рекомендуется |
рекомендуется |
рекомендуется |
|
ПВХ (стандартный) |
рекомендуется |
рекомендуется |
рекомендуется |
|
ПВХ (глянцевый, тонкий) |
допустимо (низкотемпературный) |
рекомендуется |
рекомендуется (лучшая адгезия) |
|
АБС (стандартный) |
рекомендуется |
рекомендуется |
рекомендуется |
|
АБС (толстый, от 2 мм) |
допустимо (высокотемпературный) |
рекомендуется |
рекомендуется |
|
ПП (полипропилен) |
ограниченно |
рекомендуется |
рекомендуется |
|
ХПЛ, полиэфир |
рекомендуется |
рекомендуется |
рекомендуется |
6. Практические аспекты работы с разными типами клеев
Хранение. ЭВА и полиолефин имеют срок хранения 24 месяца в сухом месте при температуре 15–25 °C в закрытой оригинальной упаковке. PUR после вскрытия упаковки необходимо использовать в течение ограниченного времени — производители обычно указывают срок до 3–6 месяцев при условии герметичного хранения.
Переход между типами. При смене типа клея (например, с ЭВА на полиолефин или PUR) необходимо полностью очистить клееплавильную систему. Смешивание разных типов клеев недопустимо — это приводит к нестабильности расплава и снижению прочности шва. Для PUR требуется отдельная, герметизированная клеевая система, так как контакт с влагой воздуха запускает необратимое отверждение прямо в баке.
Сезонные факторы. При температуре воздуха в цехе ниже 15 °C возможно слабое склеивание из-за быстрого остывания расплава. В зимний период инженеры «Дельта-Техно» рекомендуют прогревать склеиваемые детали и кромочный материал в помещении не менее 24 часов перед работой, а также использовать высокотемпературные составы для компенсации теплопотерь.
Список технических источников
-
Клей-расплав NOBEL NB-PO7730 полиолефин (высокотемпературный) — характеристики (nn.delta-tehno.ru)
-
Обзор адгезивов для кромки — сравнение EVA, PUR, PO (masterkley.ru)
-
Клей для кромкооблицовочного станка: PUR vs EVA (mebelshik.biz)
-
Основные принципы и классификация клеев-расплавов для кромкооблицовки (selectbanding.com)
Клей-расплав для кромкооблицовочных станков
Что такое клей-расплав для кромкооблицовочных станков и его разновидности? (ЭВА, полиолефин, PUR)
02.10.2026 11:37:54- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241
Форматно-раскроечный станок (ФРС) — это один из ключевых видов оборудования на мебельном производстве, без которого невозможно представить изготовление корпусной мебели. В этой статье я расскажу об устройстве, принципе работы и основных критериях выбора форматно-раскроечного станка. Материал будет полезен техническим специалистам, инженерам и руководителям производств, которые хотят разобраться в деталях и принять взвешенное решение при выборе оборудования.
Назначение и область применения
Форматно-раскроечный станок предназначен для раскроя плитных материалов на заготовки заданных размеров. Основная задача оборудования — обеспечить точный, повторяемый распил с минимальными допусками и отсутствием сколов на кромках. Это особенно важно при работе с ламинированными ДСП (ЛДСтП), МДФ, фанерой и другими материалами, где внешний вид кромки напрямую влияет на качество готового изделия. Станок также используется для раскроя массивной древесины, клееных щитов, пластиков, композитов и даже алюминия. Глубина пропила до 200 мм позволяет обрабатывать одновременно несколько плит пакетом по одному шаблону, что значительно повышает производительность.
В мебельном производстве форматно-раскроечные станки применяются для изготовления деталей корпусной мебели, мебельных щитов, погонажных изделий. В классическом технологическом процессе плитный материал сначала раскраивается в размер на ФРС, а затем осуществляется присадка отверстий на сверлильно-присадочном оборудовании для последующей сборки и установки фурнитуры. Кроме того, станки этого типа незаменимы при изготовлении деталей со скошенным краем или при раскрое под углом.
Форматно-раскроечные станки являются оптимальным решением для производств с ограниченной площадью и широко используются для изготовления деталей с углами, отличными от прямых. Кроме того, их часто устанавливают, как резервное оборудование на случай выхода из строя более продвинутых станков. Основные требования к точности и параметрам такого оборудования регламентируются ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Устройство и принцип работы
Принцип работы форматно-раскроечного станка основан на использовании двух пильных дисков, расположенных в одном узле. Первый — подрезной — имеет небольшой диаметр и используется для прорезки нижнего слоя заготовки (подпиливания). Он вращается в направлении, попутном подаче материала, что предотвращает появление сколов на нижней поверхности плиты. Второй — основной — распиливает материал полностью, обеспечивая сквозной пропил. Пильный узел большинства современных станков имеет возможность наклона от 0 до 45°, что необходимо для выполнения резов под углом.
Основными конструктивными элементами форматно-раскроечного станка являются:
- Станина — основание, на котором закрепляются все основные элементы и механизмы. Чем устойчивее и «жестче» станина, тем выше точность реза. Массивные станины лучше поглощают вибрации, исключая даже малейшие колебания.
- Пильный узел — состоит из основной и подрезной пилы, каждая, как правило, имеет собственный привод. Основная пила выполняет сквозной пропил, подрезная предотвращает сколы на нижней поверхности плиты.
- Рабочие столы — основной неподвижный стол (под ним располагается пильный узел), левый поперечный (форматный) стол, подвижный, для подачи материала, и правый стол для поддержки отрезанных частей.
- Каретка — механизм, с помощью которого по направляющим передвигается левый стол. Современные модели оснащаются алюминиевыми каретками, что обеспечивает небольшой вес и плавность хода.
- Упоры и линейки — служат для точного позиционирования заготовки и контроля размеров пропила.
Подвижная каретка форматно-раскроечного станка движется по направляющим. В зависимости от класса оборудования используются направляющие на основе роликовых линейных подшипников или сдвоенных роликов, что исключает точечные нагрузки на рабочие поверхности и уменьшает износ.
Сравнение классов оборудования
Современный рынок предлагает несколько типов форматно-раскроечных станков, которые различаются по уровню автоматизации, производительности и стоимости. Выбор подходящего класса напрямую зависит от объёмов производства и требуемой точности.
| Тип оборудования | Точность раскроя | Скорость подачи | Мощность привода | Область применения |
| Форматно-раскроечный станок с кареткой (ручной) | ±0,2-0,5 мм | 20-30 м/мин | 3-10 кВт | Мелкосерийное производство, столярные мастерские |
| Раскроечный центр с ЧПУ | ±0,1-0,15 мм | 0-100 м/мин (рабочая) / до 150 м/мин (холостой ход) | 5-22 кВт | Крупносерийное и массовое производство |
| Обрабатывающий центр с ЧПУ (Nesting) | ±0,1 мм | до 95 м/мин (перемещение) | 7-22 кВт | Гибкое производство, криволинейные детали, полная автоматизация |
Для небольших мастерских и производств с ограниченным бюджетом оптимальным выбором будет станок с ручной кареткой. Для крупных мебельных фабрик, где важна высокая производительность и стабильное качество, стоит рассмотреть раскроечные центры с ЧПУ. Обрабатывающие центры с ЧПУ (Nesting) обеспечивают максимальную гибкость, позволяя выполнять не только раскрой, но и сверление, пазование и создание криволинейных деталей.
Таблица 2. Сравнение технических характеристик популярных моделей
| Модель | Длина раскроя, мм | Мощность основной/подрезной пилы, кВт | Точность раскроя, мм | Вес, кг |
| JIYU KS933 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6500 |
| JIYU KS938 (ЧПУ) | 3200 | 18 / 2 | ±0,15 | 6800 |
| DELTAMACHINERY DM-3200S (ручной) | 3200 | 5,5 / 1,1 | ±0,2-0,5 | 850 |
| DELTAMACHINERY DM-3200H (ручной) | 3200 | 5,5 / 0,75 | ±0,2-0,5 | 700 |
Как видно из таблицы, раскроечные центры с ЧПУ, такие как JIYU KS933 и KS938, обладают значительно большей мощностью (18 кВт основной привод) и массой (более 6,5 тонн), что позволяет им работать в режиме высоких нагрузок на крупных производствах. В то же время ручные станки, например DELTAMACHINERY DM-3200S или DELTAMACHINERY DM-3200H, легче и экономичнее, но требуют высокой квалификации оператора для достижения заявленной точности.
Важно отметить, что на производительность форматно-раскроечного станка большое влияние оказывает корректно составленная карта раскроя. Карты раскроя могут быть составлены как вручную технологом, так и при помощи специальных программ для оптимизации раскроя, например «Базис Мебельщик». Для достижения наилучших результатов рекомендуется учитывать ширину пропила (4-5 мм) и предусматривать компенсационные припуски по периметру (10-20 мм).
При выборе форматно-раскроечного станка также следует учитывать требования к точности, регламентированные ГОСТ 24610-91. Этот стандарт распространяется на круглопильные станки, предназначенные для чернового раскроя в пакетах или по одной древесностружечных, древесноволокнистых плит, фанеры и других крупноформатных плитных и листовых материалов из древесины, в том числе на станки с программным управлением.
Отдельно стоит отметить преимущества форматно-раскроечных станков перед другими типами раскроечного оборудования. По сравнению с ленточнопильными станками, ФРС обеспечивают значительно более высокую точность реза (±0,2-0,5 мм против ±1-1,5 мм) и лучшее качество кромки. По сравнению с раскроечными центрами с ЧПУ, ручные форматно-раскроечные станки выигрывают в цене и простоте обслуживания, хотя и уступают в производительности и автоматизации процесса.
Для крупных производств, ориентированных на массовый выпуск продукции, оптимальным выбором могут стать автоматизированные форматно-раскроечные центры с ЧПУ. В частности, модели JIYU KS933 и KS938 обеспечивают высокую производительность благодаря мощности основного привода 18 кВт и возможности пакетного раскроя. Точность распиливания в пределах ±0,15 мм достигается за счёт идеального сочетания управления редуктором и реечного привода. Система управления ЧПУ позволяет редактировать план распиловки и интегрироваться с различным программным обеспечением для раскроя и автоматизации производства. Технические характеристики модели KS938 подробно представлены в документации производителя JIYU.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://gostbank.metaltorg.ru/gostinfo/1541/
- ЛесПромИнформ. Форматно-раскроечные станки. Часть 1: Обзор конструкций. URL: https://beta.lesprominform.ru/jarticles.html?id=1241

Форматно-раскроечные станки
Что такое форматно-раскроечный станок и зачем он нужен на мебельном производстве
18.08.2026 08:27:34-
Плотность: 0,9–1,1 г/см³. Ненаполненные клеи с плотностью около 1,0 г/см³ медленно тонут в воде либо не тонут вовсе. По данным производителей, плотность может составлять 0,95 ± 0,05 г/см³.
-
Внешний вид: гранулы желтовато-прозрачные или полупрозрачные. Клеевой шов после охлаждения остаётся прозрачным и практически незаметным.
-
Адгезия: максимальная среди всех ЭВА-клеев благодаря отсутствию инертных частиц, которые ослабляют межмолекулярное взаимодействие.
-
Расход: на 20–30% меньше, чем у наполненных аналогов.
-
Hot Tack (липкость в горячем состоянии): более длительный и интенсивный период липкости, что позволяет использовать клей на широком спектре оборудования и для разных операций.
В ассортименте «Дельта-Техно» ненаполненные клеи представлены, например, Nobel NB-80 (высокотемпературный, на основе ЭВА-сополимеров для кромки из шпона, меламина, полиэфира, ХПЛ, ПВХ, АБС, ПП), DELTA ADHESIVES DA-85 (высокотемпературный, ненаполненный, для автоматической подачи), а также Nobel NB-75 (низкотемпературный, ненаполненный).
2.2. Преимущества ненаполненных клеев
-
Максимальная адгезия — обеспечивает надёжное соединение даже с трудными материалами.
-
Незаметный клеевой шов — прозрачный или полупрозрачный, что критически важно для светлых и глянцевых кромок.
-
Экономия расхода — на 20–30% меньше наполненных аналогов.
-
Меньший износ оборудования — отсутствие абразивных частиц продлевает срок службы клеенаносящих валиков, а также исключает агар на клеевой ванне.
-
Универсальность — подходят для широкого спектра кромочных материалов: шпон, бумага, меламин, полиэфир, ХПЛ, ПВХ, АБС, ПП.
2.3. Ограничения
-
Более высокая цена за килограмм по сравнению с наполненными аналогами.
-
Термостойкость шва — до 105 °C (зависит от конкретной марки), что ограничивает применение в зонах с высокими температурами.
3. Наполненный клей-расплав: состав, свойства, преимущества
Наполненный клей-расплав — это состав, в который введены минеральные наполнители (микрокальцит, мел, тальк и др.). Содержание наполнителя может достигать 50% от общей массы. Такие клеи имеют матовый, непрозрачный цвет — чаще всего белый или бежевый.
3.1. Ключевые характеристики
-
Плотность: от 1,2 до 1,6 г/см³ и выше. Наполненные клеи с плотностью 1,4–1,5 г/см³ — распространённое явление.
-
Внешний вид: непрозрачные гранулы белого или бежевого цвета. Клеевой шов — матовый, заметный.
-
Адгезия: ниже, чем у ненаполненных, из-за инертных частиц, снижающих площадь активного контакта.
-
Расход: выше на 20–30% по сравнению с ненаполненными.
-
Заполнение пор: благодаря более плотной композиции наполненные клеи лучше заполняют поры рыхлых материалов.
В ассортименте «Дельта-Техно» наполненные клеи представлены, например, NOBEL NB-20 (универсальный наполненный, высокотемпературный, с высокой адгезией), Nobel NB-100 (низкотемпературный наполненный для кромки из шпона, меламина).
3.2. Преимущества наполненных клеев
-
Низкая стоимость за килограмм — основной драйвер популярности.
-
Эффективное заполнение пор — оптимальны для рыхлых и пористых материалов (некачественное ДСП, МДФ с низкой плотностью).
-
Возможность выбора цвета — наполнители позволяют вводить пигменты для маскировки клеевого шва.
-
Регулирование вязкости температурой — наполнители дают более линейную зависимость вязкости от температуры.
3.3. Ограничения и риски
-
Сниженная адгезия — не рекомендуются для «сложных» материалов, таких как глянцевый ПВХ или полипропилен.
-
Повышенный износ оборудования — абразивный эффект наполнителя приводит к быстрому износу клеенаносящих валиков.
-
Образование нагара — при длительной работе наполнитель способствует коксованию клея в баке.
-
Заметный клеевой шов — матовый, непрозрачный, что недопустимо для светлых и прозрачных кромок.
-
Больший расход — на 20–30% выше, чем у ненаполненных.
Таблица 1. Сравнение наполненных и ненаполненных клеев-расплавов
|
Параметр |
Ненаполненный клей |
Наполненный клей |
|---|---|---|
|
Наличие минерального наполнителя |
отсутствует (100% клеевая основа) |
присутствует (до 50% массы) |
|
Плотность, г/см³ |
0,9–1,1 |
1,2–1,6 |
|
Внешний вид гранул |
полупрозрачные, желтоватые |
непрозрачные, белые/бежевые |
|
Клеевой шов |
прозрачный, практически незаметный |
матовый, заметный |
|
Адгезия |
высокая |
сниженная |
|
Расход |
базовый (меньше на 20–30%) |
повышенный (на 20–30% выше) |
|
Стоимость за кг |
высокая |
низкая |
|
Заполнение пор |
умеренное |
интенсивное |
|
Износ оборудования |
низкий |
высокий (абразивный эффект) |
|
Рекомендуемые материалы |
шпон, меламин, ПВХ, АБС, ХПЛ, ПП |
рыхлое ДСП, некачественные плиты |
4. Как определить тип клея: по плотности и визуальным признакам
Степень наполнения клея-расплава напрямую связана с его плотностью. Этот параметр всегда указывается в техническом описании производителя. Существует чёткая градация:
-
Плотность 1,0 г/см³ — клей является ненаполненным.
-
Плотность до 1,2 г/см³ — клей малонаполненный.
-
Плотность 1,2–1,4 г/см³ — средненаполненный.
-
Плотность 1,4–1,6 г/см³ — высоконаполненный.
Таким образом, при сравнительной оценке двух или более клеев по плотности можно определить, какой из них будет давать более высокие адгезионные свойства. Чем ниже плотность, тем выше содержание активной клеевой основы и, соответственно, адгезия.
Визуально различить типы клея можно по цвету и прозрачности гранул: ненаполненные — полупрозрачные, желтоватые; наполненные — непрозрачные, белые или бежевые. Однако этот метод не даёт 100% гарантии, поэтому ориентироваться следует на паспортные данные.
5. Как выбрать: практические рекомендации
Выбор между наполненным и ненаполненным клеем определяется тремя группами факторов: типом кромочного материала, качеством плитной основы и требованиями к внешнему виду.
Когда выбирать ненаполненный клей:
-
Для кромок из шпона, бумаги, меламина — требуется тонкий, незаметный шов.
-
Для глянцевых и светлых кромок (ПВХ, АБС) — прозрачный шов не искажает внешний вид.
-
Для плотных плитных материалов (HDF, качественное МДФ) — высокая адгезия важнее заполнения пор.
-
При работе на оборудовании с дюзовым нанесением — отсутствие абразива продлевает срок службы дюз.
-
Для ответственных изделий с высокими требованиями к прочности соединения.
Когда выбирать наполненный клей:
-
Для рыхлого, некачественного ДСП с низкой плотностью — наполнитель эффективно заполняет поры.
-
Для толстых кромок (от 2 мм) — требуется больший объём клея для заполнения зазоров.
-
При жёстких бюджетных ограничениях — более низкая цена за кг может быть решающим фактором.
-
Для кромок тёмных цветов — матовый шов менее заметен на тёмном фоне.
Инженеры «Дельта-Техно» при выборе клея для конкретного заказа рекомендуют проводить тестовые склеивания на той же связке материалов (плита + кромка + станок), которая будет использоваться в серийном производстве. Температура в цехе (не ниже 15 °C), влажность заготовок (оптимально 8–10%) и состояние клеенаносящей системы влияют на результат не меньше, чем тип клея.
Таблица 2. Рекомендации по применению в зависимости от материала
|
Кромочный материал / Условие |
Ненаполненный клей |
Наполненный клей |
|---|---|---|
|
Шпон, бумага, меламин (тонкие) |
рекомендуется (прозрачный шов) |
не рекомендуется (шов заметен) |
|
ПВХ стандартный, светлый |
рекомендуется (шов незаметен) |
допустимо (шов может быть заметен) |
|
ПВХ глянцевый, тёмный |
рекомендуется |
допустимо |
|
АБС стандартный |
рекомендуется |
рекомендуется |
|
АБС толстый (от 2 мм) |
рекомендуется (при хорошей адгезии) |
рекомендуется (для заполнения стыка) |
|
Плита ДСП низкого качества (рыхлая) |
допустимо (с увеличенным расходом) |
рекомендуется (лучшее заполнение пор) |
|
Плита HDF, качественное МДФ |
рекомендуется (максимальная адгезия) |
допустимо |
|
Дюзовое нанесение |
рекомендуется (меньший износ дюз) |
не рекомендуется (абразивный износ) |
|
Высокие требования к внешнему виду шва |
рекомендуется |
не рекомендуется |
6. Практические аспекты работы
6.1. Расход и экономическая эффективность
Парадокс выбора между наполненным и ненаполненным клеем заключается в том, что более дешёвый за кг наполненный клей может оказаться менее выгодным в пересчёте на погонный метр кромки. Расход ненаполненного клея на 20–30% меньше, чем у наполненного. Кроме того, наполненные клеи требуют более частой замены расходных частей оборудования (валиков, дюз, насосов) из-за абразивного эффекта. При расчёте экономической эффективности необходимо учитывать не только цену за килограмм, но и реальный расход, а также затраты на обслуживание станка.
6.2. Особенности хранения
Оба типа клеев-расплавов на основе ЭВА имеют срок хранения 24 месяца в сухом месте при температуре 15–25 °C в закрытой оригинальной упаковке. Однако наполненные клеи более чувствительны к влажности — микрокальцит может гигроскопично связывать влагу, что приводит к вспениванию расплава при нагреве. Поэтому наполненные клеи требуют более тщательного контроля условий хранения.
Список технических источников
[~DETAIL_TEXT] =>При выборе клея-расплава для кромкооблицовки специалист сталкивается с двумя основными категориями: наполненные и ненаполненные составы. Внешне гранулы могут быть неотличимы, однако различия в химическом составе, плотности, адгезии и стоимости кардинально меняют сферу применения. Инженеры «Дельта-Техно» в своей практике с оборудованием DELTAMACHINERY и клеями Delta Adhesives, Nobel Adhesives отмечают: выбор между наполненным и ненаполненным клеем определяет не только качество клеевого шва, но и долговечность всего изделия, а также износ оснастки станка. Разберём принципиальные отличия, критерии выбора и практические нюансы работы с каждым типом.
1. Что такое наполнение клея-расплава
Клей-расплав на основе этиленвинилацетата (ЭВА) — это сложная композиция из базового полимера (сополимера этилена и винилацетата), пластификаторов, смол и стабилизаторов. Наполнитель — это минеральные добавки, которые вводятся в состав для удешевления продукта и придания ему определённых реологических свойств. Чаще всего в качестве наполнителя используют микрокальцит (молотый карбонат кальция), реже — мел, тальк, окись цинка или титана.
В ненаполненных клеях эти добавки отсутствуют — весь объём гранулы составляет активная клеевая основа. Содержание наполнителя в наполненных составах может достигать 50% от общей массы. Именно эта разница в рецептуре и определяет все эксплуатационные характеристики.
Классификация клеев-расплавов по степени наполнения регламентируется техническими условиями производителей. По европейской классификации, закреплённой в DIN EN 204, термопластичные клеи для дерева подразделяются на классы стойкости D1–D4 в зависимости от прочности в сухом и влажном состоянии, однако степень наполнения в этом стандарте прямо не указана — она определяется по плотности.
2. Ненаполненный клей-расплав: состав, свойства, преимущества
Ненаполненный клей-расплав — это состав, в котором отсутствуют минеральные наполнители. По своему объёму он на 100% состоит из клеевой основы — этиленвинилацетата (ЭВА). Именно поэтому такие клеи обладают максимальной адгезией к широкому спектру материалов.
2.1. Ключевые характеристики
-
Плотность: 0,9–1,1 г/см³. Ненаполненные клеи с плотностью около 1,0 г/см³ медленно тонут в воде либо не тонут вовсе. По данным производителей, плотность может составлять 0,95 ± 0,05 г/см³.
-
Внешний вид: гранулы желтовато-прозрачные или полупрозрачные. Клеевой шов после охлаждения остаётся прозрачным и практически незаметным.
-
Адгезия: максимальная среди всех ЭВА-клеев благодаря отсутствию инертных частиц, которые ослабляют межмолекулярное взаимодействие.
-
Расход: на 20–30% меньше, чем у наполненных аналогов.
-
Hot Tack (липкость в горячем состоянии): более длительный и интенсивный период липкости, что позволяет использовать клей на широком спектре оборудования и для разных операций.
В ассортименте «Дельта-Техно» ненаполненные клеи представлены, например, Nobel NB-80 (высокотемпературный, на основе ЭВА-сополимеров для кромки из шпона, меламина, полиэфира, ХПЛ, ПВХ, АБС, ПП), DELTA ADHESIVES DA-85 (высокотемпературный, ненаполненный, для автоматической подачи), а также Nobel NB-75 (низкотемпературный, ненаполненный).
2.2. Преимущества ненаполненных клеев
-
Максимальная адгезия — обеспечивает надёжное соединение даже с трудными материалами.
-
Незаметный клеевой шов — прозрачный или полупрозрачный, что критически важно для светлых и глянцевых кромок.
-
Экономия расхода — на 20–30% меньше наполненных аналогов.
-
Меньший износ оборудования — отсутствие абразивных частиц продлевает срок службы клеенаносящих валиков, а также исключает агар на клеевой ванне.
-
Универсальность — подходят для широкого спектра кромочных материалов: шпон, бумага, меламин, полиэфир, ХПЛ, ПВХ, АБС, ПП.
2.3. Ограничения
-
Более высокая цена за килограмм по сравнению с наполненными аналогами.
-
Термостойкость шва — до 105 °C (зависит от конкретной марки), что ограничивает применение в зонах с высокими температурами.
3. Наполненный клей-расплав: состав, свойства, преимущества
Наполненный клей-расплав — это состав, в который введены минеральные наполнители (микрокальцит, мел, тальк и др.). Содержание наполнителя может достигать 50% от общей массы. Такие клеи имеют матовый, непрозрачный цвет — чаще всего белый или бежевый.
3.1. Ключевые характеристики
-
Плотность: от 1,2 до 1,6 г/см³ и выше. Наполненные клеи с плотностью 1,4–1,5 г/см³ — распространённое явление.
-
Внешний вид: непрозрачные гранулы белого или бежевого цвета. Клеевой шов — матовый, заметный.
-
Адгезия: ниже, чем у ненаполненных, из-за инертных частиц, снижающих площадь активного контакта.
-
Расход: выше на 20–30% по сравнению с ненаполненными.
-
Заполнение пор: благодаря более плотной композиции наполненные клеи лучше заполняют поры рыхлых материалов.
В ассортименте «Дельта-Техно» наполненные клеи представлены, например, NOBEL NB-20 (универсальный наполненный, высокотемпературный, с высокой адгезией), Nobel NB-100 (низкотемпературный наполненный для кромки из шпона, меламина).
3.2. Преимущества наполненных клеев
-
Низкая стоимость за килограмм — основной драйвер популярности.
-
Эффективное заполнение пор — оптимальны для рыхлых и пористых материалов (некачественное ДСП, МДФ с низкой плотностью).
-
Возможность выбора цвета — наполнители позволяют вводить пигменты для маскировки клеевого шва.
-
Регулирование вязкости температурой — наполнители дают более линейную зависимость вязкости от температуры.
3.3. Ограничения и риски
-
Сниженная адгезия — не рекомендуются для «сложных» материалов, таких как глянцевый ПВХ или полипропилен.
-
Повышенный износ оборудования — абразивный эффект наполнителя приводит к быстрому износу клеенаносящих валиков.
-
Образование нагара — при длительной работе наполнитель способствует коксованию клея в баке.
-
Заметный клеевой шов — матовый, непрозрачный, что недопустимо для светлых и прозрачных кромок.
-
Больший расход — на 20–30% выше, чем у ненаполненных.
Таблица 1. Сравнение наполненных и ненаполненных клеев-расплавов
|
Параметр |
Ненаполненный клей |
Наполненный клей |
|---|---|---|
|
Наличие минерального наполнителя |
отсутствует (100% клеевая основа) |
присутствует (до 50% массы) |
|
Плотность, г/см³ |
0,9–1,1 |
1,2–1,6 |
|
Внешний вид гранул |
полупрозрачные, желтоватые |
непрозрачные, белые/бежевые |
|
Клеевой шов |
прозрачный, практически незаметный |
матовый, заметный |
|
Адгезия |
высокая |
сниженная |
|
Расход |
базовый (меньше на 20–30%) |
повышенный (на 20–30% выше) |
|
Стоимость за кг |
высокая |
низкая |
|
Заполнение пор |
умеренное |
интенсивное |
|
Износ оборудования |
низкий |
высокий (абразивный эффект) |
|
Рекомендуемые материалы |
шпон, меламин, ПВХ, АБС, ХПЛ, ПП |
рыхлое ДСП, некачественные плиты |
4. Как определить тип клея: по плотности и визуальным признакам
Степень наполнения клея-расплава напрямую связана с его плотностью. Этот параметр всегда указывается в техническом описании производителя. Существует чёткая градация:
-
Плотность 1,0 г/см³ — клей является ненаполненным.
-
Плотность до 1,2 г/см³ — клей малонаполненный.
-
Плотность 1,2–1,4 г/см³ — средненаполненный.
-
Плотность 1,4–1,6 г/см³ — высоконаполненный.
Таким образом, при сравнительной оценке двух или более клеев по плотности можно определить, какой из них будет давать более высокие адгезионные свойства. Чем ниже плотность, тем выше содержание активной клеевой основы и, соответственно, адгезия.
Визуально различить типы клея можно по цвету и прозрачности гранул: ненаполненные — полупрозрачные, желтоватые; наполненные — непрозрачные, белые или бежевые. Однако этот метод не даёт 100% гарантии, поэтому ориентироваться следует на паспортные данные.
5. Как выбрать: практические рекомендации
Выбор между наполненным и ненаполненным клеем определяется тремя группами факторов: типом кромочного материала, качеством плитной основы и требованиями к внешнему виду.
Когда выбирать ненаполненный клей:
-
Для кромок из шпона, бумаги, меламина — требуется тонкий, незаметный шов.
-
Для глянцевых и светлых кромок (ПВХ, АБС) — прозрачный шов не искажает внешний вид.
-
Для плотных плитных материалов (HDF, качественное МДФ) — высокая адгезия важнее заполнения пор.
-
При работе на оборудовании с дюзовым нанесением — отсутствие абразива продлевает срок службы дюз.
-
Для ответственных изделий с высокими требованиями к прочности соединения.
Когда выбирать наполненный клей:
-
Для рыхлого, некачественного ДСП с низкой плотностью — наполнитель эффективно заполняет поры.
-
Для толстых кромок (от 2 мм) — требуется больший объём клея для заполнения зазоров.
-
При жёстких бюджетных ограничениях — более низкая цена за кг может быть решающим фактором.
-
Для кромок тёмных цветов — матовый шов менее заметен на тёмном фоне.
Инженеры «Дельта-Техно» при выборе клея для конкретного заказа рекомендуют проводить тестовые склеивания на той же связке материалов (плита + кромка + станок), которая будет использоваться в серийном производстве. Температура в цехе (не ниже 15 °C), влажность заготовок (оптимально 8–10%) и состояние клеенаносящей системы влияют на результат не меньше, чем тип клея.
Таблица 2. Рекомендации по применению в зависимости от материала
|
Кромочный материал / Условие |
Ненаполненный клей |
Наполненный клей |
|---|---|---|
|
Шпон, бумага, меламин (тонкие) |
рекомендуется (прозрачный шов) |
не рекомендуется (шов заметен) |
|
ПВХ стандартный, светлый |
рекомендуется (шов незаметен) |
допустимо (шов может быть заметен) |
|
ПВХ глянцевый, тёмный |
рекомендуется |
допустимо |
|
АБС стандартный |
рекомендуется |
рекомендуется |
|
АБС толстый (от 2 мм) |
рекомендуется (при хорошей адгезии) |
рекомендуется (для заполнения стыка) |
|
Плита ДСП низкого качества (рыхлая) |
допустимо (с увеличенным расходом) |
рекомендуется (лучшее заполнение пор) |
|
Плита HDF, качественное МДФ |
рекомендуется (максимальная адгезия) |
допустимо |
|
Дюзовое нанесение |
рекомендуется (меньший износ дюз) |
не рекомендуется (абразивный износ) |
|
Высокие требования к внешнему виду шва |
рекомендуется |
не рекомендуется |
6. Практические аспекты работы
6.1. Расход и экономическая эффективность
Парадокс выбора между наполненным и ненаполненным клеем заключается в том, что более дешёвый за кг наполненный клей может оказаться менее выгодным в пересчёте на погонный метр кромки. Расход ненаполненного клея на 20–30% меньше, чем у наполненного. Кроме того, наполненные клеи требуют более частой замены расходных частей оборудования (валиков, дюз, насосов) из-за абразивного эффекта. При расчёте экономической эффективности необходимо учитывать не только цену за килограмм, но и реальный расход, а также затраты на обслуживание станка.
6.2. Особенности хранения
Оба типа клеев-расплавов на основе ЭВА имеют срок хранения 24 месяца в сухом месте при температуре 15–25 °C в закрытой оригинальной упаковке. Однако наполненные клеи более чувствительны к влажности — микрокальцит может гигроскопично связывать влагу, что приводит к вспениванию расплава при нагреве. Поэтому наполненные клеи требуют более тщательного контроля условий хранения.
Список технических источников
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 28522 [TIMESTAMP_X] => 07.10.2026 11:53:08 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 663049 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/be1/35r89rytvmfdhayp8iu8dd63u05mqvei [FILE_NAME] => Napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-v-chyem-raznitsa-_-pravka.png [ORIGINAL_NAME] => Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница — правка.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => vs185rk46xh0e6j9tpfse3v53mxrze62 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/be1/35r89rytvmfdhayp8iu8dd63u05mqvei/Napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-v-chyem-raznitsa-_-pravka.png [UNSAFE_SRC] => /upload/iblock/be1/35r89rytvmfdhayp8iu8dd63u05mqvei/Napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-v-chyem-raznitsa-_-pravka.png [SAFE_SRC] => /upload/iblock/be1/35r89rytvmfdhayp8iu8dd63u05mqvei/Napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-v-chyem-raznitsa-_-pravka.png [ALT] => Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница? [TITLE] => Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница? ) [~PREVIEW_PICTURE] => 28522 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-v-chyem-raznitsa [~CODE] => napolnennyy-i-nenapolnennyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-v-chyem-raznitsa [EXTERNAL_ID] => 8304 [~EXTERNAL_ID] => 8304 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8304&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8304&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 02.10.2026 11:06:41 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница? [SECTION_PAGE_TITLE] => Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница? [ELEMENT_META_DESCRIPTION] => Наполненный и ненаполненный клей-расплав для кромкооблицовки: в чём разница? Сравнение состава, плотности, адгезии, расхода и областей применения. Рекомендации по выбору. ) )
Клей-расплав для кромкооблицовочных станков
Наполненный и ненаполненный клей-расплав для кромкооблицовочных станков — в чём разница?
07.10.2026 11:53:08- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
Форматно-раскроечный станок часто воспринимают как узкоспециализированное оборудование для мебельщиков, но его технологические возможности значительно шире. Инженеру, подбирающему оборудование под конкретные задачи, важно понимать, где заканчивается стандартный раскрой ЛДСП и начинается обработка более требовательных материалов — от хрупкого акрила до абразивного HPL. Разберем спектр обрабатываемых материалов по группам, опираясь на спецификации производителей, практику эксплуатации и требования ГОСТ 24610-91 к точности круглопильных станков, а также стандарты на сами плитные материалы.
1. Древесно-стружечные плиты (ДСП, ЛДСП)
Основа мебельного производства. ГОСТ 10632-2014 «Плиты древесно-стружечные. Технические условия» определяет плиты общего назначения, применяемые для производства мебели. Главная задача при раскрое ламинированной ДСП — избежать сколов декоративного слоя на нижней кромке. Для этого форматник оснащается подрезной пилой, надрезающей облицовку на 1–2 мм до выхода основной пилы. При правильно подобранном диске, и отлаженном подрезном узле достигается рез без сколов. Пакетный раскрой на горизонтальных форматниках с ЛДСП как правило не применяют — листы скользят друг по другу, что ведёт к браку. Но это возможно с применением так называемой прижимной балки, которая исключает сдвиги.
2. Древесноволокнистые плиты средней плотности (МДФ)
МДФ — мелкодисперсная фракция древесины. ГОСТ 4598-2018 «Плиты древесно-волокнистые мокрого способа производства» распространяется на плиты, применяемые в том числе в мебельной промышленности. Плотная однородная структура МДФ предъявляет повышенные требования к остроте инструмента: тупой диск не столько режет, сколько уплотняет волокно, вызывая прижоги и подгорание торца. МДФ с акриловым покрытием требует особенно аккуратной подачи: перегрев ведёт к оплавлению акрила и налипанию на зубья пилы.
3. Фанера
Слоистая структура фанеры создаёт знакопеременные нагрузки на режущую кромку. При выходе пилы с нижней стороны неизбежны сколы шпона, особенно на поперечных волокнах. Минимизировать сколы помогает подрезная пила и диск с увеличенным количеством зубьев (80–100) с чередующейся косой заточкой. На ряде моделей станков, DELTAMACHINERY DM-3200 Industrial, предусмотрен раскрой фанеры как облицованной, так и необлицованной, наряду с другими плитными материалами.
4. Массив древесины и клееные щиты
В отличие от плитных материалов массив имеет выраженную волокнистую структуру. При пилении вдоль волокон особых сложностей не возникает. Поперечный рез требует большего числа зубьев и более низкой скорости подачи каретки. Клееные щиты пилятся аналогично массиву, однако наличие клеевых швов ускоряет затупление инструмента. Подрезная пила при работе с массивом необязательна — сколы на нижней стороне не так критичны, как на ламинированных плитах. Тем не менее такие станки, как Форматно-раскроечный станок DELTAMACHINERY DM-3200S, предусматривают подрезной узел с независимым электромотором, что полезно при комбинированной обработке массива и ламинированных материалов.
5. Пластики и полимеры (акрил, поликарбонат, ПВХ, ПЭТ)
Главный враг при пилении термопластов — нагрев. Акрил (ПММА) и поликарбонат при превышении температуры стеклования плавятся и налипают на диск, что мгновенно портит рез. Практические рекомендации сводятся к следующему:
- частота вращения пилы — 3000–4000 об/мин (ниже, чем для древесных плит);
- диск с числом зубьев 60–80, комбинированная или трапециевидная заточка;
- принудительное воздушное охлаждение зоны реза (на ряде центров с ЧПУ, например Форматно-раскроечный JIYU KS928, реализованы столы с воздушным поддувом);
- скорость подачи — умеренная, без длительных остановок в пропиле.
Для абразивных пластиков (HPL, компакт-ламинат, Corian, Trespa) производители инструмента, рекомендуют диски с алмазным напылением — твердосплавный инструмент на таких материалах изнашивается неприемлемо быстро
6. Композитные и специальные материалы
Под композитами понимают алюминиевые композитные панели (АКП), стекло- и углепластики, фиброцементные плиты. Станок DM-3200H, к примеру, позиционируется в том числе для раскроя лёгких алюминиевых композитов. Абразивные плиты (фиброцемент, хризотилцемент) крайне агрессивны к инструменту — для них обязателен алмазный диск. При пилении стеклопластиков крайне важна эффективная аспирация: стеклянная пыль опасна для дыхательных путей и ускоряет износ направляющих станка. Ряд производителей, например DELTAMACHINERY, указывает, что их центры предназначены для любых плитных материалов, схожих по физико-механическим свойствам с древесными, включая композиты и хризотилцементные плиты.
Таблица 1. Рекомендуемые параметры пильного диска для разных материалов
|
Материал |
Тип диска |
Число зубьев |
Частота вращения, об/мин |
Особые требования |
|
ЛДСП |
Твердосплавный |
60–92 |
4000–6000 |
Обязательна подрезная пила |
|
МДФ |
Твердосплавный |
60–108 |
4000–6000 |
Контроль остроты во избежание прижогов |
|
Фанера |
Твердосплавный |
80–100 |
4000–5000 |
Косая заточка, подрезная пила |
|
Массив древесины |
Твердосплавный |
48–60 (поперек) |
4000–6000 |
Подрезная пила опциональна |
|
Акрил (ПММА) |
Твердосплавный, алмазный |
60–80 |
3000–4000 |
Охлаждение, низкая скорость подачи |
|
HPL / компакт-ламинат |
Алмазный |
60–80 |
3000–4000 |
Абразивность — обязателен алмаз |
Таблица 2. Примеры совместимости материалов с конкретными моделями станков
|
Модель станка |
Материалы, указанные производителем |
Источник |
|
DELTAMACHINERY DM-3200H |
Плитные материалы (ДСП, МДФ, ДВП), клееные щиты, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200h.html |
|
DELTAMACHINERY DM832PS |
МДФ, ДСтП, фанера, пластики, композиты, хризотилцементные плиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-tsentr-s-chpu-deltamachinery-dm-832ps.html |
|
DELTAMACHINERY DM-3200 Industrial |
Пиломатериалы, ДСП, ДВП, фанера, листовые материалы, облицованные шпоном/ламинатом/пластиком, массив |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-industrial-.html |
|
Форматно-раскроечный станок DELTAMACHINERY DM-3200S |
ДСП, МДФ, фанера, ламинированные панели, пластик, ПВХ, лёгкие алюминиевые композиты |
https://delta-tehno.ru/product/formatno-raskroechnyy-stanok-dm-3200s.html |
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 10632-2014. Плиты древесно-стружечные. Технические условия. URL: https://protect.gost.ru/document.aspx?control=7&id=178224
- DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/

Форматно-раскроечные станки
Какие материалы можно пилить на форматно-раскроечном станке: ДСП, МДФ, массив и другие
18.08.2026 08:28:36-
Низкотемпературные — 120–160 °C. Предназначены для ручных и малоскоростных станков.
-
Среднетемпературные — 160–190 °C. Для полуавтоматических линий со средней скоростью.
-
Высокотемпературные — 170–210 °C. Для автоматических высокоскоростных линий.
Важно понимать: эти диапазоны могут незначительно варьироваться у разных производителей, но общий принцип остаётся неизменным. Температурный режим клея и скорость подачи деталей имеют прямую зависимость: чем выше скорость станка, тем выше должна быть рабочая температура клея.
2. Низкотемпературные клеи-расплавы (120–160 °C)
Низкотемпературные клеи разработаны специально для ручных кромкооблицовочных станков и полуавтоматических линий с малой скоростью подачи (до 5–8 м/мин). Они также незаменимы при оклейке криволинейных деталей, где требуется более длительное время открытой выдержки для точного позиционирования кромки.
Рабочий диапазон низкотемпературных составов обычно составляет 120–160 °C, хотя некоторые марки могут работать при 130–150 °C. Примерами служат Nobel NB-CURVE (малонаполненный клей для кромки из шпона, меламина, полиэфира, ХПЛ, ПВХ и АБС).
Ключевые особенности низкотемпературных клеев:
-
Низкая температура нанесения — снижает термическую нагрузку на оборудование и позволяет работать с термочувствительными материалами (тонкий шпон, бумажные кромки, некоторые плёнки).
-
Более длительное время открытой выдержки — даёт возможность оператору вручную корректировать положение кромки.
-
Меньшее энергопотребление — станок не требует мощного нагрева.
-
Ограничение по скорости — при попытке разогнать станок выше 8–10 м/мин клей не успевает прогреться до нужной температуры, и качество склеивания резко падает.
Когда применять: на ручных и полуавтоматических станках с низкой скоростью подачи; при работе с тонкими и термочувствительными кромками; на криволинейных участках; в небольших мебельных цехах, где нет высокоскоростных линий.
3. Среднетемпературные клеи-расплавы (160–190 °C)
Среднетемпературные клеи занимают промежуточное положение. Их рабочий диапазон — 160–190 °C. Они предназначены для полуавтоматических кромкооблицовочных станков со средней скоростью подачи (ориентировочно 8–15 м/мин).
По химической основе это также ЭВА-сополимеры, но с иным балансом пластификаторов и смол, обеспечивающим более высокую термостойкость и более быстрое схватывание по сравнению с низкотемпературными аналогами. Среднетемпературные составы часто являются универсальными — они подходят для широкого спектра кромочных материалов: шпон, меламин, полиэфир, ХПЛ, ПВХ, АБС.
Ключевые особенности среднетемпературных клеев:
-
Баланс между температурой и скоростью — позволяют работать на более производительном оборудовании, чем низкотемпературные, но не требуют таких высоких температур, как высокотемпературные.
-
Хорошая адгезия к большинству материалов — за счёт оптимальной вязкости расплава.
-
Более быстрое схватывание — чем у низкотемпературных, что важно при работе на полуавтоматических линиях.
Когда применять: на полуавтоматических кромкооблицовочных станках со средней скоростью подачи; как универсальное решение для цехов, где обрабатываются разные типы кромок и плит; при переходе от ручного труда к автоматизированному.
4. Высокотемпературные клеи-расплавы (170–210 °C)
Высокотемпературные клеи — это основная рабочая лошадка автоматических кромкооблицовочных линий с высокой скоростью подачи (от 10 до 40 м/мин). Их рабочий диапазон — 170–210 °C. Примерами служат NOBEL NB-20 (170–210 °C), Delta Adhesives DA-85 (170–200 °C).
Высокие температуры обеспечивают быстрое плавление и низкую вязкость расплава, что позволяет клею моментально растекаться по поверхности и заполнять микронеровности. Это критически важно при высоких скоростях, когда время контакта клея с поверхностью исчисляется долями секунды.
Ключевые особенности высокотемпературных клеев:
-
Максимальная производительность — позволяют работать на самых быстрых линиях.
-
Высокая начальная прочность — быстрое схватывание обеспечивает надёжную фиксацию кромки сразу после выхода из станка.
-
Более высокая термостойкость готового шва — точка размягчения у высокотемпературных составов обычно выше (95–105 °C), что даёт запас прочности при эксплуатации изделия в тёплых помещениях.
-
Повышенные требования к оборудованию — станок должен выдерживать длительную работу при 200–210 °C, иметь точную систему терморегуляции и эффективное охлаждение клеенаносящего валика.
-
Риск термической деградации — при длительном простое или превышении температуры клей может закоксовываться.
Когда применять: на автоматических кромкооблицовочных линиях с высокой скоростью подачи (от 10 м/мин); в крупносерийном производстве корпусной мебели; для толстых кромок (от 2 мм) и плотных пластиков, требующих интенсивного прогрева.
Таблица 1. Сравнение температурных режимов клеев-расплавов
|
Параметр |
Низкотемпературный |
Среднетемпературный |
Высокотемпературный |
|---|---|---|---|
|
Рабочая температура, °C |
120–160 |
160–190 |
170–210 |
|
Рекомендуемая скорость станка, м/мин |
до 5–8 |
8–15 |
от 10 и выше |
|
Тип станка |
ручной, полуавтомат |
полуавтомат |
автоматический |
|
Термостойкость шва (точка размягчения), °C |
~80–85 |
~85–95 |
~95–105 |
|
Время открытой выдержки |
длительное |
среднее |
короткое |
|
Энергопотребление |
низкое |
среднее |
высокое |
|
Рекомендуемые кромочные материалы |
шпон, бумага, меламин (тонкие) |
шпон, меламин, ПВХ, АБС |
ПВХ, АБС, ПП, толстые кромки |
5. Как выбрать температурный режим: пошаговый алгоритм
Выбор температурной категории клея-расплава определяется тремя ключевыми факторами: скоростью подачи станка, типом кромочного материала и условиями в цехе. Инженеры «Дельта-Техно» рекомендуют следующий алгоритм:
-
Определите скорость вашего кромкооблицовочного станка. Если это ручной станок со скоростью до 5–8 м/мин — выбирайте низкотемпературный клей. Полуавтомат со скоростью 8–15 м/мин — среднетемпературный. Автоматическая линия от 10 м/мин и выше — высокотемпературный.
-
Оцените кромочный материал. Для тонкого шпона, бумаги и меламина низкотемпературные клеи предпочтительнее — они не перегревают и не деформируют материал. Для ПВХ, АБС и особенно ПП (полипропилен) лучше подходят высокотемпературные составы, обеспечивающие хорошую адгезию к пластикам.
-
Учтите температуру в цехе и влажность заготовок. При температуре воздуха ниже 15 °C даже высокотемпературный клей может остывать быстрее, чем требуется. В таких условиях рекомендуется прогревать детали и кромки до комнатной температуры не менее 24 часов. Влажность древесных материалов должна быть в пределах 0,8–10%, что соответствует требованиям ГОСТ 30535-97 для полимерных клеев.
-
Проведите тестовое склеивание. Перед запуском серийного производства всегда делайте пробные образцы на той же связке материалов и при тех же настройках станка, которые будут использоваться в работе.
Таблица 2. Рекомендации по выбору температуры в зависимости от условий
|
Условие / параметр |
Низкотемпературный |
Среднетемпературный |
Высокотемпературный |
|---|---|---|---|
|
Скорость станка до 5 м/мин |
рекомендуется |
допустимо |
не рекомендуется |
|
Скорость станка 5–10 м/мин |
рекомендуется |
рекомендуется |
допустимо |
|
Скорость станка 10–20 м/мин |
не рекомендуется |
рекомендуется |
рекомендуется |
|
Скорость станка свыше 20 м/мин |
не рекомендуется |
допустимо |
рекомендуется |
|
Кромка из шпона (тонкая) |
рекомендуется |
допустимо |
не рекомендуется (перегрев) |
|
Кромка из ПВХ / АБС |
допустимо |
рекомендуется |
рекомендуется |
|
Кромка из ПП (полипропилен) |
ограниченно |
допустимо |
рекомендуется |
|
Толщина кромки до 1 мм |
рекомендуется |
рекомендуется |
рекомендуется |
|
Толщина кромки 1–3 мм |
допустимо |
рекомендуется |
рекомендуется |
|
Температура в цехе ниже 15 °C |
не рекомендуется |
допустимо |
рекомендуется (с прогревом материалов) |
6. Практические аспекты работы с разными температурными режимами
6.1. Контроль температуры
Температура, отображаемая на панели управления станка, может отличаться от фактической температуры расплава в клеевой ванне или на валике. Инженеры «Дельта-Техно» рекомендуют регулярно контролировать температуру непосредственно в системе нанесения с помощью лабораторного, биметаллического или электроконтактного термометра. Расхождение более ±5 °C от заданной температуры уже может влиять на качество склеивания.
6.2. Длительные перерывы в работе
При длительных остановках производства (обеденные перерывы, смена) температуру клея в баке необходимо снижать. Для высокотемпературных составов рекомендуется снижение до 130 °C. Это предотвращает термическую деградацию полимера и образование нагара. При возобновлении работы температуру плавно поднимают до рабочей.
6.3. Переход между температурными режимами
При смене клея с одной температурной категории на другую (например, с низкотемпературного на высокотемпературный) необходимо полностью очистить клееплавильную систему. Остатки старого клея могут иметь иную температуру плавления и при смешивании привести к нестабильности расплава, забиванию фильтров и снижению прочности шва.
6.4. Сезонные факторы
Зимой, при низкой температуре в цехе, высокотемпературные клеи работают лучше, так как компенсируют теплопотери при транспортировке расплава от бака до валика и далее до детали. Летом, в жарких цехах, наоборот, можно использовать низкотемпературные составы, чтобы избежать перегрева клея и преждевременного схватывания на валике.
Список технических источников
[~DETAIL_TEXT] =>Кромкооблицовочный станок наносит расплавленный клей на торец детали со скоростью от 2 до 40 м/мин. При этом клей-расплав на основе ЭВА должен успеть расплавиться, смочить поверхность кромки и плиты, а затем закристаллизоваться — всё это за доли секунды. Инженеры «Дельта-Техно» в своей практике с оборудованием DELTAMACHINERY и клеями Delta Adhesives, Nobel Adhesives фиксируют: до 45% дефектов кромкооблицовки (отслаивание, неравномерный шов, «паутина») связаны с неверным выбором температурного режима клея. В этой статье — разбор трёх категорий: низкотемпературные (120–160 °C), среднетемпературные (160–190 °C) и высокотемпературные (170–210 °C) клеи-расплавы. Разберём, когда и для каких задач применять каждый из них.
1. Что определяет температурную категорию клея-расплава
Температурная категория клея-расплава определяется его химическим составом и реологическими свойствами. Базой для подавляющего большинства клеев для кромкооблицовки служат ЭВА-сополимеры (этиленвинилацетат). В зависимости от молекулярной массы, степени кристалличности и добавок (пластификаторов, смол, стабилизаторов) производитель задаёт оптимальный температурный диапазон плавления и нанесения.
Ключевой параметр — вязкость расплава. Чем выше температура, тем ниже вязкость (клей более текучий). Однако повышение температуры сверх оптимального диапазона ведёт к термической деградации полимера: выделению летучих продуктов, потемнению, закоксовыванию и потере адгезионных свойств. Поэтому каждый состав имеет строго регламентированный рабочий интервал.
Согласно классификации, принятой в отрасли, выделяют три температурных режима. При этом DIN EN 204 устанавливает классы стойкости термопластичных клеев для дерева (D1–D4), но не регламентирует непосредственно температурные категории — они определяются производителем. Тем не менее, европейские нормы рекомендуют следующие диапазоны:
-
Низкотемпературные — 120–160 °C. Предназначены для ручных и малоскоростных станков.
-
Среднетемпературные — 160–190 °C. Для полуавтоматических линий со средней скоростью.
-
Высокотемпературные — 170–210 °C. Для автоматических высокоскоростных линий.
Важно понимать: эти диапазоны могут незначительно варьироваться у разных производителей, но общий принцип остаётся неизменным. Температурный режим клея и скорость подачи деталей имеют прямую зависимость: чем выше скорость станка, тем выше должна быть рабочая температура клея.
2. Низкотемпературные клеи-расплавы (120–160 °C)
Низкотемпературные клеи разработаны специально для ручных кромкооблицовочных станков и полуавтоматических линий с малой скоростью подачи (до 5–8 м/мин). Они также незаменимы при оклейке криволинейных деталей, где требуется более длительное время открытой выдержки для точного позиционирования кромки.
Рабочий диапазон низкотемпературных составов обычно составляет 120–160 °C, хотя некоторые марки могут работать при 130–150 °C. Примерами служат Nobel NB-CURVE (малонаполненный клей для кромки из шпона, меламина, полиэфира, ХПЛ, ПВХ и АБС).
Ключевые особенности низкотемпературных клеев:
-
Низкая температура нанесения — снижает термическую нагрузку на оборудование и позволяет работать с термочувствительными материалами (тонкий шпон, бумажные кромки, некоторые плёнки).
-
Более длительное время открытой выдержки — даёт возможность оператору вручную корректировать положение кромки.
-
Меньшее энергопотребление — станок не требует мощного нагрева.
-
Ограничение по скорости — при попытке разогнать станок выше 8–10 м/мин клей не успевает прогреться до нужной температуры, и качество склеивания резко падает.
Когда применять: на ручных и полуавтоматических станках с низкой скоростью подачи; при работе с тонкими и термочувствительными кромками; на криволинейных участках; в небольших мебельных цехах, где нет высокоскоростных линий.
3. Среднетемпературные клеи-расплавы (160–190 °C)
Среднетемпературные клеи занимают промежуточное положение. Их рабочий диапазон — 160–190 °C. Они предназначены для полуавтоматических кромкооблицовочных станков со средней скоростью подачи (ориентировочно 8–15 м/мин).
По химической основе это также ЭВА-сополимеры, но с иным балансом пластификаторов и смол, обеспечивающим более высокую термостойкость и более быстрое схватывание по сравнению с низкотемпературными аналогами. Среднетемпературные составы часто являются универсальными — они подходят для широкого спектра кромочных материалов: шпон, меламин, полиэфир, ХПЛ, ПВХ, АБС.
Ключевые особенности среднетемпературных клеев:
-
Баланс между температурой и скоростью — позволяют работать на более производительном оборудовании, чем низкотемпературные, но не требуют таких высоких температур, как высокотемпературные.
-
Хорошая адгезия к большинству материалов — за счёт оптимальной вязкости расплава.
-
Более быстрое схватывание — чем у низкотемпературных, что важно при работе на полуавтоматических линиях.
Когда применять: на полуавтоматических кромкооблицовочных станках со средней скоростью подачи; как универсальное решение для цехов, где обрабатываются разные типы кромок и плит; при переходе от ручного труда к автоматизированному.
4. Высокотемпературные клеи-расплавы (170–210 °C)
Высокотемпературные клеи — это основная рабочая лошадка автоматических кромкооблицовочных линий с высокой скоростью подачи (от 10 до 40 м/мин). Их рабочий диапазон — 170–210 °C. Примерами служат NOBEL NB-20 (170–210 °C), Delta Adhesives DA-85 (170–200 °C).
Высокие температуры обеспечивают быстрое плавление и низкую вязкость расплава, что позволяет клею моментально растекаться по поверхности и заполнять микронеровности. Это критически важно при высоких скоростях, когда время контакта клея с поверхностью исчисляется долями секунды.
Ключевые особенности высокотемпературных клеев:
-
Максимальная производительность — позволяют работать на самых быстрых линиях.
-
Высокая начальная прочность — быстрое схватывание обеспечивает надёжную фиксацию кромки сразу после выхода из станка.
-
Более высокая термостойкость готового шва — точка размягчения у высокотемпературных составов обычно выше (95–105 °C), что даёт запас прочности при эксплуатации изделия в тёплых помещениях.
-
Повышенные требования к оборудованию — станок должен выдерживать длительную работу при 200–210 °C, иметь точную систему терморегуляции и эффективное охлаждение клеенаносящего валика.
-
Риск термической деградации — при длительном простое или превышении температуры клей может закоксовываться.
Когда применять: на автоматических кромкооблицовочных линиях с высокой скоростью подачи (от 10 м/мин); в крупносерийном производстве корпусной мебели; для толстых кромок (от 2 мм) и плотных пластиков, требующих интенсивного прогрева.
Таблица 1. Сравнение температурных режимов клеев-расплавов
|
Параметр |
Низкотемпературный |
Среднетемпературный |
Высокотемпературный |
|---|---|---|---|
|
Рабочая температура, °C |
120–160 |
160–190 |
170–210 |
|
Рекомендуемая скорость станка, м/мин |
до 5–8 |
8–15 |
от 10 и выше |
|
Тип станка |
ручной, полуавтомат |
полуавтомат |
автоматический |
|
Термостойкость шва (точка размягчения), °C |
~80–85 |
~85–95 |
~95–105 |
|
Время открытой выдержки |
длительное |
среднее |
короткое |
|
Энергопотребление |
низкое |
среднее |
высокое |
|
Рекомендуемые кромочные материалы |
шпон, бумага, меламин (тонкие) |
шпон, меламин, ПВХ, АБС |
ПВХ, АБС, ПП, толстые кромки |
5. Как выбрать температурный режим: пошаговый алгоритм
Выбор температурной категории клея-расплава определяется тремя ключевыми факторами: скоростью подачи станка, типом кромочного материала и условиями в цехе. Инженеры «Дельта-Техно» рекомендуют следующий алгоритм:
-
Определите скорость вашего кромкооблицовочного станка. Если это ручной станок со скоростью до 5–8 м/мин — выбирайте низкотемпературный клей. Полуавтомат со скоростью 8–15 м/мин — среднетемпературный. Автоматическая линия от 10 м/мин и выше — высокотемпературный.
-
Оцените кромочный материал. Для тонкого шпона, бумаги и меламина низкотемпературные клеи предпочтительнее — они не перегревают и не деформируют материал. Для ПВХ, АБС и особенно ПП (полипропилен) лучше подходят высокотемпературные составы, обеспечивающие хорошую адгезию к пластикам.
-
Учтите температуру в цехе и влажность заготовок. При температуре воздуха ниже 15 °C даже высокотемпературный клей может остывать быстрее, чем требуется. В таких условиях рекомендуется прогревать детали и кромки до комнатной температуры не менее 24 часов. Влажность древесных материалов должна быть в пределах 0,8–10%, что соответствует требованиям ГОСТ 30535-97 для полимерных клеев.
-
Проведите тестовое склеивание. Перед запуском серийного производства всегда делайте пробные образцы на той же связке материалов и при тех же настройках станка, которые будут использоваться в работе.
Таблица 2. Рекомендации по выбору температуры в зависимости от условий
|
Условие / параметр |
Низкотемпературный |
Среднетемпературный |
Высокотемпературный |
|---|---|---|---|
|
Скорость станка до 5 м/мин |
рекомендуется |
допустимо |
не рекомендуется |
|
Скорость станка 5–10 м/мин |
рекомендуется |
рекомендуется |
допустимо |
|
Скорость станка 10–20 м/мин |
не рекомендуется |
рекомендуется |
рекомендуется |
|
Скорость станка свыше 20 м/мин |
не рекомендуется |
допустимо |
рекомендуется |
|
Кромка из шпона (тонкая) |
рекомендуется |
допустимо |
не рекомендуется (перегрев) |
|
Кромка из ПВХ / АБС |
допустимо |
рекомендуется |
рекомендуется |
|
Кромка из ПП (полипропилен) |
ограниченно |
допустимо |
рекомендуется |
|
Толщина кромки до 1 мм |
рекомендуется |
рекомендуется |
рекомендуется |
|
Толщина кромки 1–3 мм |
допустимо |
рекомендуется |
рекомендуется |
|
Температура в цехе ниже 15 °C |
не рекомендуется |
допустимо |
рекомендуется (с прогревом материалов) |
6. Практические аспекты работы с разными температурными режимами
6.1. Контроль температуры
Температура, отображаемая на панели управления станка, может отличаться от фактической температуры расплава в клеевой ванне или на валике. Инженеры «Дельта-Техно» рекомендуют регулярно контролировать температуру непосредственно в системе нанесения с помощью лабораторного, биметаллического или электроконтактного термометра. Расхождение более ±5 °C от заданной температуры уже может влиять на качество склеивания.
6.2. Длительные перерывы в работе
При длительных остановках производства (обеденные перерывы, смена) температуру клея в баке необходимо снижать. Для высокотемпературных составов рекомендуется снижение до 130 °C. Это предотвращает термическую деградацию полимера и образование нагара. При возобновлении работы температуру плавно поднимают до рабочей.
6.3. Переход между температурными режимами
При смене клея с одной температурной категории на другую (например, с низкотемпературного на высокотемпературный) необходимо полностью очистить клееплавильную систему. Остатки старого клея могут иметь иную температуру плавления и при смешивании привести к нестабильности расплава, забиванию фильтров и снижению прочности шва.
6.4. Сезонные факторы
Зимой, при низкой температуре в цехе, высокотемпературные клеи работают лучше, так как компенсируют теплопотери при транспортировке расплава от бака до валика и далее до детали. Летом, в жарких цехах, наоборот, можно использовать низкотемпературные составы, чтобы избежать перегрева клея и преждевременного схватывания на валике.
Список технических источников
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 28310 [TIMESTAMP_X] => 02.10.2026 11:36:29 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 661011 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/b69/cjb8t9c4jiekpbaee1ic7c3opgcjnk45 [FILE_NAME] => Vysoko-_-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-kogda-kakoy-primenyat.png [ORIGINAL_NAME] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => pc9kjbrtlkaja9csk9099sl4xsasfe2g [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/b69/cjb8t9c4jiekpbaee1ic7c3opgcjnk45/Vysoko-_-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-kogda-kakoy-primenyat.png [UNSAFE_SRC] => /upload/iblock/b69/cjb8t9c4jiekpbaee1ic7c3opgcjnk45/Vysoko-_-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-kogda-kakoy-primenyat.png [SAFE_SRC] => /upload/iblock/b69/cjb8t9c4jiekpbaee1ic7c3opgcjnk45/Vysoko-_-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-_-kogda-kakoy-primenyat.png [ALT] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять? [TITLE] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять? ) [~PREVIEW_PICTURE] => 28310 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => vysoko-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-kogda-kakoy-prime [~CODE] => vysoko-sredne-i-nizkotemperaturnyy-kley-rasplav-dlya-kromkooblitsovochnykh-stankov-kogda-kakoy-prime [EXTERNAL_ID] => 8305 [~EXTERNAL_ID] => 8305 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8305&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8305&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 02.10.2026 11:11:43 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять? [SECTION_PAGE_TITLE] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять? [ELEMENT_META_DESCRIPTION] => Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовки: когда какой применять? Сравнение температур, скоростей, материалов. Рекомендации по выбору. ) )
Клей-расплав для кромкооблицовочных станков
Высоко-, средне- и низкотемпературный клей-расплав для кромкооблицовочных станков — когда какой применять?
02.10.2026 11:36:29- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324
Когда перед производственником встаёт задача чистового раскроя плитных материалов, понимание конструктивной логики станка становится базой для грамотной эксплуатации и диагностики. Форматно-раскроечный станок (в профессиональной среде — «форматник») — это не произвольный набор механизмов, а выверенная система, где каждый узел нацелен на точный рез без сколов и отклонений. Ниже разберу устройство Форматно-раскроечного станка с опорой на нормативную базу и документацию производителей.
Нормативная основа
Требования к точности круглопильных станков для раскроя плит заданы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности». Безопасность конструкции любого деревообрабатывающего оборудования, включая Форматно-раскроечные станки, регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции».
Основные конструктивные узлы
Все Форматно-раскроечные станки промышленного класса строятся вокруг единого набора узлов, чьё исполнение напрямую определяет ресурс точности.
1. Станина
Жёсткое основание, воспринимающее статические и динамические нагрузки. У надёжных моделей станина сварная, с последующим отпуском для снятия внутренних напряжений. Ответственные посадочные места (под пильный узел, направляющие каретки) обрабатываются на много осевых центрах. Чугунные элементы добавляют демпфирующую массу, что критично для гашения вибраций при высоких оборотах пилы.
2. Пильный узел
Сердце станка, состоящее из двух независимо регулируемых пил:
- Подрезная пила — малый диск (80–120 мм), вращается попутно подаче, надрезая нижний облицовочный слой плиты на 1–2 мм. Её основная задача — исключить скол ламината или шпона на выходе основной пилы.
- Основная пила — диск диаметром 300–400 мм (на тяжёлых станках до 450 мм), выполняет сквозной рез. Частота вращения часто ступенчатая: 3200, 4000, 6000 об/мин под разные материалы.
Пильный узел наклоняется до 45°, что реализует угловые пропилы. Прецизионная регулировка соосности подрезной и основной пил по горизонтали и вертикали — одно из условий чистого реза.
3. Каретка и рабочие столы
Система базирования заготовки включает:
- Неподвижный (основной) стол, где смонтирован пильный узел.
- Форматный стол-каретку из алюминиевого многоячеистого профиля, перемещающуюся на линейных подшипниках. Ход каретки определяет максимальную длину реза — у промышленных машин 3200–3800 мм.
- Правый поддерживающий стол для опоры отрезанной части.
Плавность хода и отсутствие люфта в направляющих каретки — ключевой параметр точности. Производители используют шариковые линейные направляющие, часто HIWIN или собственной разработки.
4. Упоры и измерительная система
- Параллельный упор — для продольного раскроя полос шириной до 1300–1500 мм.
- Угловой (торцевой) упор — телескопическая линейка с откидными упорами, перемещается по передней стороне каретки.
- Гониометрическая линейка — для точных угловых резов со шкалой 0–45°.
Цифровая индикация на упорах резко сокращает время настройки и исключает операторские ошибки.
5. Система аспирации и безопасности
Прозрачный защитный кожух над пильным узлом служит одновременно коллектором для отвода опилок. Расклинивающий нож за основной пилой предотвращает заклинивание диска в пропиле. Эксцентриковые прижимы надёжно фиксируют заготовку на каретке, что особенно важно для узких и длинных деталей.
Принцип работы: логика встречного фрезерования
Цикл раскроя строится так: оператор укладывает плиту на форматный стол, базирует по параллельному и угловому упорам, запускает пильный узел и вручную толкает каретку с заготовкой на вращающиеся диски. Сначала заготовка контактирует с подрезной пилой (попутное фрезерование — надрез нижней облицовки без сколов), затем — с основной пилой (встречное фрезерование — чистовой рез по всей толщине). Обе пилы выступают над столом через единый паз. Подача ручная, скорость контролируется оператором; глубина пропила выставляется подъёмом/опусканием пильного узла.
Таблица 1. Основные узлы и их функции
| Узел | Состав | Функция | Критичные параметры |
| Станина | Сварная конструкция, чугунное литьё | Гашение вибраций, базирование всех узлов | Масса, жёсткость, точность обработки посадочных мест |
| Пильный узел | Основная пила, подрезная пила, привод | Чистовой рез без сколов | Диаметр пил, частота вращения, соосность подрезной пилы |
| Каретка | Алюминиевый профиль, линейные подшипники | Подача заготовки на пильный диск | Ход, отсутствие люфтов, плавность |
| Упоры | Параллельный, угловой, гониометрическая линейка | Базирование заготовки под размер и угол | Точность шкалы, жёсткость фиксации, цифровая индикация |
| Защитный кожух | Поликарбонат, аспирационный патрубок | Улавливание опилок, защита оператора | Диаметр патрубка, обзорность |
Таблица 2. Примеры технических характеристик Форматно раскроечных станков
| Модель | Ход каретки, мм | Мощность основной пилы, кВт | Диаметр основной пилы, мм | Частота вращения, об/мин | Масса, кг |
| KDT KS-132C | 3200 | 5,5 | 300 (350 опция) | 4000/5000 | ~910 |
| JET JTSS-1600 | 1600 | 3,8 | 315 | 4700 | 250 |
| SCM SI 400 NOVA | 3200 | 5,5 | 400 | 4000 | ~800 |
| DELTAMACHINERY DM-3200H | 3200 | 5,5 | 350 | 4000/5000 | ~950 |
Данные — из официальных спецификаций производителей, включая библиотеку технической документации DELTAMACHINERY.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
- ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/document.aspx?control=7&id=139324

Форматно-раскроечные станки
Как устроен форматно-раскроечный станок: основные узлы и принцип работы
01.10.2026 09:40:29| Параметр | Вертикальный станок | Горизонтальный станок |
| Занимаемая рабочая площадь | 5-8 м² | 25-35 м² |
| Мощность основной пилы | 3-7,5 кВт | 5,5-25 кВт |
| Глубина пропила (max) | 60-80 мм | 100-130 мм |
| Точность позиционирования | ±0,1 мм | ±0,1-0,15 мм |
| Скорость подачи | до 25 м/мин (автоматические) | до 150 м/мин |
| Пакетный раскрой | ограничен (2-3 листа) | до 5-6 листов |
3. Горизонтальные форматно-раскроечные станки
Классическая горизонтальная схема предполагает стационарную станину с подвижной кареткой на роликовых или шариковых направляющих. Заготовка фиксируется на каретке и подаётся на пильный узел. Конструктивно станок оснащается двумя пилами: подрезной (диаметр 80-200 мм, 8000-15000 об/мин) и основной (300-400 мм, 4000-6000 об/мин). Такая пара исключает сколы ламинированных покрытий. Согласно анализу рыночных моделей, мощность коммерческих горизонтальных станков начинается от 5,5 кВт для эконом-класса и достигает 25 кВт у промышленных топ-моделей.
На примере линейки HOLZ-HER ZENTREX 6215 видно, насколько расширяются возможности: вылет пильного диска 130 мм, длина раскроя до 5800 мм, двухступенчатая система аспирации с синхронизацией заслонок по карте раскроя. Скорость подачи на пильной каретке достигает 150 м/мин при точности распила ±0,1 мм.
В каталоге «Дельта-Техно» представлены горизонтальные станки серии DELTAMACHINERY DM, спроектированные с учётом специфики российских предприятий. Модель DM-3200 Evolution имеет длину подвижной каретки 3200 мм (опционально 3800 мм), усиленный пильный узел на цельночугунной плите и интегрированный модуль ЧПУ.
4. Раскроечные центры с ЧПУ
Центры с ЧПУ — качественно иной уровень автоматизации. В отличие от ручных горизонтальных станков, здесь подача заготовки, позиционирование пильного узла и оптимизация карты раскроя выполняются автоматически. Производительность таких центров в 2-4 раза выше, чем у ручного оборудования аналогичной мощности, за счёт исключения времени на ручное базирование плиты и непрерывного цикла работы.
Техническая реализация на примере JIYU KS933: сервоприводная система позиционирования с точностью ±0,02 мм, мощность основной пилы 18 кВт, подрезной — 2 кВт, скорость пильной каретки до 100 м/мин с холостым ходом 120 м/мин. Станок оснащён программируемым контроллером FATEK и низковольтной автоматикой Schneider Electric, что обеспечивает интеграцию в автоматизированные линии.
Среди моделей DELTAMACHINERY выделяется центр DM-832PS с точностью позиционирования ±0,02 мм и раскроя ±0,15 мм, длиной раскроя 3200 мм и высотой пропила 90 мм. Сервоприводы SYNTEC, пневматика AirTac, промышленный компьютер с оптимизатором раскроя — всё это делает DM-832PS полноценным решением для серийного производства.
Таблица 2. Технические характеристики центров с ЧПУ (средний класс)
| Характеристика | JIYU KS933 | DELTAMACHINERY DM-832PS |
| Длина раскроя, мм | 3200 | 3200 |
| Высота пропила, мм | 100-120 | 90 |
| Мощность основной пилы, кВт | 18 | 15 |
| Мощность подрезной пилы, кВт | 2 | 1,5 |
| Скорость пильной каретки, м/мин | 0-100 | 0-100 |
| Общая мощность, кВт | 26,5 | 22 |
| Точность раскроя, мм | ±0,15 | ±0,15 |
| Масса, кг | 6500 | 6300 |
5. Рекомендации по выбору типа станка
- Вертикальный станок — оптимален при ограниченной площади цеха (менее 25 м²) и работе с плитами большого формата поштучно. Экономит до 50% площади по сравнению с горизонтальным станком аналогичной производительности.
- Горизонтальный станок — выбор для серийного и среднесерийного производства при достаточной площади. Обеспечивает лучшее качество кромки на ламинированных материалах за счёт стабильной геометрии каретки.
- Центр с ЧПУ — экономически целесообразен при объёме раскроя от 200 листов в смену. Срок окупаемости при двухсменной загрузке составляет, по оценкам интеграторов, от 18 до 24 месяцев.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data2/1/4294852/4294852552.htm
- ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
- DELTAMACHINERY. Форматно-раскроечный станок DM-3200 Evolution: страница продукта. URL: https://stavropol.delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-evolution-.html
- JIYU. Форматно-раскроечный центр с ЧПУ KS933: страница продукта. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/
В мебельном и деревообрабатывающем производстве выбор типа форматно-раскроечного станка напрямую определяет эффективность цеха. Как инженер компании «Дельта-Техно», я регулярно сталкиваюсь с задачей подбора оборудования под конкретные задачи. В этом материале мы разберём три основных конструктивных исполнения форматников: вертикальное, горизонтальное и раскроечные центры с ЧПУ — их конструктивные особенности, ограничения и критерии выбора с опорой на нормативную базу и спецификации производителей.
1. Конструктивные различия и классификация по ГОСТ
Основным документом, регламентирующим параметры круглопильных станков для раскроя плит, остаётся ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов». Стандарт распространяется на оборудование для чернового раскроя древесностружечных, древесноволокнистых плит, фанеры, в том числе на станки с программным управлением. Этот ГОСТ задаёт сетку основных параметров: наибольшую ширину и длину обрабатываемого материала (от 1600×1600 мм до 1850×3750 мм), минимальную скорость резания (50 м/с), скорость подачи при продольном раскрое (от 12 до 25 м⁻¹) и толщину обрабатываемого пакета — до 100 мм для однопильных станков. Конструктивное исполнение станка (вертикальное, горизонтальное или с ЧПУ) выбирается исходя из производственной программы и требований к точности, но все типы должны соответствовать нормам безопасности по ГОСТ 12.2.026.0-2015.
2. Вертикальные форматно-раскроечные станки
Вертикальная компоновка — решение, при котором станина с пильным узлом расположена под углом около 50° к полу, а плита подаётся в вертикальном положении. Такая схема экономит производственную площадь: для полноценной работы станка типа Safety Speed 7400XL требуется всего 4,62 м². При этом сохраняется возможность обрабатывать крупноформатные листы — например, модель SVP 950M обеспечивает длину горизонтального реза до 5300 мм и вертикального — до 2200 мм при глубине пропила 80 мм и мощности привода 5,5 кВт.
Пильный блок перемещается по прецизионным направляющим, отфрезерованным после полной сварки и обработки рамы. Система противовесов облегчает ручное перемещение блока оператором. Точность позиционирования достигает ±0,1 мм при использовании подрезного узла с частотой вращения до 15000 об/мин. Важный эксплуатационный плюс — возможность работы одного оператора по всей цепочке: от склада плит до готовой детали, как это реализовано в автоматическом режиме станка HOLZ-HER SECTOR 1260 со скоростью подачи до 25 м/мин.
Ограничения вертикальных станков: мощность привода редко превышает 7,5 кВт, что ограничивает пакетный раскрой; качество реза на неторцованных кромках может уступать горизонтальным моделям.
Таблица 1. Сравнение ключевых параметров вертикальных и горизонтальных станков
| Параметр | Вертикальный станок | Горизонтальный станок |
| Занимаемая рабочая площадь | 5-8 м² | 25-35 м² |
| Мощность основной пилы | 3-7,5 кВт | 5,5-25 кВт |
| Глубина пропила (max) | 60-80 мм | 100-130 мм |
| Точность позиционирования | ±0,1 мм | ±0,1-0,15 мм |
| Скорость подачи | до 25 м/мин (автоматические) | до 150 м/мин |
| Пакетный раскрой | ограничен (2-3 листа) | до 5-6 листов |
3. Горизонтальные форматно-раскроечные станки
Классическая горизонтальная схема предполагает стационарную станину с подвижной кареткой на роликовых или шариковых направляющих. Заготовка фиксируется на каретке и подаётся на пильный узел. Конструктивно станок оснащается двумя пилами: подрезной (диаметр 80-200 мм, 8000-15000 об/мин) и основной (300-400 мм, 4000-6000 об/мин). Такая пара исключает сколы ламинированных покрытий. Согласно анализу рыночных моделей, мощность коммерческих горизонтальных станков начинается от 5,5 кВт для эконом-класса и достигает 25 кВт у промышленных топ-моделей.
На примере линейки HOLZ-HER ZENTREX 6215 видно, насколько расширяются возможности: вылет пильного диска 130 мм, длина раскроя до 5800 мм, двухступенчатая система аспирации с синхронизацией заслонок по карте раскроя. Скорость подачи на пильной каретке достигает 150 м/мин при точности распила ±0,1 мм.
В каталоге «Дельта-Техно» представлены горизонтальные станки серии DELTAMACHINERY DM, спроектированные с учётом специфики российских предприятий. Модель DM-3200 Evolution имеет длину подвижной каретки 3200 мм (опционально 3800 мм), усиленный пильный узел на цельночугунной плите и интегрированный модуль ЧПУ.
4. Раскроечные центры с ЧПУ
Центры с ЧПУ — качественно иной уровень автоматизации. В отличие от ручных горизонтальных станков, здесь подача заготовки, позиционирование пильного узла и оптимизация карты раскроя выполняются автоматически. Производительность таких центров в 2-4 раза выше, чем у ручного оборудования аналогичной мощности, за счёт исключения времени на ручное базирование плиты и непрерывного цикла работы.
Техническая реализация на примере JIYU KS933: сервоприводная система позиционирования с точностью ±0,02 мм, мощность основной пилы 18 кВт, подрезной — 2 кВт, скорость пильной каретки до 100 м/мин с холостым ходом 120 м/мин. Станок оснащён программируемым контроллером FATEK и низковольтной автоматикой Schneider Electric, что обеспечивает интеграцию в автоматизированные линии.
Среди моделей DELTAMACHINERY выделяется центр DM-832PS с точностью позиционирования ±0,02 мм и раскроя ±0,15 мм, длиной раскроя 3200 мм и высотой пропила 90 мм. Сервоприводы SYNTEC, пневматика AirTac, промышленный компьютер с оптимизатором раскроя — всё это делает DM-832PS полноценным решением для серийного производства.
Таблица 2. Технические характеристики центров с ЧПУ (средний класс)
| Характеристика | JIYU KS933 | DELTAMACHINERY DM-832PS |
| Длина раскроя, мм | 3200 | 3200 |
| Высота пропила, мм | 100-120 | 90 |
| Мощность основной пилы, кВт | 18 | 15 |
| Мощность подрезной пилы, кВт | 2 | 1,5 |
| Скорость пильной каретки, м/мин | 0-100 | 0-100 |
| Общая мощность, кВт | 26,5 | 22 |
| Точность раскроя, мм | ±0,15 | ±0,15 |
| Масса, кг | 6500 | 6300 |
5. Рекомендации по выбору типа станка
- Вертикальный станок — оптимален при ограниченной площади цеха (менее 25 м²) и работе с плитами большого формата поштучно. Экономит до 50% площади по сравнению с горизонтальным станком аналогичной производительности.
- Горизонтальный станок — выбор для серийного и среднесерийного производства при достаточной площади. Обеспечивает лучшее качество кромки на ламинированных материалах за счёт стабильной геометрии каретки.
- Центр с ЧПУ — экономически целесообразен при объёме раскроя от 200 листов в смену. Срок окупаемости при двухсменной загрузке составляет, по оценкам интеграторов, от 18 до 24 месяцев.
Список технических источников
- ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data2/1/4294852/4294852552.htm
- ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
- DELTAMACHINERY. Форматно-раскроечный станок DM-3200 Evolution: страница продукта. URL: https://stavropol.delta-tehno.ru/product/formatno-raskroechnyy-stanok-deltamachinery-dm-3200-evolution-.html
- JIYU. Форматно-раскроечный центр с ЧПУ KS933: страница продукта. URL: https://jiyu-machinery.ru/catalog/cnc-panel-saws/formatno-raskroechnyy-tsentr-s-chpu-jiyu-ks933/

Форматно-раскроечные станки
Виды форматно-раскроечных станков: вертикальные, горизонтальные и с ЧПУ
20.08.2026 08:05:48|
Модель |
Мощность основной пилы, кВт |
Мощность подрезной пилы, кВт |
Скорость вращения, об/мин |
Класс |
|---|---|---|---|---|
|
WoodTec 3200 |
4 |
0,75 |
2800/4000/5600 |
Средний |
|
Griggio CA 400 |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Delta Machinery DM-3200S |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Altendorf F45 |
5,5–11 |
0,75 |
вариатор |
Премиум |
|
JIYU KS933 (ЧПУ) |
18 |
2 |
— |
Промышленный |
|
JIYU KS938 (ЧПУ) |
18 |
2 |
— |
Промышленный |
2. Тип каретки: шариковая или роликовая
Каретка — это механизм, по которому перемещается подвижный стол станка. От её конструкции зависят плавность хода, точность позиционирования и долговечность оборудования. На рынке представлены два основных типа: шариковая и роликовая.
Шариковая каретка обеспечивает более высокую начальную точность за счёт большего числа степеней свободы при установке. Однако шариковые направляющие чувствительны к загрязнению и износу. При интенсивной эксплуатации точечная нагрузка от шарика на направляющую приводит к образованию микроканавок уже через 2–3 года работы. После этого точность необратимо падает.
Роликовая каретка распределяет нагрузку по линии контакта, а не по точке. Это снижает износ направляющих и продлевает срок службы без потери точности. Практика европейских производителей — Felder, Altendorf, Griggio — показывает, что роликовая система на практике надёжнее и практически не требует обслуживания. Такие производители, как Felder, применяют запатентованную систему X-Roll с четырьмя направляющими роликоподшипниками, что даёт исключительную плавность хода при длине пропила до 3200 мм.
Вывод: для производства с интенсивной нагрузкой — однозначно роликовая каретка. Для мастерской с небольшим объёмом работ и чистым помещением допустима шариковая.
3. Точность раскроя: нормы ГОСТ и реальные допуски
Точность — интегральный показатель, зависящий от жёсткости станины, состояния каретки, соосности пильных дисков и качества упоров. Требования к точности форматно-раскроечных станков регламентированы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Методика испытаний станков на точность и жёсткость описана в ГОСТ 25338-91 «Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования». Стандарт устанавливает общие требования к методам измерений, что позволяет объективно сравнивать паспортные данные разных производителей.
Для качественного изготовления корпусной мебели приемлемый допуск — ±0,15 мм. Станки с ручной кареткой при должной настройке обеспечивают ±0,1 мм, но стабильность этого показателя зависит от оператора. Промышленные центры с ЧПУ, такие как JIYU KS933, гарантируют точность позиционирования ±0,02 мм и точность распила ±0,15 мм за счёт сочетания редуктора и реечного привода с компьютерным управлением. Однако ГОСТ 24610-91 распространяется в том числе и на станки с программным управлением.
На практике точность проверяется на тестовом пропиле. Если отклонение по длине и диагонали заготовки из ЛДСтП 16 мм превышает 0,2 мм — станок требует настройки либо замены направляющих. Согласно методике ГОСТ 25338-91, испытания на точность включают контроль плоскостности стола, параллельности перемещения каретки и биения шпинделя.
4. Длина пропила и размер столов: привязка к формату плиты
Стандартный формат плитных материалов на российском рынке — 2800×2070 мм (ЛДСтП, МДФ). Чтобы раскроить такой лист целиком, станок должен иметь длину пропила не менее 2800 мм. Однако производители часто указывают длину хода каретки — физическое расстояние, на которое может переместиться стол, включая зону до и после пропила. Реальная длина пропила всегда меньше хода каретки на 200–300 мм.
Рекомендация простая: для полноценной работы с полным листом нужна каретка с ходом не менее 3200 мм. Модели с ходом 2500 мм подходят для раскроя листа пополам. Станки с кареткой 1600 мм — это оборудование для подрезки деталей, а не для раскроя полного формата. Стоит обратить внимание и на ширину раскроя на продольном упоре. У промышленных машин она достигает 1250 мм, что позволяет обрабатывать плиту, разделённую пополам.
Таблица 2. Сравнение длины пропила и габаритов столов
|
Модель |
Длина пропила, мм |
Размер каретки (Д×Ш), мм |
Масса, кг |
|---|---|---|---|
|
WoodTec 3200 |
3200 |
3200×330 |
880 |
|
Griggio CA 400 |
3260 |
3200×— |
820 |
|
Delta Machinery DM-3200S |
3200 |
3200×375 |
850 |
|
Altendorf F45 |
3200 |
3200×— |
1500 |
|
JIYU KS933 (ЧПУ) |
3200 |
— |
6500 |
|
JIYU KS938 (ЧПУ) |
3200 |
— |
6800 |
Отдельного внимания заслуживает масса станка. Модели с весом менее 800 кг склонны к вибрациям при интенсивной работе. Станок весом 1500 кг и выше, такой как Altendorf F45, обеспечивает значительно лучшую виброустойчивость, что напрямую сказывается на качестве пропила. Промышленные центры JIYU KS933 и KS938 весом более 6 тонн проектируются с применением САПР, проходят отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре.
5. Угол наклона пильного узла и высота пропила
Практически все современные форматно-раскроечные станки позволяют наклонять пильный узел в диапазоне от 0 до 45°. Этот параметр критичен при изготовлении деталей со скошенной кромкой — например, угловых элементов кухонных гарнитуров, фасадов с раскладкой под углом, карнизов и плинтусов из массива. Если в производственной программе присутствуют такие изделия, возможность наклона пилы — не опция, а обязательное требование.
Высота пропила определяет максимальную толщину обрабатываемой заготовки и зависит от диаметра пильного диска и конструкции станка. Станок Delta Machinery DM-3200S при диске 315 мм обеспечивает высоту пропила 90 мм под прямым углом и 70 мм под углом 45°. Модель Felder K 500 S с таким же диаметром диска даёт 104 мм. Этого достаточно для большинства мебельных задач, включая пакетный раскрой.
Некоторые модели, например Altendorf F45, допускают установку диска диаметром до 550 мм и высоту пропила до 200 мм — это уже решение для обработки клееных щитов и бруса. Но при выборе важно учитывать, что с ростом диаметра диска увеличивается ширина пропила (потери материала) и нагрузка на двигатель.
Что ещё учитывать при выборе
Помимо пяти ключевых характеристик, стоит обратить внимание на дополнительные параметры, которые могут оказаться решающими в конкретных производственных условиях:
-
Масса и жёсткость станины.
Чем тяжелее станок — тем меньше вибраций и выше стабильность геометрии реза. Промышленные модели проходят отпуск для снятия внутренних напряжений в металле. -
Система упоров и линеек.
Упоры с увеличительными стёклами (линзами) снижают ошибку позиционирования. Цифровая индикация на параллельном упоре — практичная опция, реально ускоряющая переналадку. -
Наличие подрезного узла.
Подрезная пила с попутным вращением относительно подачи заготовки предотвращает сколы на нижней кромке ламинированных плит — для мебельного производства это обязательный элемент. -
Требования безопасности.
Конструкция станка должна соответствовать ГОСТ 12.2.026.0-93 (актуальная редакция — ГОСТ 12.2.026.0-2015), который устанавливает требования к защитным кожухам, блокировкам, электробезопасности и эргономике органов управления.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://cn.gostinfo.ru/catalog/Details/?id=4145569
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://cn.gostinfo.ru/catalog/Details/?id=4160619
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://cn.gostinfo.ru/catalog/Details/?id=4131178
За более чем десять лет работы с деревообрабатывающим оборудованием я убедился: выбор форматно-раскроечного станка — это не поиск компромисса между ценой и характеристиками, а точный инженерный расчёт под конкретные производственные задачи. Ошибка на этом этапе приводит к систематическому браку, простою и убыткам. В этой статье я разберу пять технических параметров, которые должны быть в фокусе внимания при выборе станка, — без маркетинговых абстракций, с опорой на цифры и нормативную базу.
1. Мощность основного привода: запас, а не номинал
Мощность двигателя основной пилы определяет, с какими материалами и в каком режиме сможет работать станок. Бытовые модели оснащаются двигателями 2–3 кВт, профессиональные — от 4 до 7,5 кВт, промышленные — до 18 кВт и выше. Для повседневной работы с ЛДСтП достаточно 4 кВт. Но как только в номенклатуре появляется массив твёрдых пород (дуб, бук) или пакетный раскрой — двигатель мощностью менее 5,5 кВт начинает работать на пределе, перегревается и теряет стабильность оборотов. Именно падение оборотов под нагрузкой приводит к сколам и подгоранию кромки. Для сравнения: станок WoodTec 3200 оснащается двигателем 4 кВт и тремя скоростями вращения (2800/4000/5600 об/мин), тогда как итальянский Griggio CA 400 или, к примеру, Delta Machinery DM-3200S предлагает 5,5 кВт с аналогичным диапазоном регулировки. Разница в 1,5 кВт на первый взгляд невелика, но при раскрое фанеры толщиной 21 мм пакетом из трёх листов она становится критичной: Griggio держит обороты, WoodTec — нет.
Станки промышленного сегмента, такие как JIYU KS933, оснащаются основным приводом 18 кВт и подрезным 2 кВт. Раздельные приводы позволяют поднимать и опускать пилы независимо, а мощность 18 кВт обеспечивает стабильную скорость реза при обработке пакета плит на крупносерийном производстве. Такой запас мощности исключает просадку оборотов даже при максимальной нагрузке.
Таблица 1. Сравнение мощности привода популярных моделей
|
Модель |
Мощность основной пилы, кВт |
Мощность подрезной пилы, кВт |
Скорость вращения, об/мин |
Класс |
|---|---|---|---|---|
|
WoodTec 3200 |
4 |
0,75 |
2800/4000/5600 |
Средний |
|
Griggio CA 400 |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Delta Machinery DM-3200S |
5,5 |
1,5 |
3200/4000/6000 |
Средний/Тяжёлый |
|
Altendorf F45 |
5,5–11 |
0,75 |
вариатор |
Премиум |
|
JIYU KS933 (ЧПУ) |
18 |
2 |
— |
Промышленный |
|
JIYU KS938 (ЧПУ) |
18 |
2 |
— |
Промышленный |
2. Тип каретки: шариковая или роликовая
Каретка — это механизм, по которому перемещается подвижный стол станка. От её конструкции зависят плавность хода, точность позиционирования и долговечность оборудования. На рынке представлены два основных типа: шариковая и роликовая.
Шариковая каретка обеспечивает более высокую начальную точность за счёт большего числа степеней свободы при установке. Однако шариковые направляющие чувствительны к загрязнению и износу. При интенсивной эксплуатации точечная нагрузка от шарика на направляющую приводит к образованию микроканавок уже через 2–3 года работы. После этого точность необратимо падает.
Роликовая каретка распределяет нагрузку по линии контакта, а не по точке. Это снижает износ направляющих и продлевает срок службы без потери точности. Практика европейских производителей — Felder, Altendorf, Griggio — показывает, что роликовая система на практике надёжнее и практически не требует обслуживания. Такие производители, как Felder, применяют запатентованную систему X-Roll с четырьмя направляющими роликоподшипниками, что даёт исключительную плавность хода при длине пропила до 3200 мм.
Вывод: для производства с интенсивной нагрузкой — однозначно роликовая каретка. Для мастерской с небольшим объёмом работ и чистым помещением допустима шариковая.
3. Точность раскроя: нормы ГОСТ и реальные допуски
Точность — интегральный показатель, зависящий от жёсткости станины, состояния каретки, соосности пильных дисков и качества упоров. Требования к точности форматно-раскроечных станков регламентированы ГОСТ 24610-91 «Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности».
Методика испытаний станков на точность и жёсткость описана в ГОСТ 25338-91 «Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования». Стандарт устанавливает общие требования к методам измерений, что позволяет объективно сравнивать паспортные данные разных производителей.
Для качественного изготовления корпусной мебели приемлемый допуск — ±0,15 мм. Станки с ручной кареткой при должной настройке обеспечивают ±0,1 мм, но стабильность этого показателя зависит от оператора. Промышленные центры с ЧПУ, такие как JIYU KS933, гарантируют точность позиционирования ±0,02 мм и точность распила ±0,15 мм за счёт сочетания редуктора и реечного привода с компьютерным управлением. Однако ГОСТ 24610-91 распространяется в том числе и на станки с программным управлением.
На практике точность проверяется на тестовом пропиле. Если отклонение по длине и диагонали заготовки из ЛДСтП 16 мм превышает 0,2 мм — станок требует настройки либо замены направляющих. Согласно методике ГОСТ 25338-91, испытания на точность включают контроль плоскостности стола, параллельности перемещения каретки и биения шпинделя.
4. Длина пропила и размер столов: привязка к формату плиты
Стандартный формат плитных материалов на российском рынке — 2800×2070 мм (ЛДСтП, МДФ). Чтобы раскроить такой лист целиком, станок должен иметь длину пропила не менее 2800 мм. Однако производители часто указывают длину хода каретки — физическое расстояние, на которое может переместиться стол, включая зону до и после пропила. Реальная длина пропила всегда меньше хода каретки на 200–300 мм.
Рекомендация простая: для полноценной работы с полным листом нужна каретка с ходом не менее 3200 мм. Модели с ходом 2500 мм подходят для раскроя листа пополам. Станки с кареткой 1600 мм — это оборудование для подрезки деталей, а не для раскроя полного формата. Стоит обратить внимание и на ширину раскроя на продольном упоре. У промышленных машин она достигает 1250 мм, что позволяет обрабатывать плиту, разделённую пополам.
Таблица 2. Сравнение длины пропила и габаритов столов
|
Модель |
Длина пропила, мм |
Размер каретки (Д×Ш), мм |
Масса, кг |
|---|---|---|---|
|
WoodTec 3200 |
3200 |
3200×330 |
880 |
|
Griggio CA 400 |
3260 |
3200×— |
820 |
|
Delta Machinery DM-3200S |
3200 |
3200×375 |
850 |
|
Altendorf F45 |
3200 |
3200×— |
1500 |
|
JIYU KS933 (ЧПУ) |
3200 |
— |
6500 |
|
JIYU KS938 (ЧПУ) |
3200 |
— |
6800 |
Отдельного внимания заслуживает масса станка. Модели с весом менее 800 кг склонны к вибрациям при интенсивной работе. Станок весом 1500 кг и выше, такой как Altendorf F45, обеспечивает значительно лучшую виброустойчивость, что напрямую сказывается на качестве пропила. Промышленные центры JIYU KS933 и KS938 весом более 6 тонн проектируются с применением САПР, проходят отпуск для снятия внутренних напряжений и фрезеровку всех монтажных плоскостей на пятиосевом обрабатывающем центре.
5. Угол наклона пильного узла и высота пропила
Практически все современные форматно-раскроечные станки позволяют наклонять пильный узел в диапазоне от 0 до 45°. Этот параметр критичен при изготовлении деталей со скошенной кромкой — например, угловых элементов кухонных гарнитуров, фасадов с раскладкой под углом, карнизов и плинтусов из массива. Если в производственной программе присутствуют такие изделия, возможность наклона пилы — не опция, а обязательное требование.
Высота пропила определяет максимальную толщину обрабатываемой заготовки и зависит от диаметра пильного диска и конструкции станка. Станок Delta Machinery DM-3200S при диске 315 мм обеспечивает высоту пропила 90 мм под прямым углом и 70 мм под углом 45°. Модель Felder K 500 S с таким же диаметром диска даёт 104 мм. Этого достаточно для большинства мебельных задач, включая пакетный раскрой.
Некоторые модели, например Altendorf F45, допускают установку диска диаметром до 550 мм и высоту пропила до 200 мм — это уже решение для обработки клееных щитов и бруса. Но при выборе важно учитывать, что с ростом диаметра диска увеличивается ширина пропила (потери материала) и нагрузка на двигатель.
Что ещё учитывать при выборе
Помимо пяти ключевых характеристик, стоит обратить внимание на дополнительные параметры, которые могут оказаться решающими в конкретных производственных условиях:
-
Масса и жёсткость станины.
Чем тяжелее станок — тем меньше вибраций и выше стабильность геометрии реза. Промышленные модели проходят отпуск для снятия внутренних напряжений в металле. -
Система упоров и линеек.
Упоры с увеличительными стёклами (линзами) снижают ошибку позиционирования. Цифровая индикация на параллельном упоре — практичная опция, реально ускоряющая переналадку. -
Наличие подрезного узла.
Подрезная пила с попутным вращением относительно подачи заготовки предотвращает сколы на нижней кромке ламинированных плит — для мебельного производства это обязательный элемент. -
Требования безопасности.
Конструкция станка должна соответствовать ГОСТ 12.2.026.0-93 (актуальная редакция — ГОСТ 12.2.026.0-2015), который устанавливает требования к защитным кожухам, блокировкам, электробезопасности и эргономике органов управления.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://cn.gostinfo.ru/catalog/Details/?id=4145569
-
ГОСТ 25338-91. Оборудование деревообрабатывающее. Испытания на точность и жесткость. Общие требования. URL: https://cn.gostinfo.ru/catalog/Details/?id=4160619
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://cn.gostinfo.ru/catalog/Details/?id=4131178
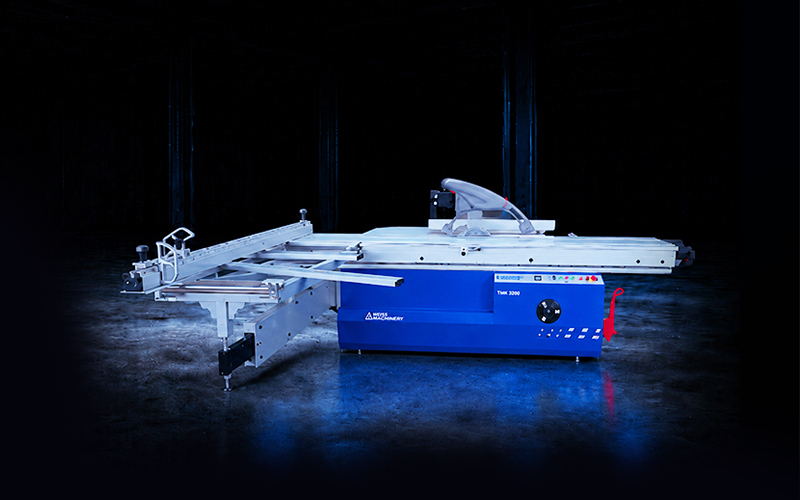
Форматно-раскроечные станки
Как выбрать форматно-раскроечный станок: 5 ключевых технических характеристик
18.08.2026 09:23:22|
Ширина станка, мм |
Типовые детали |
Максимальная ширина детали, мм |
Примеры моделей |
|
630 |
фасады, полки, боковины корпусной мебели |
до 500 |
DELTAMACHINERY R-RP630, JIYU, DAVINCI |
|
1000 |
столешницы, широкие фасады, лестничные элементы |
до 900 |
DELTAMACHINERY R-RP1000, JIYU, DAVINCI |
|
1300 |
обеденные столы, крупные панели, интерьерные щиты |
до 1200 |
DELTAMACHINERY R-RP1300, JIYU, DAVINCI |
Обзор моделей калибровально-шлифовальных станков разной ширины
Каждый производитель предлагает линейку из трёх-четырёх ширин, и выбор часто сводится к балансу между бюджетом и универсальностью. Модель шириной 630 мм имеет мощность двигателя 15–20 кВт и один-два шлифовальных агрегата (контактный вал + утюжок). Её цена минимальна, а габариты позволяют разместить станок в небольших цехах. Но как только в ассортименте появляется столешница 700 мм, такой станок требует обработки в два прохода с поворотом, что вдвое снижает производительность.
Станки шириной 1000 мм — компромисс. Они мощнее (25–30 кВт), могут оснащаться комбинацией вал/утюжок, и перекрывают 95 % мебельной номенклатуры. Инженеры «Дельта-Техно» рекомендуют именно эту ширину для средних производств, планирующих расширение. Станки шириной 1300 мм — это уже машины для крупных фабрик: мощность 55–65 кВт, три-четыре агрегата, точность ±0,05 мм на длине 1000 мм, соответствующая параметрам шероховатости по ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности».
Таблица 2. Характеристики станков различной ширины
|
Параметр |
Ширина 630 мм (DELTAMACHINERY R-RP630) |
Ширина 1000 мм (DELTAMACHINERY R-RP1000) |
Ширина 1300 мм (DELTAMACHINERY R-RP1300) |
|
Ширина ленты, мм |
630 |
1000 |
1300 |
|
Мощность главного привода, кВт |
15–20 |
25–30 |
55–65 |
|
Количество агрегатов |
1–2 (вал/утюжок) |
2 (вал + утюжок) |
2–3 (вал, утюжок, дополнительный вал/утюжок) |
|
Точность калибрования, мм |
±0,1 |
±0,08 |
±0,05 |
|
Масса, кг |
1700 |
2400 |
3700 |
|
Аспирация, м³/ч |
2000–3000 |
3000–4000 |
4000–5000 |
|
Рекомендуемая оснастка DELTA ABRASIVE |
тканевая лента P60–P100, бумажная P150–P220 |
тканевая P80–P120, бумажная P180–P220, нейлон P240 |
тканевая P80–P120, бумажная P180–P220, нейлон P240–P320 |
Что делать, если ассортимент включает детали шире станка
Если щит 700 мм необходимо обработать на станке шириной 630 мм, деталь пускают по диагонали. Это вынужденное решение, которое увеличивает время обработки, расход абразива и риск появления поперечных полос из-за стыковки проходов. При серийном производстве такой подход неэкономичен, и лучше сразу брать станок с запасом по ширине. Если же широкая деталь появляется в заказах эпизодически, её можно отдавать на аутсорсинг или обрабатывать ручным инструментом, сохраняя основной парк без избыточных инвестиций.
Оснастка DELTA ABRASIVE и подготовка заготовок
Независимо от ширины станка, качество шлифовки начинается с чистового раскроя. Если плита после форматно-раскроечного центра DELTAMACHINERY DM-832PS имеет сколы и неровности, шлифовальный станок лишь воспроизведёт их на финишной поверхности. Поэтому перед калиброванием инженеры «Дельта-Техно» используют диски DELTA TOOLS — твердосплавные пилы, дающие чистый рез без сколов. На самом шлифовальном агрегате применяются абразивные ленты DELTA ABRASIVE: тканевые (оксид алюминия) для грубого съёма и калибрования, бумажные (карбид кремния) для финиша, нейлоновые вкладыши для межслойного матирования и удаления ворса. Нейлон не забивается пылью и служит в 2–3 раза дольше бумажных аналогов, что особенно важно на широколенточных станках с большим объёмом обработки.
Нормативная база и аспирация
Параметры шероховатости готовых щитов регламентирует ГОСТ 7016-2013. Для прозрачных покрытий Rz не должен превышать 16 мкм, что достигается финишной лентой P220 и последующей нейлоновой зачисткой. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Калибровальные станки подключаются к центральной аспирационной сети с расходом, указанным в паспорте (2000–5000 м³/ч в зависимости от ширины), и оснащаются рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Безопасность конструкции станков должна соответствовать ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Ширина калибровально-шлифовального станка — это не габарит для установки в цеху, а максимальная ширина щита, который можно обработать за один проход без поворота и смещения. Ошибка на этом этапе выбора приводит к тому, что значительная часть ассортимента требует либо двойного прохода, либо ручной доработки, сводя на нет производительность станка. Инженеры «Дельта-Техно», использующие на тестовых участках оборудование DELTAMACHINERY, JIYU и DAVINCI с абразивами DELTA ABRASIVE, руководствуются простым правилом: ширина станка должна быть минимум на 50–100 мм больше ширины самой крупной детали, которая регулярно идёт в обработку. Всё, что выходит за габарит, требует иной тактики или другого станка.
Как размер щита определяет выбор ширины станка
Широколенточный калибровально-шлифовальный станок обрабатывает заготовку, пропуская её под абразивной лентой на конвейере. Лента перекрывает всю плоскость детали за один проход, и именно её ширина задаёт максимальный поперечный размер обрабатываемой плиты. Теоретически можно пропустить широкую деталь по диагонали, но на практике это ведёт к неравномерному съёму, задирам и риску повреждения ленты. Поэтому общепринятое правило: ширина ленты станка = максимальная ширина детали + 100 мм запаса. Для стандартного мебельного щита из массива, идущего на фасады, 630 мм достаточно, но для столешниц, обеденных столов и крупноформатных панелей требуется больше.
Стандартные ассортименты и соответствующие им станки
Мебельные щиты условно делятся на три размерные группы. Первая — фасады, полки, боковины шириной 200–500 мм. Это массовый сегмент, где 80 % деталей укладывается в 630-миллиметровую зону. Для такого производства оптимален станок шириной 630 мм, например, DELTAMACHINERY R-RP630 или аналоги JIYU и DAVINCI с шириной ленты 630 мм. Они компактны, дешевле и потребляют меньше энергии.
Вторая группа — столешницы кухонных гарнитуров, широкие фасады, элементы лестниц шириной 600–900 мм. Здесь нужен станок шириной 1000 мм (DELTAMACHINERY R-RP1000, аналоги JIYU и DAVINCI). Он перекрывает большинство запросов среднего мебельного цеха, включая обеденные столы и крупные шпонированные панели. Для подачи сжатого воздуха на пневматические системы таких станков (осцилляция, натяжение ленты) инженеры «Дельта-Техно» закладывают компрессоры с осушителями, обеспечивающими стабильную точку росы.
Третья группа — полноформатные щиты для столов-трансформеров, крупные элементы интерьеров, радиусные конструкции шириной более 900 мм. Здесь выбор сужается до станков шириной 1300 мм (DELTAMACHINERY R-RP1300, аналоги JIYU и DAVINCI). Они массивны, требуют усиленного фундамента и аспирации до 5000 м³/ч, но закрывают абсолютно все потребности мебельного и столярного производства по ширине. Именно на таких станках инженеры «Дельта-Техно» калибруют щиты перед чистовой обработкой, используя абразивные ленты DELTA ABRASIVE с зернистостью P80–P100.
Таблица 1. Соответствие ширины станка типовому ассортименту
|
Ширина станка, мм |
Типовые детали |
Максимальная ширина детали, мм |
Примеры моделей |
|
630 |
фасады, полки, боковины корпусной мебели |
до 500 |
DELTAMACHINERY R-RP630, JIYU, DAVINCI |
|
1000 |
столешницы, широкие фасады, лестничные элементы |
до 900 |
DELTAMACHINERY R-RP1000, JIYU, DAVINCI |
|
1300 |
обеденные столы, крупные панели, интерьерные щиты |
до 1200 |
DELTAMACHINERY R-RP1300, JIYU, DAVINCI |
Обзор моделей калибровально-шлифовальных станков разной ширины
Каждый производитель предлагает линейку из трёх-четырёх ширин, и выбор часто сводится к балансу между бюджетом и универсальностью. Модель шириной 630 мм имеет мощность двигателя 15–20 кВт и один-два шлифовальных агрегата (контактный вал + утюжок). Её цена минимальна, а габариты позволяют разместить станок в небольших цехах. Но как только в ассортименте появляется столешница 700 мм, такой станок требует обработки в два прохода с поворотом, что вдвое снижает производительность.
Станки шириной 1000 мм — компромисс. Они мощнее (25–30 кВт), могут оснащаться комбинацией вал/утюжок, и перекрывают 95 % мебельной номенклатуры. Инженеры «Дельта-Техно» рекомендуют именно эту ширину для средних производств, планирующих расширение. Станки шириной 1300 мм — это уже машины для крупных фабрик: мощность 55–65 кВт, три-четыре агрегата, точность ±0,05 мм на длине 1000 мм, соответствующая параметрам шероховатости по ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности».
Таблица 2. Характеристики станков различной ширины
|
Параметр |
Ширина 630 мм (DELTAMACHINERY R-RP630) |
Ширина 1000 мм (DELTAMACHINERY R-RP1000) |
Ширина 1300 мм (DELTAMACHINERY R-RP1300) |
|
Ширина ленты, мм |
630 |
1000 |
1300 |
|
Мощность главного привода, кВт |
15–20 |
25–30 |
55–65 |
|
Количество агрегатов |
1–2 (вал/утюжок) |
2 (вал + утюжок) |
2–3 (вал, утюжок, дополнительный вал/утюжок) |
|
Точность калибрования, мм |
±0,1 |
±0,08 |
±0,05 |
|
Масса, кг |
1700 |
2400 |
3700 |
|
Аспирация, м³/ч |
2000–3000 |
3000–4000 |
4000–5000 |
|
Рекомендуемая оснастка DELTA ABRASIVE |
тканевая лента P60–P100, бумажная P150–P220 |
тканевая P80–P120, бумажная P180–P220, нейлон P240 |
тканевая P80–P120, бумажная P180–P220, нейлон P240–P320 |
Что делать, если ассортимент включает детали шире станка
Если щит 700 мм необходимо обработать на станке шириной 630 мм, деталь пускают по диагонали. Это вынужденное решение, которое увеличивает время обработки, расход абразива и риск появления поперечных полос из-за стыковки проходов. При серийном производстве такой подход неэкономичен, и лучше сразу брать станок с запасом по ширине. Если же широкая деталь появляется в заказах эпизодически, её можно отдавать на аутсорсинг или обрабатывать ручным инструментом, сохраняя основной парк без избыточных инвестиций.
Оснастка DELTA ABRASIVE и подготовка заготовок
Независимо от ширины станка, качество шлифовки начинается с чистового раскроя. Если плита после форматно-раскроечного центра DELTAMACHINERY DM-832PS имеет сколы и неровности, шлифовальный станок лишь воспроизведёт их на финишной поверхности. Поэтому перед калиброванием инженеры «Дельта-Техно» используют диски DELTA TOOLS — твердосплавные пилы, дающие чистый рез без сколов. На самом шлифовальном агрегате применяются абразивные ленты DELTA ABRASIVE: тканевые (оксид алюминия) для грубого съёма и калибрования, бумажные (карбид кремния) для финиша, нейлоновые вкладыши для межслойного матирования и удаления ворса. Нейлон не забивается пылью и служит в 2–3 раза дольше бумажных аналогов, что особенно важно на широколенточных станках с большим объёмом обработки.
Нормативная база и аспирация
Параметры шероховатости готовых щитов регламентирует ГОСТ 7016-2013. Для прозрачных покрытий Rz не должен превышать 16 мкм, что достигается финишной лентой P220 и последующей нейлоновой зачисткой. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Калибровальные станки подключаются к центральной аспирационной сети с расходом, указанным в паспорте (2000–5000 м³/ч в зависимости от ширины), и оснащаются рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Безопасность конструкции станков должна соответствовать ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Калибровально-шлифовальные станки шириной 630 мм, 1000 мм или 1300 мм: какую выбрать под ассортимент мебельных щитов?
09.10.2026 14:21:17|
Параметр |
Ручной электроинструмент |
Стационарный шлифовальный станок |
|---|---|---|
|
Точность калибрования |
невозможно (перепад до 0,3 мм) |
±0,05–0,1 мм |
|
Повторяемость шероховатости |
зависит от оператора, разброс 30–40 % |
стабильна, соответствует ГОСТ 7016-2013 |
|
Производительность (щитов/смена) |
20–40 (один оператор) |
100–200+ |
|
Расход абразива (на 100 щитов) |
высокий (неравномерный износ) |
ниже на 20–30 % (осцилляция, равномерный износ) |
|
Мобильность |
высокая |
нулевая (требуется фундамент) |
|
Подготовка заготовок |
используются диски DELTA TOOLS для раскроя |
аналогично, раскрой на форматно-раскроечных центрах DELTAMACHINERY |
|
Обслуживание |
замена подшипников, щёток |
замена лент, осмотр подшипников, натяжение ремней |
Какой станок выбрать под конкретные задачи
Если цех специализируется на фасадах из массива или щитах, необходим широколенточный калибровально-шлифовальный станок с контактным валом и утюжком. Для криволинейных деталей и кромок — узколенточный осцилляционный. Для межслойного матирования лака и удаления ворса — лёгкие вибрационные и орбитальные машинки, которые останутся в цехе и после покупки крупного станка. Ручной инструмент не исчезает полностью, но его роль сужается до финишных операций, где важна тактильная обратная связь.
Таблица 2. Рекомендуемое оборудование для различных этапов обработки
|
Этап |
Рекомендуемое оборудование |
Оснастка DELTA ABRASIVE / DELTA TOOLS |
|---|---|---|
|
Раскрой плит и щитов |
форматно-раскроечный центр DELTAMACHINERY DM-832PS |
пильный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 |
|
Финишное шлифование перед лакированием |
широколенточный станок (утюжок) или вибрационная машинка |
лента бумажная DELTA ABRASIVE P180–P220 |
|
Шлифовка криволинейных кромок |
узколенточный осцилляционный станок |
лента DELTA ABRASIVE P120–P240 |
|
Межслойное матирование лака |
эксцентриковая машинка или вручную |
нейлоновый вкладыш DELTA ABRASIVE H70 P320–P400 |
|
Браширование |
щёточный станок |
нейлоновая щётка P80–P120, затем нейлон P180 |
Факторы, которые нельзя игнорировать при переходе
-
Фундамент и аспирация: широколенточный станок массой от 1,5 т требует усиленного основания или виброопор. Аспирация обязательна с расходом 3000–5000 м³/ч на агрегат; запылённость не должна превышать 6 мг/м³ по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88.
-
Обучение персонала: оператор должен понимать взаимосвязь скорости конвейера, давления и зернистости, уметь менять и натягивать ленты, читать показания толщины.
-
Качество оснастки: дешёвая лента с неравномерным зерном сводит на нет точность станка. Нейлоновые вкладыши DELTA ABRASIVE и бумажные ленты с карбидом кремния — проверенный выбор инженеров «Дельта-Техно».
-
Энергопотребление: стационарный станок потребляет 7,5–22 кВт, что в несколько раз выше суммы мощностей ручных машинок. Это необходимо закладывать в себестоимость.
-
Резервное оборудование: при выходе стационарного станка из строя без ручного инструмента цех встанет. Ручной инструмент должен оставаться в качестве подстраховки.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
Ленточная машинка с зерном P80 и чугунный широколенточный калибровальный станок делают одно и то же — снимают слой древесины абразивом. Но если первая после сотни щитов превращает оператора в уставшего контролёра с плавающей геометрией, то второй выдаёт идентичную плоскость час за часом без усталости. Инженеры «Дельта-Техно», использующие на тестовых участках станки DELTAMACHINERY, JIYU, DAVINCI с оснасткой DELTA ABRASIVE, видят момент перехода не в календарных сроках, а в конкретных цифрах: когда процент брака от ручной шлифовки начинает съедать маржу, а калибрование щитов на стороне обходится дороже лизинга собственного станка.
Ручной электроинструмент: гибкость и неизбежный разброс
Эксцентриковые, вибрационные и ленточные машинки решают широкий круг задач в малых цехах. Они мобильны, не требуют фундамента, подходят для деталей любой кривизны и незаменимы при межслойном матировании лака, когда съём составляет сотые доли миллиметра. Для таких операций абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с зернистостью P320–P400 — основной инструмент, не забивающийся пылью и не прорезающий плёнку.
Однако у ручного инструмента есть физический предел — оператор. Даже опытный мастер не способен выдержать одинаковое давление и скорость на всей плоскости щита площадью 0,5 м². Результат: перепады по толщине до 0,2–0,3 мм, «заоваленные» края, локальные перегревы, ведущие к появлению белых пятен на МДФ. Шероховатость, измеренная в разных точках детали, будет различаться на 30–40 %, что уже не соответствует требованиям ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Стационарный станок: воспроизводимость и калибрование
Широколенточный калибровально-шлифовальный станок решает задачу, которую ручным инструментом выполнить невозможно: калибрование — съём припуска с точностью ±0,05–0,1 мм на длине 1000 мм. Контактный вал снимает слой в 0,3–1,0 мм, утюжковый агрегат выглаживает поверхность до Rz 10–25 мкм, и все детали в партии получают идентичную обработку. Узколенточные и шпиндельные станки берут на себя криволинейные кромки и внутренние радиусы, а вибрационные и щёточные — финиш и декоративную обработку.
Переход на стационарное оборудование означает не просто замену инструмента, а смену технологии. Заготовки перестают зависеть от самочувствия оператора. Контроль качества сводится к выборочному замеру, а не к сплошной проверке. Для подачи сжатого воздуха на пневматические системы станков (осцилляция, натяжение ленты) инженеры «Дельта-Техно» закладывают в проекты компрессоры с осушителями, обеспечивающими стабильную точку росы.
Когда пора переходить: пять ключевых критериев
Решение о покупке стационарного шлифовального станка принимается не по календарю, а по накоплению «болевых точек», которые уже не снимаются дополнительной сменой или наймом ещё одного шлифовщика.
-
Объём шлифовки превысил 30–50 щитов или 100 погонных метров кромок в смену. Два оператора с ручными машинками уже не справляются, качество падает к концу смены. Станок выполняет тот же объём за 2–3 часа одним оператором, который лишь загружает заготовки.
-
Появилась потребность в калибровании. Мебельный щит из массива или ДСтП после склеивания всегда имеет перепад между делянками. Ручной ленточной машинкой этот перепад не устранить — нужен контактный вал широколенточного станка с точной настройкой высоты.
-
Брак и рекламации достигли порога в 3–5 % оборота. Неровная поверхность под лаком, протёртый шпон, «ступеньки» на фасадах — эти дефекты ручной шлифовки устраняются только стационарным оборудованием.
-
Расход абразива и трудоёмкость постобработки завышены. Стационарный станок расходует ленту на 20–30 % экономнее за счёт равномерного износа и осцилляции. Кроме того, нейлоновые вкладыши DELTA ABRASIVE, применяемые на утюжковых агрегатах, служат в 2–3 раза дольше бумажных.
-
Цех готовится к сертификации или расширению. Без стационарного шлифовального станка невозможно гарантировать повторяемость класса шероховатости, требуемого для контрактного производства.
Экономический расчёт: окупаемость перехода
Рассмотрим типовой сценарий: цех обрабатывает 30 мебельщиков щитов в смену (примерно 600 в месяц). Шлифовка выполняется двумя операторами с ленточными машинками и орбитальными эксцентриками. Зарплата каждого оператора — 70 000 руб./мес. Расход абразива — около 8 000 руб./мес. Брак из-за неравномерной шлифовки — примерно 5 % щитов, что при цене заготовки 1500 руб./щит даёт потери 45 000 руб./мес. Итого затраты на участок шлифовки: 140 000 (ФОТ) + 8 000 + 45 000 = 193 000 руб./мес.
После установки широколенточного калибровально-шлифовального станка с одним оператором (зарплата 70 000 руб.), расходом абразива около 6 000 руб. и снижением брака до 1 % (9 000 руб. потерь) затраты падают до 85 000 руб./мес. Экономия — 108 000 руб./мес. При стоимости станка с оснасткой около 3 500 000 руб. срок окупаемости составит 3 500 000 / 108 000 ≈ 32 месяца, или около 2,5 лет. Если цех работает в две смены и загружает станок на 80 %, окупаемость сокращается до 1,5–2 лет.
Таблица 1. Сравнение ручного инструмента и стационарного станка по ключевым параметрам
|
Параметр |
Ручной электроинструмент |
Стационарный шлифовальный станок |
|---|---|---|
|
Точность калибрования |
невозможно (перепад до 0,3 мм) |
±0,05–0,1 мм |
|
Повторяемость шероховатости |
зависит от оператора, разброс 30–40 % |
стабильна, соответствует ГОСТ 7016-2013 |
|
Производительность (щитов/смена) |
20–40 (один оператор) |
100–200+ |
|
Расход абразива (на 100 щитов) |
высокий (неравномерный износ) |
ниже на 20–30 % (осцилляция, равномерный износ) |
|
Мобильность |
высокая |
нулевая (требуется фундамент) |
|
Подготовка заготовок |
используются диски DELTA TOOLS для раскроя |
аналогично, раскрой на форматно-раскроечных центрах DELTAMACHINERY |
|
Обслуживание |
замена подшипников, щёток |
замена лент, осмотр подшипников, натяжение ремней |
Какой станок выбрать под конкретные задачи
Если цех специализируется на фасадах из массива или щитах, необходим широколенточный калибровально-шлифовальный станок с контактным валом и утюжком. Для криволинейных деталей и кромок — узколенточный осцилляционный. Для межслойного матирования лака и удаления ворса — лёгкие вибрационные и орбитальные машинки, которые останутся в цехе и после покупки крупного станка. Ручной инструмент не исчезает полностью, но его роль сужается до финишных операций, где важна тактильная обратная связь.
Таблица 2. Рекомендуемое оборудование для различных этапов обработки
|
Этап |
Рекомендуемое оборудование |
Оснастка DELTA ABRASIVE / DELTA TOOLS |
|---|---|---|
|
Раскрой плит и щитов |
форматно-раскроечный центр DELTAMACHINERY DM-832PS |
пильный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 |
|
Финишное шлифование перед лакированием |
широколенточный станок (утюжок) или вибрационная машинка |
лента бумажная DELTA ABRASIVE P180–P220 |
|
Шлифовка криволинейных кромок |
узколенточный осцилляционный станок |
лента DELTA ABRASIVE P120–P240 |
|
Межслойное матирование лака |
эксцентриковая машинка или вручную |
нейлоновый вкладыш DELTA ABRASIVE H70 P320–P400 |
|
Браширование |
щёточный станок |
нейлоновая щётка P80–P120, затем нейлон P180 |
Факторы, которые нельзя игнорировать при переходе
-
Фундамент и аспирация: широколенточный станок массой от 1,5 т требует усиленного основания или виброопор. Аспирация обязательна с расходом 3000–5000 м³/ч на агрегат; запылённость не должна превышать 6 мг/м³ по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88.
-
Обучение персонала: оператор должен понимать взаимосвязь скорости конвейера, давления и зернистости, уметь менять и натягивать ленты, читать показания толщины.
-
Качество оснастки: дешёвая лента с неравномерным зерном сводит на нет точность станка. Нейлоновые вкладыши DELTA ABRASIVE и бумажные ленты с карбидом кремния — проверенный выбор инженеров «Дельта-Техно».
-
Энергопотребление: стационарный станок потребляет 7,5–22 кВт, что в несколько раз выше суммы мощностей ручных машинок. Это необходимо закладывать в себестоимость.
-
Резервное оборудование: при выходе стационарного станка из строя без ручного инструмента цех встанет. Ручной инструмент должен оставаться в качестве подстраховки.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
Шлифовальные станки
Ручной электроинструмент или стационарный шлифовальный станок: когда пора переходить на профессиональное оборудование?
09.10.2026 14:17:50|
Материал |
Основной тип станка |
Особенность настройки |
Рекомендуемый абразив DELTA ABRASIVE |
|---|---|---|---|
|
Массив (дуб, сосна, бук) |
широколенточный калибровальный |
контактный вал для калибрования, утюжок для финиша |
тканевая лента P60–P100 (калибр.), бумажная P150–P220 (финиш), нейлон P240 (ворс) |
|
Шпон (0,6–1,5 мм) |
широколенточный с утюжком, узколенточный осцилляционный |
минимальное давление, контактный вал не использовать |
бумажная лента P180–P240, нейлоновый вкладыш P320–P400 |
|
МДФ |
широколенточный калибровальный, вибрационный |
повышенная скорость конвейера, осторожный нагрев |
тканевая лента P100–P120 (калибр.), бумажная P180–P220 (финиш), нейлон P320 (межслой) |
Подготовка заготовок и роль оснастки DELTA TOOLS
Шлифовка не компенсирует дефекты раскроя. Если плита или щит напилены с отклонением от прямого угла, шлифовальный станок лишь равномерно снимет материал, сохранив геометрическую ошибку. Поэтому перед шлифовкой заготовки проходят через форматно-раскроечные центры DELTAMACHINERY DM-832PS или JIYU KS-933 с пильными дисками DELTA TOOLS. Чистый рез без сколов и минимальный пропил — обязательное условие для качественной последующей шлифовки всех трёх материалов.
Критерии выбора абразива для конкретного материала
-
Зернистость: для массива начинают с P60–P80 (калибрование), заканчивают P150–P220 (финиш); для шпона — только P180 и выше; для МДФ — P100 на старте, P220–P320 на финише и межслое.
-
Тип связующего: тканевые ленты (оксид алюминия) — для агрессивного съёма массива; бумажные (карбид кремния) — для финиша и шпона; нейлоновые вкладыши DELTA ABRASIVE — для ворса и межслойного матирования.
-
Основа ленты: жёсткая бумажная основа обеспечивает плоскостность, тканевая — эластичность и ресурс при высоких нагрузках.
-
Ширина ленты: для плоскостных деталей — широкая лента (600–1350 мм), для кромок и профилей — узкая (100–300 мм) или втулка.
-
Теплостойкость: для МДФ и шпона важна минимальная теплоотдача, чтобы не перегреть поверхность; нейлоновые абразивы DELTA ABRASIVE в этом отношении выигрывают.
Последовательность операций для фасада МДФ под покраску
-
Калибрование плиты: широколенточный станок IRONMAC GC-1350, контактный вал, лента P100, съём 0,5 мм.
-
Финишное выглаживание: утюжковый агрегат, бумажная лента P180, съём 0,1 мм, шероховатость Rz ≤ 20 мкм.
-
Удаление пыли: обдув ионизированным воздухом или протирка липкой салфеткой, контроль запылённости по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88 (ПДК 6 мг/м³).
-
Нанесение грунта и сушка согласно регламенту ЛКМ.
-
Межслойное матирование: нейлоновый вкладыш DELTA ABRASIVE P320, ручная или орбитальная машинка, лёгкое касание без нажима.
-
Нанесение финишного лака.
Таблица 2. Рекомендуемые оснастка DELTA ABRASIVE и DELTA TOOLS по этапам обработки
|
Этап |
Материал |
Инструмент / оснастка |
Зернистость / Модель |
|---|---|---|---|
|
Раскрой плит и щитов |
все |
диск DELTA TOOLS |
твердосплавный 200×3,2/2,2×25,4 Z=64 (ЛДСП, МДФ, массив) |
|
Калибрование |
массив, МДФ |
лента тканевая DELTA ABRASIVE |
P60–P100 |
|
Финишное шлифование |
массив, МДФ |
лента бумажная DELTA ABRASIVE |
P150–P220 |
|
Шлифовка шпона |
шпон |
лента бумажная DELTA ABRASIVE |
P180–P240 |
|
Межслойное матирование лака |
все |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P320–P400 |
|
Удаление ворса |
МДФ, шпон |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P240–P280 |
Нормативная база и охрана труда
Параметры шероховатости готовых изделий из древесины регламентирует ГОСТ 7016-2013 ГОСТ 7016-2013. Для прозрачных покрытий Rz должен быть не более 16 мкм, для непрозрачных — до 40 мкм. Содержание древесной пыли в воздухе рабочей зоны при всех видах шлифовки не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Калибровальные станки подключаются к центральной аспирационной сети с производительностью 3000–5000 м³/ч на агрегат, а шлифовальные участки оборудуются системами фильтрации не ниже 99,5% эффективности. Безопасность конструкции самих станков должна соответствовать ГОСТ 12.2.026.0-93 ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Ошибка с выбором станка под материал обходится в повторную закупку заготовок. Массив, шпон и МДФ — три принципиально разных поверхности, которые по-разному реагируют на нагрев, давление и зернистость абразива. Инженеры «Дельта-Техно», использующие шлифовальное оборудование DELTAMACHINERY, JIYU и DAVINCI с оснасткой DELTA ABRASIVE, видят одну и ту же картину: попытка откалибровать дубовый щит на лёгком узколенточном станке даёт «провалы» по краям, а шлифовка шпона грубой лентой заканчивается протиром до клеевого слоя уже на втором проходе. Разбираем, какой тип станка и какие режимы нужны для каждого из трёх ключевых материалов мебельного производства.
Массив древесины: калибрование, выглаживание и браширование
Массив — это материал с ярко выраженной структурой, твёрдостью, зависящей от породы, и склонностью к короблению при нагреве. Шлифовка массива начинается не с финишной ленты, а с калибрования, которое выравнивает щит после склеивания и снимает перепад между делянками. Для этой операции необходим широколенточный калибровально-шлифовальный станок с контактным валом и мощностью двигателя от 7,5 кВт. На станках, которые используют инженеры «Дельта-Техно», контактный вал с зернистостью P60–P80 снимает припуск до 0,8 мм за проход, после чего утюжковый агрегат с зерном P100–P120 формирует базовую плоскость.
Финишное выглаживание массива перед лакированием выполняют на том же широколенточном станке, но уже утюжковым агрегатом с абразивом P150–P220. Достигается шероховатость Rz 10–25 мкм, соответствующая требованиям ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013. Для декоративного состаривания (браширования) применяют щёточные станки с нейлоновыми или латунными щётками, которые выбирают мягкие волокна, создавая рельеф. После браширования обязательна зачистка нейлоновыми вкладышами DELTA ABRASIVE зернистостью P180 для удаления задиров.
Шпон: деликатная обработка тонкого покрытия
Шпон толщиной 0,6–1,5 мм — это слой ценной древесины, наклеенный на основу из ДСтП или МДФ. Его легко протереть до клеевого слоя, поэтому шлифовка шпона требует минимального давления и точного контроля съёма. Широколенточный станок с утюжковым агрегатом — основной инструмент, но контактный вал исключён: он создаёт слишком высокое локальное давление. Утюжок с низким удельным давлением (0,2–0,5 кг/см²) и абразивной лентой P180–P240 снимает 0,05–0,1 мм, выравнивая микронеровности и поднимая ворс перед тонировкой.
Для криволинейных шпонированных деталей — например, радиусных фасадов — применяются узколенточные станки с осцилляцией или шпиндельные осцилляционные станки. Осцилляция распределяет износ ленты и не даёт образоваться глубоким рискам. После тонировки и нанесения лака на шпоне выполняют межслойное матирование нейлоновыми вкладышами DELTA ABRASIVE P320–P400. Они не прорезают плёнку лака, но создают шероховатость для адгезии следующего слоя.
МДФ: однородность, ворс и межслойная шлифовка
МДФ — материал с высокой плотностью (600–800 кг/м³) и однородной структурой, что упрощает шлифовку, но создаёт проблему ворса после грунтовки. До покраски МДФ калибруют на широколенточном станке контактным валом с зерном P100–P120, затем выглаживают утюжком P180–P220. После нанесения грунта поверхность покрывается жёстким ворсом из целлюлозных волокон, который необходимо удалить перед финишным слоем. Для этого применяют вибрационные плоскошлифовальные станки или лёгкие эксцентриковые машинки с абразивом P240–P320.
Межслойная шлифовка лака на МДФ выполняется нейлоновыми вкладышами DELTA ABRASIVE P320–P400, как и на шпоне. Важно не перегреть поверхность: МДФ при перегреве локально вспучивается, образуя дефекты, которые заметны только после высыхания финишного слоя. Поэтому скорость конвейера на широколенточном станке при шлифовке МДФ устанавливают на 20–30% выше, чем для массива, снижая время контакта абразива с материалом.
Таблица 1. Соответствие материалов и типов шлифовальных станков
|
Материал |
Основной тип станка |
Особенность настройки |
Рекомендуемый абразив DELTA ABRASIVE |
|---|---|---|---|
|
Массив (дуб, сосна, бук) |
широколенточный калибровальный |
контактный вал для калибрования, утюжок для финиша |
тканевая лента P60–P100 (калибр.), бумажная P150–P220 (финиш), нейлон P240 (ворс) |
|
Шпон (0,6–1,5 мм) |
широколенточный с утюжком, узколенточный осцилляционный |
минимальное давление, контактный вал не использовать |
бумажная лента P180–P240, нейлоновый вкладыш P320–P400 |
|
МДФ |
широколенточный калибровальный, вибрационный |
повышенная скорость конвейера, осторожный нагрев |
тканевая лента P100–P120 (калибр.), бумажная P180–P220 (финиш), нейлон P320 (межслой) |
Подготовка заготовок и роль оснастки DELTA TOOLS
Шлифовка не компенсирует дефекты раскроя. Если плита или щит напилены с отклонением от прямого угла, шлифовальный станок лишь равномерно снимет материал, сохранив геометрическую ошибку. Поэтому перед шлифовкой заготовки проходят через форматно-раскроечные центры DELTAMACHINERY DM-832PS или JIYU KS-933 с пильными дисками DELTA TOOLS. Чистый рез без сколов и минимальный пропил — обязательное условие для качественной последующей шлифовки всех трёх материалов.
Критерии выбора абразива для конкретного материала
-
Зернистость: для массива начинают с P60–P80 (калибрование), заканчивают P150–P220 (финиш); для шпона — только P180 и выше; для МДФ — P100 на старте, P220–P320 на финише и межслое.
-
Тип связующего: тканевые ленты (оксид алюминия) — для агрессивного съёма массива; бумажные (карбид кремния) — для финиша и шпона; нейлоновые вкладыши DELTA ABRASIVE — для ворса и межслойного матирования.
-
Основа ленты: жёсткая бумажная основа обеспечивает плоскостность, тканевая — эластичность и ресурс при высоких нагрузках.
-
Ширина ленты: для плоскостных деталей — широкая лента (600–1350 мм), для кромок и профилей — узкая (100–300 мм) или втулка.
-
Теплостойкость: для МДФ и шпона важна минимальная теплоотдача, чтобы не перегреть поверхность; нейлоновые абразивы DELTA ABRASIVE в этом отношении выигрывают.
Последовательность операций для фасада МДФ под покраску
-
Калибрование плиты: широколенточный станок IRONMAC GC-1350, контактный вал, лента P100, съём 0,5 мм.
-
Финишное выглаживание: утюжковый агрегат, бумажная лента P180, съём 0,1 мм, шероховатость Rz ≤ 20 мкм.
-
Удаление пыли: обдув ионизированным воздухом или протирка липкой салфеткой, контроль запылённости по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88 (ПДК 6 мг/м³).
-
Нанесение грунта и сушка согласно регламенту ЛКМ.
-
Межслойное матирование: нейлоновый вкладыш DELTA ABRASIVE P320, ручная или орбитальная машинка, лёгкое касание без нажима.
-
Нанесение финишного лака.
Таблица 2. Рекомендуемые оснастка DELTA ABRASIVE и DELTA TOOLS по этапам обработки
|
Этап |
Материал |
Инструмент / оснастка |
Зернистость / Модель |
|---|---|---|---|
|
Раскрой плит и щитов |
все |
диск DELTA TOOLS |
твердосплавный 200×3,2/2,2×25,4 Z=64 (ЛДСП, МДФ, массив) |
|
Калибрование |
массив, МДФ |
лента тканевая DELTA ABRASIVE |
P60–P100 |
|
Финишное шлифование |
массив, МДФ |
лента бумажная DELTA ABRASIVE |
P150–P220 |
|
Шлифовка шпона |
шпон |
лента бумажная DELTA ABRASIVE |
P180–P240 |
|
Межслойное матирование лака |
все |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P320–P400 |
|
Удаление ворса |
МДФ, шпон |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P240–P280 |
Нормативная база и охрана труда
Параметры шероховатости готовых изделий из древесины регламентирует ГОСТ 7016-2013 ГОСТ 7016-2013. Для прозрачных покрытий Rz должен быть не более 16 мкм, для непрозрачных — до 40 мкм. Содержание древесной пыли в воздухе рабочей зоны при всех видах шлифовки не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Калибровальные станки подключаются к центральной аспирационной сети с производительностью 3000–5000 м³/ч на агрегат, а шлифовальные участки оборудуются системами фильтрации не ниже 99,5% эффективности. Безопасность конструкции самих станков должна соответствовать ГОСТ 12.2.026.0-93 ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Шлифовка массива, шпона и МДФ: какой тип станка подходит под каждый материал?
09.10.2026 14:14:49|
Параметр |
Контактный вал (валец) |
Утюжок |
Комбинированный агрегат |
|---|---|---|---|
|
Назначение |
калибрование, съём припуска |
финишное выглаживание |
последовательное калибрование и финиш |
|
Удельное давление |
высокое (2–3 кг/см²) |
низкое (0,2–0,8 кг/см²) |
переменное по зонам |
|
Типичный съём за проход, мм |
0,3–1,0 |
0,05–0,15 |
1-й проход: 0,5–0,8; 2-й: 0,1–0,2 |
|
Достигаемая шероховатость Rz, мкм |
20–40 |
10–25 |
10–20 |
|
Ресурс абразивной ленты |
ниже (активный износ) |
выше (щадящий режим) |
зависит от зоны |
|
Рекомендуемый абразив DELTA ABRASIVE |
тканевая лента P60–P100 |
бумажная лента P150–P220, нейлоновый вкладыш |
тканевая P80 + бумажная P180 |
Вспомогательные узлы и расходные материалы
Кроме основных агрегатов, калибровально-шлифовальный станок включает систему подачи сжатого воздуха для осцилляции и натяжения ленты, что требует компрессорной установки с давлением 6–8 бар. Инженеры «Дельта-Техно» закладывают в проекты надёжные поршневые и винтовые компрессоры с осушителями. Для подготовки заготовок перед шлифованием — точного раскроя плит на форматно-раскроечных центрах DELTAMACHINERY DM-832PS — применяются пильные диски DELTA TOOLS, которые дают чистый рез без сколов, снижая нагрузку на шлифовальные агрегаты.
Таблица 2. Основные узлы калибровально-шлифовального станка и их функции
|
Узел |
Функция |
Управление/Регулировка |
Характерные неисправности |
|---|---|---|---|
|
Станина |
основа, гашение вибраций |
не регулируется |
деформация при ударах |
|
Конвейер |
подача заготовки с постоянной скоростью |
вариатор скорости, натяжение ленты |
износ ленты, заклинивание роликов |
|
Контактный вал |
калибрование, съём основного припуска |
сервопривод высоты, натяжение ленты |
износ подшипников, биение |
|
Утюжок |
финишное выглаживание, уменьшение шероховатости |
подпружиненный прижим, высота |
неравномерный износ, залипание смолой |
|
Система осцилляции |
равномерный износ ленты |
пневмоцилиндр, регулировка амплитуды |
отказ пневматики, перекос ленты |
|
Аспирационный кожух |
удаление пыли, защита оператора |
подключение к аспирационной сети |
забивание патрубка, подсосы |
|
Система ЧПУ |
программирование режимов, контроль размеров |
сенсорный экран, сервоприводы |
сбой программ, отказ датчиков |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Калибровально-шлифовальный станок — это не просто лента, натянутая на шкивы. Это прецизионный агрегат, в котором каждый узел выполняет строго определённую функцию: контактный вал срезает десятые доли миллиметра, утюжок выглаживает поверхность под лак, а конвейер подаёт заготовку с точностью до сотых долей миллиметра. Инженеры «Дельта-Техно», использующие такие станки, как DELTAMACHINERY, JIYU, DAVINCI, знают: непонимание устройства и настройки этих узлов — прямая дорога к браку. Разбираем конструктив по косточкам.
Станина и конвейер: фундамент точности
Массивная сварная станина, прошедшая отжиг для снятия напряжений, — основа всей геометрии. На ней смонтирован подающий конвейер — лента из синтетического материала с антискользящим покрытием, которая транспортирует заготовку под шлифовальными агрегатами. Скорость конвейера регулируется бесступенчато, обычно в диапазоне 2–12 м/мин, и согласуется с режимом шлифования. Для удержания тонких заготовок применяется вакуумный стол, встроенный в конвейер, либо прижимные ролики. Отклонение по толщине партии деталей на таких станках не превышает ±0,05 мм, что соответствует параметрам шероховатости, регламентированным ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Контактный вал (валец): агрегат для калибрования
Первый по ходу движения заготовки агрегат — контактный вал. Это стальной или чугунный цилиндр диаметром 150–300 мм, на который надета бесконечная абразивная лента. Вал жёстко прижимает ленту к заготовке, и за счёт высокого удельного давления (до 2–3 кг/см²) происходит активный съём припуска — от 0,3 до 1,0 мм за проход в зависимости от зернистости ленты и твёрдости материала. Вал может быть гладким или рифлёным, влияя на рисунок риски. На станках, которые используют инженеры «Дельта-Техно», контактный вал оснащён точной регулировкой высоты с индикацией положения, позволяющей выставлять заданный размер с дискретностью 0,01 мм.
Утюжок: финишное выглаживание
Следом за вальцом или вместо него устанавливается шлифовальный утюжок — плоская или слегка выпуклая опорная плита, часто подпружиненная. Абразивная лента огибает утюжок и прижимается им к заготовке по всей плоскости.
В отличие от вальца, утюжок создаёт низкое удельное давление (0,2–0,8 кг/см²), снимая минимальный слой (0,05–0,15 мм) и выравнивая микрорельеф после предварительного калибрования. Именно утюжок формирует финишную шероховатость Rz 10–25 мкм, необходимую для качественной покраски или лакирования.
Для зачистки свесов кромок и удаления ворса на утюжковых агрегатах инженеры «Дельта-Техно» применяют нейлоновые абразивные вкладыши DELTA ABRASIVE, которые не «заоваливают» углы и не перегревают поверхность.
Система натяжения и осцилляции ленты
Абразивная лента натягивается между двумя шкивами — приводным и натяжным. Натяжение создаётся пневмоцилиндром или механической пружиной и строго контролируется: недостаточное натяжение ведёт к проскальзыванию, избыточное — к разрыву ленты. Осцилляция — поперечное возвратно-поступательное движение ленты — служит для равномерного износа абразива и предотвращения глубоких рисок. Осциллятор обычно пневматический, с частотой 30–60 ходов в минуту и амплитудой 10–20 мм. Для широколенточных станков с шириной ленты 1100–1350 мм осцилляция обязательна.
Приводы и электронное управление
Каждый шлифовальный агрегат оснащён собственным электродвигателем (7,5–22 кВт), который через клиноременную передачу вращает приводной шкив. Скорость ленты типично составляет 18–25 м/с. Высота агрегатов регулируется сервоприводами с обратной связью, что позволяет программировать пошаговое уменьшение толщины за несколько проходов без вмешательства оператора. Система ЧПУ контролирует положение каждого агрегата, скорость конвейера и согласование режимов. При замене абразивной ленты или при переходе на другой материал оператор вводит новые параметры, и автоматика выставляет зазоры.
Аспирация и безопасность
При шлифовании выделяется огромное количество мелкодисперсной пыли — самой опасной для лёгких фракции. Концентрация пыли в зоне дыхания не должна превышать 6 мг/м³, что установлено ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны» ГОСТ 12.1.005-88. Калибровальные станки в обязательном порядке подключаются к центральной аспирационной сети с расходом 3000–5000 м³/ч на агрегат. Кожухи полностью закрывают зону шлифования, блокировки отключают станок при открытой дверце. Требования к безопасности конструкции таких станков регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93.
Таблица 1. Сравнение шлифовальных агрегатов
|
Параметр |
Контактный вал (валец) |
Утюжок |
Комбинированный агрегат |
|---|---|---|---|
|
Назначение |
калибрование, съём припуска |
финишное выглаживание |
последовательное калибрование и финиш |
|
Удельное давление |
высокое (2–3 кг/см²) |
низкое (0,2–0,8 кг/см²) |
переменное по зонам |
|
Типичный съём за проход, мм |
0,3–1,0 |
0,05–0,15 |
1-й проход: 0,5–0,8; 2-й: 0,1–0,2 |
|
Достигаемая шероховатость Rz, мкм |
20–40 |
10–25 |
10–20 |
|
Ресурс абразивной ленты |
ниже (активный износ) |
выше (щадящий режим) |
зависит от зоны |
|
Рекомендуемый абразив DELTA ABRASIVE |
тканевая лента P60–P100 |
бумажная лента P150–P220, нейлоновый вкладыш |
тканевая P80 + бумажная P180 |
Вспомогательные узлы и расходные материалы
Кроме основных агрегатов, калибровально-шлифовальный станок включает систему подачи сжатого воздуха для осцилляции и натяжения ленты, что требует компрессорной установки с давлением 6–8 бар. Инженеры «Дельта-Техно» закладывают в проекты надёжные поршневые и винтовые компрессоры с осушителями. Для подготовки заготовок перед шлифованием — точного раскроя плит на форматно-раскроечных центрах DELTAMACHINERY DM-832PS — применяются пильные диски DELTA TOOLS, которые дают чистый рез без сколов, снижая нагрузку на шлифовальные агрегаты.
Таблица 2. Основные узлы калибровально-шлифовального станка и их функции
|
Узел |
Функция |
Управление/Регулировка |
Характерные неисправности |
|---|---|---|---|
|
Станина |
основа, гашение вибраций |
не регулируется |
деформация при ударах |
|
Конвейер |
подача заготовки с постоянной скоростью |
вариатор скорости, натяжение ленты |
износ ленты, заклинивание роликов |
|
Контактный вал |
калибрование, съём основного припуска |
сервопривод высоты, натяжение ленты |
износ подшипников, биение |
|
Утюжок |
финишное выглаживание, уменьшение шероховатости |
подпружиненный прижим, высота |
неравномерный износ, залипание смолой |
|
Система осцилляции |
равномерный износ ленты |
пневмоцилиндр, регулировка амплитуды |
отказ пневматики, перекос ленты |
|
Аспирационный кожух |
удаление пыли, защита оператора |
подключение к аспирационной сети |
забивание патрубка, подсосы |
|
Система ЧПУ |
программирование режимов, контроль размеров |
сенсорный экран, сервоприводы |
сбой программ, отказ датчиков |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Из чего состоит калибровально-шлифовальный станок: вальцы, утюжок, конвейер, агрегаты
09.10.2026 14:12:04|
Тип станка |
Рабочий орган |
Ключевая операция |
Типичная зернистость абразива |
Достижимый класс шероховатости Rz, мкм |
|---|---|---|---|---|
|
Широколенточный калибровальный |
бесконечная лента на валу/утюжке |
калибрование, плоскостная шлифовка |
P60–P120 (предварит.), P150–P220 (финиш) |
10–25 |
|
Узколенточный осцилляционный |
узкая лента, осциллирующая поперёк |
кромки, криволинейные детали |
P80–P240 |
15–30 |
|
Шпиндельный осцилляционный |
абразивная втулка на шпинделе |
внутренние радиусы, отверстия |
P80–P240 |
20–35 |
|
Щёточный (брашировальный) |
вращающаяся нейлоновая или латунная щётка |
структурирование, удаление мягких волокон |
P80–P180 (абразив в щётке) |
— (рельеф) |
Оснастка DELTA ABRASIVE и подготовка заготовок
Шлифовка не начинается с шлифовального станка. Она начинается с форматно-раскроечного центра. Если плита раскроена с отклонением, а кромка после фрезеровки имеет ступеньку, шлифовка лишь повторит дефекты. Поэтому на участках раскроя инженеры «Дельта-Техно» применяют пильные диски DELTA TOOLS, которые дают чистый рез без сколов. А на самой шлифовке — нейлоновые вкладыши и ленты DELTA ABRASIVE, которые снимают материал равномерно, не перегревая поверхность и не забиваясь пылью.
Критерии выбора шлифовального станка для мебельного цеха
-
Тип обрабатываемых деталей: для щитов и плоских фасадов обязателен широколенточный станок. Для гнутых фасадов, профилей и кромок — узколенточный или шпиндельный.
-
Требуемая точность и шероховатость: калибрование с допуском ±0,1 мм требует широколенточного станка с точным контактным валом. Финишная обработка под прозрачный лак требует зернистости не ниже P180–P220.
-
Интенсивность работы: при объёмах более 50 щитов в смену оправдана покупка широколенточного станка, а не ручного инструмента или узколенточного с ручной подачей.
-
Наличие аспирации: шлифовальные станки генерируют мелкодисперсную пыль, требующую аспирации с расходом не менее 2000–5000 м³/ч на единицу.
-
Доступность расходных материалов: нейлоновые вкладыши DELTA ABRASIVE служат дольше бумажных, а ленты на тканевой основе обеспечивают стабильный съём и легко заменяются.
Типичные ошибки при эксплуатации шлифовальных станков
-
Использование одного типа абразива на всех операциях: зернистость P80, предназначенная для калибрования, на финише оставит глубокие риски, которые не перекроются лаком.
-
Перегрев детали при затупленной ленте: на МДФ это приводит к «белым пятнам» — раздавленным, но не срезанным волокнам. Необходимо вовремя менять абразив.
-
Пренебрежение очисткой станка от пыли: скопление пыли на направляющих и подшипниках снижает точность и срок службы оборудования.
-
Попытка калибрования на узколенточном станке: узкая лента повторяет локальные неровности и не обеспечивает плоскостности по всей ширине щита.
-
Работа без аспирации или с забитым фильтром: превышение ПДК древесной пыли 6 мг/м³, установленное ГОСТ 12.1.005-88 ГОСТ 12.1.005-88, ведёт к профессиональным заболеваниям и штрафам.
Таблица 2. Рекомендуемые абразивные материалы DELTA ABRASIVE для различных операций
|
Операция |
Материал заготовки |
Тип абразива DELTA ABRASIVE |
Зернистость |
Ресурс / Примечание |
|---|---|---|---|---|
|
Калибрование мебельного щита |
сосна, дуб, бук |
лента тканевая (оксид алюминия) |
P60–P100 |
съём до 0,5 мм за проход |
|
Финишное шлифование перед лакированием |
МДФ, массив |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
не прорезает лак, улучшает адгезию |
|
Браширование (состаривание) |
сосна, ясень |
нейлоновая щётка круглая |
P80–P120 |
после браширования — нейлон P180 для зачистки |
|
Удаление ворса после тонировки |
дуб, ясень |
нейлоновый вкладыш H70 |
P240 |
не меняет цвет, убирает поднявшийся ворс |
|
Зачистка свесов кромки после облицовывания |
ABS/ПВХ |
нейлоновый вкладыш H70 |
P240 |
удаляет клеевые остатки, не царапает кромку |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальный станок — это не просто инструмент для «сгладить поверхность». Это калибровочный модуль, устройство для нанесения финишной текстуры и агрегат, который определяет, сколько лака уйдёт на фасад. Инженеры «Дельта-Техно», использующие станки DELTAMACHINERY, JIYU и DAVINCI, знают: подбор типа шлифмашины под конкретную задачу влияет на себестоимость обработки сильнее, чем цена самого станка.
Широколенточные калибровально-шлифовальные станки
Самый мощный тип шлифовального оборудования для мебельных производств. Лента шириной 600–1350 мм, натянутая на контактный вал или утюжок, снимает припуск от 0,5 до 1,0 мм за проход. На таких станках выполняют калибрование мебельного щита из массива и ДСтП, выравнивание плоскости фасадов после облицовывания шпоном и промежуточное шлифование перед покраской. Точность обработки достигает ±0,05 мм на длине 1000 мм, что регламентируется параметрами шероховатости согласно ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Узколенточные и осцилляционные станки
Абразивная лента шириной 100–300 мм, натянутая на шкивы, перемещается по чугунному столу. Осцилляция (поперечное возвратно-поступательное движение) исключает образование глубоких рисок. Это универсальный инструмент для обработки кромок, радиусных деталей и финишной доводки фасадов. На участках с частой сменой номенклатуры такие станки незаменимы.
Шпиндельные осцилляционные станки
Внутренние радиусы и отверстия, куда не достаёт лента, обрабатываются на шпиндельных осцилляционных станках. Втулка с абразивом вращается и одновременно движется вверх-вниз, используя всю поверхность. Это идеальный выбор для зачистки фрезерованных пазов под задние стенки мебели.
Щёточные (брашировальные) станки
Абразивные или латунные щётки, вращаясь на высокой скорости, выбирают мягкие волокна из древесины — сосны, ясеня, дуба — создавая рельеф «под старину». После браширования для удаления задиров обязательно применяют нейлоновые абразивы DELTA ABRASIVE.
Таблица 1. Сравнение основных типов шлифовальных станков
|
Тип станка |
Рабочий орган |
Ключевая операция |
Типичная зернистость абразива |
Достижимый класс шероховатости Rz, мкм |
|---|---|---|---|---|
|
Широколенточный калибровальный |
бесконечная лента на валу/утюжке |
калибрование, плоскостная шлифовка |
P60–P120 (предварит.), P150–P220 (финиш) |
10–25 |
|
Узколенточный осцилляционный |
узкая лента, осциллирующая поперёк |
кромки, криволинейные детали |
P80–P240 |
15–30 |
|
Шпиндельный осцилляционный |
абразивная втулка на шпинделе |
внутренние радиусы, отверстия |
P80–P240 |
20–35 |
|
Щёточный (брашировальный) |
вращающаяся нейлоновая или латунная щётка |
структурирование, удаление мягких волокон |
P80–P180 (абразив в щётке) |
— (рельеф) |
Оснастка DELTA ABRASIVE и подготовка заготовок
Шлифовка не начинается с шлифовального станка. Она начинается с форматно-раскроечного центра. Если плита раскроена с отклонением, а кромка после фрезеровки имеет ступеньку, шлифовка лишь повторит дефекты. Поэтому на участках раскроя инженеры «Дельта-Техно» применяют пильные диски DELTA TOOLS, которые дают чистый рез без сколов. А на самой шлифовке — нейлоновые вкладыши и ленты DELTA ABRASIVE, которые снимают материал равномерно, не перегревая поверхность и не забиваясь пылью.
Критерии выбора шлифовального станка для мебельного цеха
-
Тип обрабатываемых деталей: для щитов и плоских фасадов обязателен широколенточный станок. Для гнутых фасадов, профилей и кромок — узколенточный или шпиндельный.
-
Требуемая точность и шероховатость: калибрование с допуском ±0,1 мм требует широколенточного станка с точным контактным валом. Финишная обработка под прозрачный лак требует зернистости не ниже P180–P220.
-
Интенсивность работы: при объёмах более 50 щитов в смену оправдана покупка широколенточного станка, а не ручного инструмента или узколенточного с ручной подачей.
-
Наличие аспирации: шлифовальные станки генерируют мелкодисперсную пыль, требующую аспирации с расходом не менее 2000–5000 м³/ч на единицу.
-
Доступность расходных материалов: нейлоновые вкладыши DELTA ABRASIVE служат дольше бумажных, а ленты на тканевой основе обеспечивают стабильный съём и легко заменяются.
Типичные ошибки при эксплуатации шлифовальных станков
-
Использование одного типа абразива на всех операциях: зернистость P80, предназначенная для калибрования, на финише оставит глубокие риски, которые не перекроются лаком.
-
Перегрев детали при затупленной ленте: на МДФ это приводит к «белым пятнам» — раздавленным, но не срезанным волокнам. Необходимо вовремя менять абразив.
-
Пренебрежение очисткой станка от пыли: скопление пыли на направляющих и подшипниках снижает точность и срок службы оборудования.
-
Попытка калибрования на узколенточном станке: узкая лента повторяет локальные неровности и не обеспечивает плоскостности по всей ширине щита.
-
Работа без аспирации или с забитым фильтром: превышение ПДК древесной пыли 6 мг/м³, установленное ГОСТ 12.1.005-88 ГОСТ 12.1.005-88, ведёт к профессиональным заболеваниям и штрафам.
Таблица 2. Рекомендуемые абразивные материалы DELTA ABRASIVE для различных операций
|
Операция |
Материал заготовки |
Тип абразива DELTA ABRASIVE |
Зернистость |
Ресурс / Примечание |
|---|---|---|---|---|
|
Калибрование мебельного щита |
сосна, дуб, бук |
лента тканевая (оксид алюминия) |
P60–P100 |
съём до 0,5 мм за проход |
|
Финишное шлифование перед лакированием |
МДФ, массив |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
не прорезает лак, улучшает адгезию |
|
Браширование (состаривание) |
сосна, ясень |
нейлоновая щётка круглая |
P80–P120 |
после браширования — нейлон P180 для зачистки |
|
Удаление ворса после тонировки |
дуб, ясень |
нейлоновый вкладыш H70 |
P240 |
не меняет цвет, убирает поднявшийся ворс |
|
Зачистка свесов кромки после облицовывания |
ABS/ПВХ |
нейлоновый вкладыш H70 |
P240 |
удаляет клеевые остатки, не царапает кромку |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальные станки
Какие бывают шлифовальные станки по дереву: обзор типов для мебельщика
09.10.2026 14:09:19|
Тип станка |
Основная задача |
Типичная зернистость абразива |
Достижимая шероховатость Rz, мкм |
Обрабатываемые материалы и зоны |
|
Широколенточный калибровально-шлифовальный |
калибрование, плоскостная шлифовка |
80–120 (предварительная), 150–240 (финиш) |
10–25 |
МДФ, МДФ шпонированный, МДФ под покраску |
|
Узколенточный осцилляционный |
шлифовка кромок, криволинейных фасадов |
80–240 |
15–30 |
МДФ, МДФ с фрезеровкой |
|
Щёточный для профилей и грунта |
шлифовка грунта, очистка профиля, матирование |
нейлоновые щётки P180–P400 |
— (профиль) |
МДФ с грунтом, профильные фасады |
|
Осцилляционный шпиндельный |
внутренние радиусы, отверстия, пазы |
80–240 |
20–35 |
МДФ, фрезерованные элементы |
Роль абразивных материалов DELTA ABRASIVE в обеспечении качества
Результат шлифовки МДФ-фасада на 50 % зависит от абразива. Инженеры «Дельта-Техно» применяют абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с порошком карбида кремния для операций, где важно не «заовалить» кромку и не оставить глубоких царапин. Нейлоновая сетка с абразивным зерном работает как гибкий напильник: она адаптируется к профилю, не забивается пылью и не перегревает поверхность. Для промежуточного матирования между слоями эмали используют вкладыши зернистостью P320–P400, для шлифовки грунта — P240–P320, для удаления поднятых волокон после фрезеровки — P180–P240. Бумажные и тканевые ленты DELTA ABRASIVE для широколенточных станков обеспечивают равномерный съём без «пробоев» благодаря жёсткому контролю толщины связующего слоя.
Перед шлифовкой важно получить чистый рез и ровный профиль. Для этого на фрезерных и раскроечных участках применяют пильные диски и фрезы DELTA TOOLS, дающие минимум сколов и поджогов на МДФ. Если после фрезеровки осталась ступенька, шлифовальный станок лишь воспроизведёт её на финишной поверхности.
Нормативная база и безопасность
Параметры шероховатости поверхности древесины и древесных материалов после шлифовки регламентирует ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности». Стандарт устанавливает допустимые значения Rz и направление волокон для различных классов отделки. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ согласно ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Для шлифовальных станков это критически важно, так как они генерируют самый тонкий и опасный для лёгких аэрозоль. Аспирационные системы на участках шлифовки МДФ должны обеспечивать разрежение не менее 2500–5000 м³/ч на станок и оснащаться рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Общие требования безопасности деревообрабатывающего производства установлены ГОСТ 12.3.042-88.
Таблица 2. Рекомендуемые абразивы DELTA ABRASIVE для различных операций по МДФ-фасадам
|
Операция |
Материал |
Абразив DELTA ABRASIVE (тип) |
Зернистость |
Примечание |
|
Калибрование МДФ-плиты |
МДФ |
лента тканевая (оксид алюминия) |
P80–P120 |
съём до 0,5 мм за проход |
|
Шлифовка после фрезеровки профиля |
МДФ |
нейлоновый вкладыш или щётка |
P150–P180 |
удаляет поднятые волокна и гребешки |
|
Шлифовка грунта перед эмалью |
МДФ с грунтом |
нейлоновый вкладыш H70 |
P240–P320 |
не прорезает грунт, выравнивает поверхность |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
улучшает адгезию, не прорезает лак |
|
Финиш перед лакированием |
МДФ, МДФ с грунтом |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Удаление пылевых включений |
эмаль, лак |
нейлоновый вкладыш |
P400–P600 |
перед финишным слоем покрытия |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальный станок не улучшает геометрию детали — он выявляет брак, допущенный на предыдущих операциях. Если после раскроя МДФ остался скол, а после фрезеровки — ступенька, гребешок или поджог, шлифовка сделает их заметнее, а не скроет. Инженеры «Дельта-Техно», использующие абразивные материалы DELTA ABRASIVE и инструмент DELTA TOOLS при отладке процессов на станках DELTAMACHINERY, JIYU и DAVINCI, рассматривают шлифовку как контрольную точку: именно здесь поверхность МДФ-фасада получает окончательный микрорельеф, определяющий адгезию грунта и эмали, тактильные ощущения и товарный вид мебели.
Задачи, которые решает шлифовальный станок
В производстве мебельных фасадов из МДФ шлифовка выполняет четыре основные функции, каждая из которых требует своего типа оборудования и абразива. Первая — калибрование: съём припуска по толщине с высокой точностью, обеспечивающий параллельность пластей плиты перед фрезерованием, облицовыванием или нанесением покрытий.
Вторая — плоскостная шлифовка: удаление рисок и неровностей после раскроя и калибрования, подготовка поверхности под грунтование.
Третья — профильная и кромочная шлифовка: обработка фрезерованных радиусов, филёнок, кромок и внутренних переходов, где после фрезера остаются гребешки и поднятые волокна.
Четвёртая — промежуточное матирование: шлифовка грунта и межслойная зачистка лака для улучшения адгезии и удаления пылевых включений.
Качество шлифовки напрямую влияет на расход лакокрасочных материалов. Поверхность МДФ с равномерной риской после ленточного станка с зерном P180–P240 требует на 20–40 % меньше грунта, чем поверхность после ручного эксцентрика с тем же зерном, потому что лента оставляет равномерный след без локальных «ям» и перегрева. Для профильных фасадов особенно важно не «заовалить» кромку и не прошлифовать грунт до основания.
Типы шлифовальных станков и их технологические ниши
Парк шлифовального оборудования для производства МДФ-фасадов подбирается не по каталогу, а по технологической цепочке: раскрой → фрезеровка → шлифовка → грунтование → шлифовка грунта → эмаль → межслойная шлифовка → финиш. Универсального станка, одинаково эффективно калибрующего плиту и матирующего профильный фасад, не существует.
Калибровально-шлифовальные станки (широколенточные)
Самый мощный и металлоёмкий тип. Абразивная лента шириной 630–1300 мм, натянутая на контактный вал или утюжок, снимает припуск до 0,3–0,8 мм за проход. На таких станках DELTAMACHINERY R-RP630, R-RP1000, R-RP1300, а также на моделях JIYU и DAVINCI выполняют калибрование МДФ-плит, выравнивание плоскости фасадов после облицовывания, шлифовку под грунт и промежуточную обработку перед покраской. Точность калибрования достигает ±0,05–0,1 мм на длине 1000 мм.
Узколенточные и осцилляционные станки
Лента шириной 100–300 мм на чугунном столе — рабочая лошадка для обработки кромок, криволинейных фасадов и финишной доводки профилей. Осцилляция ленты исключает образование глубоких царапин. На таких станках выполняют шлифовку кромок МДФ после фрезеровки, радиусов и сложных переходов, где широкая лента не может повторить профиль.
Щёточные станки для профилей и грунта
Абразивные нейлоновые щётки выбирают грунт из углублений профиля, снимают пылевые включения и равномерно матируют поверхность перед эмалью. Для МДФ-фасадов это не браширование древесины, а деликатная шлифовка профиля и кромок. После щёточной обработки поверхность обязательно дошлифовывают нейлоновыми абразивами DELTA ABRASIVE для удаления задиров и равномерной матовости.
Шпиндельные осцилляционные и вибрационные станки
Для внутренних радиусов, отверстий, пазов и сложных профилей, куда не достаёт лента. Осцилляция шпинделя вверх-вниз позволяет использовать весь ресурс абразивной втулки. Вибрационные станки применяются для финиша плоских деталей с минимальным съёмом, например перед нанесением финишного слоя эмали.
Таблица 1. Сравнение основных типов шлифовальных станков для МДФ-фасадов
|
Тип станка |
Основная задача |
Типичная зернистость абразива |
Достижимая шероховатость Rz, мкм |
Обрабатываемые материалы и зоны |
|
Широколенточный калибровально-шлифовальный |
калибрование, плоскостная шлифовка |
80–120 (предварительная), 150–240 (финиш) |
10–25 |
МДФ, МДФ шпонированный, МДФ под покраску |
|
Узколенточный осцилляционный |
шлифовка кромок, криволинейных фасадов |
80–240 |
15–30 |
МДФ, МДФ с фрезеровкой |
|
Щёточный для профилей и грунта |
шлифовка грунта, очистка профиля, матирование |
нейлоновые щётки P180–P400 |
— (профиль) |
МДФ с грунтом, профильные фасады |
|
Осцилляционный шпиндельный |
внутренние радиусы, отверстия, пазы |
80–240 |
20–35 |
МДФ, фрезерованные элементы |
Роль абразивных материалов DELTA ABRASIVE в обеспечении качества
Результат шлифовки МДФ-фасада на 50 % зависит от абразива. Инженеры «Дельта-Техно» применяют абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с порошком карбида кремния для операций, где важно не «заовалить» кромку и не оставить глубоких царапин. Нейлоновая сетка с абразивным зерном работает как гибкий напильник: она адаптируется к профилю, не забивается пылью и не перегревает поверхность. Для промежуточного матирования между слоями эмали используют вкладыши зернистостью P320–P400, для шлифовки грунта — P240–P320, для удаления поднятых волокон после фрезеровки — P180–P240. Бумажные и тканевые ленты DELTA ABRASIVE для широколенточных станков обеспечивают равномерный съём без «пробоев» благодаря жёсткому контролю толщины связующего слоя.
Перед шлифовкой важно получить чистый рез и ровный профиль. Для этого на фрезерных и раскроечных участках применяют пильные диски и фрезы DELTA TOOLS, дающие минимум сколов и поджогов на МДФ. Если после фрезеровки осталась ступенька, шлифовальный станок лишь воспроизведёт её на финишной поверхности.
Нормативная база и безопасность
Параметры шероховатости поверхности древесины и древесных материалов после шлифовки регламентирует ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности». Стандарт устанавливает допустимые значения Rz и направление волокон для различных классов отделки. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ согласно ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Для шлифовальных станков это критически важно, так как они генерируют самый тонкий и опасный для лёгких аэрозоль. Аспирационные системы на участках шлифовки МДФ должны обеспечивать разрежение не менее 2500–5000 м³/ч на станок и оснащаться рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Общие требования безопасности деревообрабатывающего производства установлены ГОСТ 12.3.042-88.
Таблица 2. Рекомендуемые абразивы DELTA ABRASIVE для различных операций по МДФ-фасадам
|
Операция |
Материал |
Абразив DELTA ABRASIVE (тип) |
Зернистость |
Примечание |
|
Калибрование МДФ-плиты |
МДФ |
лента тканевая (оксид алюминия) |
P80–P120 |
съём до 0,5 мм за проход |
|
Шлифовка после фрезеровки профиля |
МДФ |
нейлоновый вкладыш или щётка |
P150–P180 |
удаляет поднятые волокна и гребешки |
|
Шлифовка грунта перед эмалью |
МДФ с грунтом |
нейлоновый вкладыш H70 |
P240–P320 |
не прорезает грунт, выравнивает поверхность |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
улучшает адгезию, не прорезает лак |
|
Финиш перед лакированием |
МДФ, МДФ с грунтом |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Удаление пылевых включений |
эмаль, лак |
нейлоновый вкладыш |
P400–P600 |
перед финишным слоем покрытия |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальные станки
Для чего нужен шлифовальный станок на производстве мебельных фасадов из МДФ
09.10.2026 14:06:50-
ежедневно: внешняя очистка стола и направляющих от стружки, проверка заточки пильных дисков, контроль работы защитных кожухов и аспирации;
-
еженедельно: чистка подвижных кареток и упоров, смазка направляющих, проверка натяжения ремней привода пильного узла;
-
ежеквартально: контроль параллельности упора пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя;
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка линейных упоров и измерительных линеек, протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом — пыль попадает в подшипники |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не оставляющую пятен и не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Раздел 2. Настройка и проверка: геометрия решает всё
Даже идеально обслуживаемый станок теряет точность, если нарушена его геометрия. Отправная точка любой настройки — проверка пильного агрегата. Основная пила устанавливается на шпиндель и фиксируется фланцем; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм. Это критически важно не только для качества реза, но и для долговечности подшипников шпинделя.
Ещё один важный, но часто упускаемый узел — расклинивающий нож. Согласно требованиям ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93. Проверка выполняется на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
Раздел 3. Контроль критических узлов: шпиндель, каретка, направляющие
Шпиндельный узел — сердце форматника, и его состояние определяет ресурс станка в целом. Температура шпинделя при нормальной работе не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения удобно пользоваться пирометром. Если нагрев выше — это симптом проблем с подшипниками, и простое добавление смазки может только ухудшить ситуацию, особенно на подшипниках закрытого типа.
Вибрация — ещё один диагностический маркер. Избыточная вибрация шпинделя редко бывает вызвана одной причиной. Чаще всего это комбинация факторов: перетянутый ремень привода, дисбаланс пильного диска, выработка подшипников или ослабление крепления фланца. Хорошая практика — периодический (раз в полгода) замер вибрации с помощью акселерометра и сравнение показателей с базовыми значениями для конкретной модели.
Каретка форматника испытывает циклические нагрузки в каждом рабочем цикле. Для станков DELTAMACHINERY DM-3200H используется роликовая каретка — самый распространённый и надёжный тип. При правильной смазке и отсутствии ударных нагрузок она служит 5–6 лет без потери плавности хода.
Таблица 2. Типичные неисправности, их причины и способы предотвращения
|
Неисправность |
Вероятная причина |
Способ предотвращения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
отклонение от прямого угла при поперечном резе |
разрегулировка каретки или упора |
калибровка с помощью поверочного угольника |
ежемесячно |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, замена роликов по регламенту |
еженедельно (чистка), раз в год (замена роликов) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Раздел 4. Роль оператора и условия эксплуатации
Грамотный оператор — это вторая по значимости составляющая долговечности станка после регулярного ТО. Специалист должен понимать, что прогрев шпинделя перед началом смены (5–10 минут на холостом ходу) — не прихоть, а способ продлить жизнь подшипникам. Что работа тупым диском разрушает не только заготовку, но и сам станок. И что любое изменение характера шума или вибрации — повод остановиться и провести диагностику, а не продолжать смену до появления дыма.
Условия в цехе также влияют на ресурс напрямую. Повышенная влажность вызывает коррозию направляющих и рабочих столов. Запылённость без эффективной аспирации приводит к абразивному износу всех подвижных частей. Перепады напряжения в сети могут вывести из строя электронику контроллера. Справочник А. И. Ящуры «Система технического обслуживания и ремонта общепромышленного оборудования» относит несоблюдение условий эксплуатации к числу главных причин преждевременного выхода оборудования из строя — наряду с пропуском плановых ТО.
[~DETAIL_TEXT] =>
Практика показывает: два станка одной модели, купленные с разницей в пару месяцев, через пять лет могут находиться в диаметрально противоположном техническом состоянии. Один по-прежнему выдаёт паспортную геометрию пропила, второй уже требует капитального ремонта шпинделя и замены направляющих каретки. Причина — не качество сборки, а разница в подходах к обслуживанию. Специалисты «Дельта-Техно», сопровождающие парк оборудования DELTAMACHINERY и JIYU на мебельных предприятиях по всей стране, собрали в этом материале практические рекомендации по продлению ресурса форматников.
Раздел 1. Регламент технического обслуживания: основа долговечности
Фундаментальный документ, определяющий правила ухода и периодичность техобслуживания, — паспорт станка и руководство по эксплуатации. Именно в нём производитель указывает типы смазок, точки смазки и межсервисные интервалы применительно к конкретной модели. Однако базовые принципы едины для большинства форматников — от DELTAMACHINERY DM-3200H до профессиональных центров JIYU.
Всё техническое обслуживание выстраивается по циклам, определение которым даёт ГОСТ 18322-78 («Система технического обслуживания и ремонта техники»). Этот стандарт регламентирует сами понятия: техническое обслуживание — комплекс операций для поддержания работоспособности, ремонтный цикл — наименьший повторяющийся интервал, в течение которого выполняются все установленные виды ремонта ГОСТ 18322-78.
План ТО для форматно-раскроечного станка, основанный на отраслевых рекомендациях, включает четыре уровня периодичности:
-
ежедневно: внешняя очистка стола и направляющих от стружки, проверка заточки пильных дисков, контроль работы защитных кожухов и аспирации;
-
еженедельно: чистка подвижных кареток и упоров, смазка направляющих, проверка натяжения ремней привода пильного узла;
-
ежеквартально: контроль параллельности упора пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя;
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка линейных упоров и измерительных линеек, протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом — пыль попадает в подшипники |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не оставляющую пятен и не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Раздел 2. Настройка и проверка: геометрия решает всё
Даже идеально обслуживаемый станок теряет точность, если нарушена его геометрия. Отправная точка любой настройки — проверка пильного агрегата. Основная пила устанавливается на шпиндель и фиксируется фланцем; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм. Это критически важно не только для качества реза, но и для долговечности подшипников шпинделя.
Ещё один важный, но часто упускаемый узел — расклинивающий нож. Согласно требованиям ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93. Проверка выполняется на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
Раздел 3. Контроль критических узлов: шпиндель, каретка, направляющие
Шпиндельный узел — сердце форматника, и его состояние определяет ресурс станка в целом. Температура шпинделя при нормальной работе не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения удобно пользоваться пирометром. Если нагрев выше — это симптом проблем с подшипниками, и простое добавление смазки может только ухудшить ситуацию, особенно на подшипниках закрытого типа.
Вибрация — ещё один диагностический маркер. Избыточная вибрация шпинделя редко бывает вызвана одной причиной. Чаще всего это комбинация факторов: перетянутый ремень привода, дисбаланс пильного диска, выработка подшипников или ослабление крепления фланца. Хорошая практика — периодический (раз в полгода) замер вибрации с помощью акселерометра и сравнение показателей с базовыми значениями для конкретной модели.
Каретка форматника испытывает циклические нагрузки в каждом рабочем цикле. Для станков DELTAMACHINERY DM-3200H используется роликовая каретка — самый распространённый и надёжный тип. При правильной смазке и отсутствии ударных нагрузок она служит 5–6 лет без потери плавности хода.
Таблица 2. Типичные неисправности, их причины и способы предотвращения
|
Неисправность |
Вероятная причина |
Способ предотвращения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
отклонение от прямого угла при поперечном резе |
разрегулировка каретки или упора |
калибровка с помощью поверочного угольника |
ежемесячно |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, замена роликов по регламенту |
еженедельно (чистка), раз в год (замена роликов) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Раздел 4. Роль оператора и условия эксплуатации
Грамотный оператор — это вторая по значимости составляющая долговечности станка после регулярного ТО. Специалист должен понимать, что прогрев шпинделя перед началом смены (5–10 минут на холостом ходу) — не прихоть, а способ продлить жизнь подшипникам. Что работа тупым диском разрушает не только заготовку, но и сам станок. И что любое изменение характера шума или вибрации — повод остановиться и провести диагностику, а не продолжать смену до появления дыма.
Условия в цехе также влияют на ресурс напрямую. Повышенная влажность вызывает коррозию направляющих и рабочих столов. Запылённость без эффективной аспирации приводит к абразивному износу всех подвижных частей. Перепады напряжения в сети могут вывести из строя электронику контроллера. Справочник А. И. Ящуры «Система технического обслуживания и ремонта общепромышленного оборудования» относит несоблюдение условий эксплуатации к числу главных причин преждевременного выхода оборудования из строя — наряду с пропуском плановых ТО.
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] =>
Практика показывает: два станка одной модели, купленные с разницей в пару месяцев, через пять лет могут находиться в диаметрально противоположном техническом состоянии. Один по-прежнему выдаёт паспортную геометрию пропила, второй уже требует капитального ремонта шпинделя и замены направляющих каретки. Причина — не качество сборки, а разница в подходах к обслуживанию. Специалисты «Дельта-Техно», сопровождающие парк оборудования DELTAMACHINERY и JIYU на мебельных предприятиях по всей стране, собрали в этом материале практические рекомендации по продлению ресурса форматников.
Раздел 1. Регламент технического обслуживания: основа долговечности
Фундаментальный документ, определяющий правила ухода и периодичность техобслуживания, — паспорт станка и руководство по эксплуатации. Именно в нём производитель указывает типы смазок, точки смазки и межсервисные интервалы применительно к конкретной модели. Однако базовые принципы едины для большинства форматников — от DELTAMACHINERY DM-3200H до профессиональных центров JIYU.
Всё техническое обслуживание выстраивается по циклам, определение которым даёт ГОСТ 18322-78 («Система технического обслуживания и ремонта техники»). Этот стандарт регламентирует сами понятия: техническое обслуживание — комплекс операций для поддержания работоспособности, ремонтный цикл — наименьший повторяющийся интервал, в течение которого выполняются все установленные виды ремонта ГОСТ 18322-78.
План ТО для форматно-раскроечного станка, основанный на отраслевых рекомендациях, включает четыре уровня периодичности:
-
ежедневно: внешняя очистка стола и направляющих от стружки, проверка заточки пильных дисков, контроль работы защитных кожухов и аспирации;
-
еженедельно: чистка подвижных кареток и упоров, смазка направляющих, проверка натяжения ремней привода пильного узла;
-
ежеквартально: контроль параллельности упора пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя;
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка линейных упоров и измерительных линеек, протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом — пыль попадает в подшипники |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не оставляющую пятен и не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Раздел 2. Настройка и проверка: геометрия решает всё
Даже идеально обслуживаемый станок теряет точность, если нарушена его геометрия. Отправная точка любой настройки — проверка пильного агрегата. Основная пила устанавливается на шпиндель и фиксируется фланцем; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм. Это критически важно не только для качества реза, но и для долговечности подшипников шпинделя.
Ещё один важный, но часто упускаемый узел — расклинивающий нож. Согласно требованиям ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93. Проверка выполняется на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
Раздел 3. Контроль критических узлов: шпиндель, каретка, направляющие
Шпиндельный узел — сердце форматника, и его состояние определяет ресурс станка в целом. Температура шпинделя при нормальной работе не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения удобно пользоваться пирометром. Если нагрев выше — это симптом проблем с подшипниками, и простое добавление смазки может только ухудшить ситуацию, особенно на подшипниках закрытого типа.
Вибрация — ещё один диагностический маркер. Избыточная вибрация шпинделя редко бывает вызвана одной причиной. Чаще всего это комбинация факторов: перетянутый ремень привода, дисбаланс пильного диска, выработка подшипников или ослабление крепления фланца. Хорошая практика — периодический (раз в полгода) замер вибрации с помощью акселерометра и сравнение показателей с базовыми значениями для конкретной модели.
Каретка форматника испытывает циклические нагрузки в каждом рабочем цикле. Для станков DELTAMACHINERY DM-3200H используется роликовая каретка — самый распространённый и надёжный тип. При правильной смазке и отсутствии ударных нагрузок она служит 5–6 лет без потери плавности хода.
Таблица 2. Типичные неисправности, их причины и способы предотвращения
|
Неисправность |
Вероятная причина |
Способ предотвращения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
отклонение от прямого угла при поперечном резе |
разрегулировка каретки или упора |
калибровка с помощью поверочного угольника |
ежемесячно |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, замена роликов по регламенту |
еженедельно (чистка), раз в год (замена роликов) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Раздел 4. Роль оператора и условия эксплуатации
Грамотный оператор — это вторая по значимости составляющая долговечности станка после регулярного ТО. Специалист должен понимать, что прогрев шпинделя перед началом смены (5–10 минут на холостом ходу) — не прихоть, а способ продлить жизнь подшипникам. Что работа тупым диском разрушает не только заготовку, но и сам станок. И что любое изменение характера шума или вибрации — повод остановиться и провести диагностику, а не продолжать смену до появления дыма.
Условия в цехе также влияют на ресурс напрямую. Повышенная влажность вызывает коррозию направляющих и рабочих столов. Запылённость без эффективной аспирации приводит к абразивному износу всех подвижных частей. Перепады напряжения в сети могут вывести из строя электронику контроллера. Справочник А. И. Ящуры «Система технического обслуживания и ремонта общепромышленного оборудования» относит несоблюдение условий эксплуатации к числу главных причин преждевременного выхода оборудования из строя — наряду с пропуском плановых ТО.
Список технических источников
-
ГОСТ 18322-78. Система технического обслуживания и ремонта техники. Термины и определения (с Изменениями № 1, 2). Утверждён Постановлением Госстандарта СССР от 15.11.1978. URL: https://dokipedia.ru/document/5164430?pid=32
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. Введён в действие Постановлением Госстандарта РФ от 28.03.1995 № 168. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
[~PREVIEW_TEXT] =>
Практика показывает: два станка одной модели, купленные с разницей в пару месяцев, через пять лет могут находиться в диаметрально противоположном техническом состоянии. Один по-прежнему выдаёт паспортную геометрию пропила, второй уже требует капитального ремонта шпинделя и замены направляющих каретки. Причина — не качество сборки, а разница в подходах к обслуживанию. Специалисты «Дельта-Техно», сопровождающие парк оборудования DELTAMACHINERY и JIYU на мебельных предприятиях по всей стране, собрали в этом материале практические рекомендации по продлению ресурса форматников.
Раздел 1. Регламент технического обслуживания: основа долговечности
Фундаментальный документ, определяющий правила ухода и периодичность техобслуживания, — паспорт станка и руководство по эксплуатации. Именно в нём производитель указывает типы смазок, точки смазки и межсервисные интервалы применительно к конкретной модели. Однако базовые принципы едины для большинства форматников — от DELTAMACHINERY DM-3200H до профессиональных центров JIYU.
Всё техническое обслуживание выстраивается по циклам, определение которым даёт ГОСТ 18322-78 («Система технического обслуживания и ремонта техники»). Этот стандарт регламентирует сами понятия: техническое обслуживание — комплекс операций для поддержания работоспособности, ремонтный цикл — наименьший повторяющийся интервал, в течение которого выполняются все установленные виды ремонта ГОСТ 18322-78.
План ТО для форматно-раскроечного станка, основанный на отраслевых рекомендациях, включает четыре уровня периодичности:
-
ежедневно: внешняя очистка стола и направляющих от стружки, проверка заточки пильных дисков, контроль работы защитных кожухов и аспирации;
-
еженедельно: чистка подвижных кареток и упоров, смазка направляющих, проверка натяжения ремней привода пильного узла;
-
ежеквартально: контроль параллельности упора пильному диску, проверка точности углов распила (0° и 45°), замена щёток электродвигателя;
-
ежегодно: замена подшипников пильного шпинделя (или по результатам вибродиагностики), полная калибровка линейных упоров и измерительных линеек, протяжка всех электрических соединений.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Критичность |
Примечание |
|---|---|---|---|
|
Ежедневно |
очистка стола, направляющих, пильного узла от пыли и стружки |
высокая |
использовать промышленный пылесос, не обдувать сжатым воздухом — пыль попадает в подшипники |
|
Ежедневно |
проверка состояния пильных дисков |
высокая |
контролировать отсутствие сколов на зубьях и налипания смолы |
|
Еженедельно |
смазка направляющих каретки |
высокая |
применять смазку, не оставляющую пятен и не удерживающую пыль |
|
Еженедельно |
проверка натяжения ремней привода |
средняя |
перетянутый ремень вызывает нагрев шпинделя и ускоренный износ подшипников |
|
Ежеквартально |
проверка параллельности упора диску, калибровка углов |
высокая |
отклонение на 0,1° даёт заметный брак на длинных деталях |
|
Раз в полгода |
замена щёток электродвигателя (если применимо) |
средняя |
изношенные щётки искрят и повреждают коллектор |
|
Ежегодно |
замена подшипников шпинделя или вибродиагностика |
критическая |
превентивная замена дешевле ремонта шпинделя после разрушения подшипника |
|
Ежегодно |
протяжка всех электрических соединений |
средняя |
ослабленные контакты греются и могут вызвать отказ контроллера |
Раздел 2. Настройка и проверка: геометрия решает всё
Даже идеально обслуживаемый станок теряет точность, если нарушена его геометрия. Отправная точка любой настройки — проверка пильного агрегата. Основная пила устанавливается на шпиндель и фиксируется фланцем; биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм. Это критически важно не только для качества реза, но и для долговечности подшипников шпинделя.
Ещё один важный, но часто упускаемый узел — расклинивающий нож. Согласно требованиям ГОСТ 12.2.026.0-93 («Оборудование деревообрабатывающее. Требования безопасности к конструкции»), толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, а сам нож обязан располагаться симметрично инструменту ГОСТ 12.2.026.0-93. Проверка выполняется на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
Раздел 3. Контроль критических узлов: шпиндель, каретка, направляющие
Шпиндельный узел — сердце форматника, и его состояние определяет ресурс станка в целом. Температура шпинделя при нормальной работе не должна превышать температуру воздуха в цехе более чем на 50 °C. Для измерения удобно пользоваться пирометром. Если нагрев выше — это симптом проблем с подшипниками, и простое добавление смазки может только ухудшить ситуацию, особенно на подшипниках закрытого типа.
Вибрация — ещё один диагностический маркер. Избыточная вибрация шпинделя редко бывает вызвана одной причиной. Чаще всего это комбинация факторов: перетянутый ремень привода, дисбаланс пильного диска, выработка подшипников или ослабление крепления фланца. Хорошая практика — периодический (раз в полгода) замер вибрации с помощью акселерометра и сравнение показателей с базовыми значениями для конкретной модели.
Каретка форматника испытывает циклические нагрузки в каждом рабочем цикле. Для станков DELTAMACHINERY DM-3200H используется роликовая каретка — самый распространённый и надёжный тип. При правильной смазке и отсутствии ударных нагрузок она служит 5–6 лет без потери плавности хода.
Таблица 2. Типичные неисправности, их причины и способы предотвращения
|
Неисправность |
Вероятная причина |
Способ предотвращения |
Периодичность контроля |
|---|---|---|---|
|
сколы на нижней кромке заготовки |
неправильная настройка подрезной пилы или её затупление |
контроль пробным пилением, своевременная заточка подрезного диска |
еженедельно |
|
увеличение шума и вибрации шпинделя |
износ подшипников, перетянутый ремень, дисбаланс диска |
вибродиагностика, контроль натяжения ремня, проверка биения посадочного места |
раз в полгода |
|
перегрев шпинделя (свыше +50 °C к температуре цеха) |
недостаток или избыток смазки, разрушение сепаратора подшипника |
температурный контроль пирометром, соблюдение карты смазки |
еженедельно |
|
отклонение от прямого угла при поперечном резе |
разрегулировка каретки или упора |
калибровка с помощью поверочного угольника |
ежемесячно |
|
люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка направляющих, замена роликов по регламенту |
еженедельно (чистка), раз в год (замена роликов) |
|
прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка, контроль скорости подачи |
ежедневно |
Раздел 4. Роль оператора и условия эксплуатации
Грамотный оператор — это вторая по значимости составляющая долговечности станка после регулярного ТО. Специалист должен понимать, что прогрев шпинделя перед началом смены (5–10 минут на холостом ходу) — не прихоть, а способ продлить жизнь подшипникам. Что работа тупым диском разрушает не только заготовку, но и сам станок. И что любое изменение характера шума или вибрации — повод остановиться и провести диагностику, а не продолжать смену до появления дыма.
Условия в цехе также влияют на ресурс напрямую. Повышенная влажность вызывает коррозию направляющих и рабочих столов. Запылённость без эффективной аспирации приводит к абразивному износу всех подвижных частей. Перепады напряжения в сети могут вывести из строя электронику контроллера. Справочник А. И. Ящуры «Система технического обслуживания и ремонта общепромышленного оборудования» относит несоблюдение условий эксплуатации к числу главных причин преждевременного выхода оборудования из строя — наряду с пропуском плановых ТО.
Список технических источников
-
ГОСТ 18322-78. Система технического обслуживания и ремонта техники. Термины и определения (с Изменениями № 1, 2). Утверждён Постановлением Госстандарта СССР от 15.11.1978. URL: https://dokipedia.ru/document/5164430?pid=32
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. Введён в действие Постановлением Госстандарта РФ от 28.03.1995 № 168. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
[PREVIEW_TEXT_TYPE] => html [~PREVIEW_TEXT_TYPE] => html [PREVIEW_PICTURE] => Array ( [ID] => 28553 [TIMESTAMP_X] => 09.10.2026 14:06:40 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 692233 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/adc/kkgskd69tb15scrr8rxm8zi21opu18gv [FILE_NAME] => Kak-uvelichit-resurs-formatno-raskroechnogo-stanka-_-sovety-po-prodleniyu-sroka-sluzhby.png [ORIGINAL_NAME] => Как увеличить ресурс форматно-раскроечного станка — советы по продлению срока службы.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => mswo7ayovnsg6w9609j7t1o3xmsyypku [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/adc/kkgskd69tb15scrr8rxm8zi21opu18gv/Kak-uvelichit-resurs-formatno-raskroechnogo-stanka-_-sovety-po-prodleniyu-sroka-sluzhby.png [UNSAFE_SRC] => /upload/iblock/adc/kkgskd69tb15scrr8rxm8zi21opu18gv/Kak-uvelichit-resurs-formatno-raskroechnogo-stanka-_-sovety-po-prodleniyu-sroka-sluzhby.png [SAFE_SRC] => /upload/iblock/adc/kkgskd69tb15scrr8rxm8zi21opu18gv/Kak-uvelichit-resurs-formatno-raskroechnogo-stanka-_-sovety-po-prodleniyu-sroka-sluzhby.png [ALT] => Как увеличить ресурс форматно-раскроечного станка: советы по продлению срока службы [TITLE] => Как увеличить ресурс форматно-раскроечного станка: советы по продлению срока службы ) [~PREVIEW_PICTURE] => 28553 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => kak-uvelichit-resurs-formatno-raskroechnogo-stanka-sovety-po-prodleniyu-sroka-sluzhby [~CODE] => kak-uvelichit-resurs-formatno-raskroechnogo-stanka-sovety-po-prodleniyu-sroka-sluzhby [EXTERNAL_ID] => 8321 [~EXTERNAL_ID] => 8321 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8321&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8321&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 09.10.2026 12:09:25 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Как увеличить ресурс форматно-раскроечного станка: советы по продлению срока службы [SECTION_PAGE_TITLE] => Как увеличить ресурс форматно-раскроечного станка: советы по продлению срока службы ) )
Форматно-раскроечные станки
Как увеличить ресурс форматно-раскроечного станка: советы по продлению срока службы
09.10.2026 14:06:40|
Параметр |
Форматник (DM-3200H) |
Раскроечный центр (DM832PS) |
|
Кинематика |
Подвижная заготовка, стационарный пильный узел |
Стационарная заготовка, подвижный пильный суппорт |
|
Прижим заготовки |
Эксцентриковые фиксаторы на каретке |
Пневматическая прижимная балка |
|
Мощность основной пилы |
5,5 кВт |
15 кВт |
|
Диаметр основной пилы |
300 мм |
380 мм |
|
Максимальная высота пропила |
80 мм (один лист) |
90 мм (пакет до 5 листов) |
|
Скорость подачи |
Ручная |
До 60 м/мин (рабочий ход) |
|
Управление |
Ручное, по упорам с цифровой индикацией |
ЧПУ, Touch Screen |
|
Масса станка |
~950 кг |
5500 кг |
Данные форматника взяты из документации DELTAMACHINERY. Параметры центра DM-832PS — из карточки товара на ресурсе поставщика «Дельта-Техно».
Таблица 2. Ориентировочная производительность за смену (8 часов)
|
Сценарий раскроя |
Форматник (листов/смена) |
Раскроечный центр (листов/смена) |
|
Раскрой одиночного листа 2750×1830 мм на детали среднего размера |
40–80 |
120–180 |
|
Пакетный раскрой (3–5 листов в пакете) |
Недоступен |
300–500 |
|
Единичные заказы, частая переналадка |
15–30 |
60–100 |
Цифры ориентировочные, конкретные значения зависят от карты раскроя, плотности материала и организации рабочего места.
Когда пора переходить на пильный центр?
Несколько объективных признаков: объём раскроя превышает 100 листов в смену, доля брака по геометрии становится заметной на сборке, фонд оплаты труда операторов съедает рентабельность, а заказчики требуют стабильности размеров от партии к партии. Вложения в автоматизацию оправданы, когда потери от человеческого фактора сравнимы с амортизацией центра.
Список технических источников
1. ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
2. DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
[~DETAIL_TEXT] =>
Когда перед производственником встаёт задача организовать участок раскроя плитных материалов, ключевым становится выбор между классическим форматно-раскроечным станком (форматником) и раскроечным центром с ЧПУ. Оба типа оборудования решают задачу чистового раскроя, но построены на разных конструктивных принципах, что определяет их место в технологической цепочке мебельного или деревообрабатывающего предприятия. Разница — не в мощности или цене самих по себе, а в кинематике, логике управления и экономике обработки.
Кинематика и принцип резания
На форматнике заготовка перемещается относительно неподвижного пильного узла. Плита базируется на каретке, оператор вручную надвигает её на вращающиеся диски — сначала подрезной, затем основной. Скорость подачи контролируется человеком, качество реза сильно зависит от его квалификации. Прижим осуществляется только за счёт массы плиты и эксцентриковых фиксаторов на каретке.
В раскроечном центре с ЧПУ заготовка зафиксирована на рабочем столе прижимной балкой, а пильный суппорт перемещается вдоль неё по линейным направляющим. Толкатель с пневмозахватами подаёт лист под балку по программе. Скорость подачи, глубина пропила и карта раскроя управляются системой ЧПУ. Такая схема исключает ручное усилие и минимизирует влияние человеческого фактора на геометрию деталей. В англоязычной литературе этот принцип отражён в самом названии — beam saw (пила с прижимной балкой).
Производительность и пакетный раскрой
Форматник всегда пилит по одному листу. Скорость подачи — ручная, реальная производительность редко превышает 40–80 полноформатных листов за смену. Раскроечный центр способен резать пакетом — от 3 до 8 листов одновременно в зависимости от модели и мощности привода. Высота пакета у тяжёлых центров достигает 90–120 мм при мощности основной пилы 18–20 кВт. Скорость перемещения пильного суппорта — до 95 м/мин на рабочем ходу и до 120 м/мин на холостом. Это даёт 300–500 листов за смену при грамотно составленной карте раскроя.
Точность, повторяемость и человеческий фактор
Форматник при должной настройке и опытном операторе обеспечивает точность в пределах ±0,5 мм. Однако любая небрежность — удар плитой о каретку, неравномерная подача — сбивает настройки и даёт погрешность, которая «всплывает» уже на сборке. Раскроечный центр с сервоприводами толкателя и пильного суппорта даёт стабильную повторяемость ±0,15 мм от детали к детали без оглядки на усталость оператора. Именно эта воспроизводимость критична для конвейерной сборки и крупносерийных заказов.
Гибкость против автоматизации
У форматника есть неочевидное преимущество — возможность пиления под углом (наклон пильного узла до 45°), что востребовано при изготовлении фигурных фасадов, раскрое под ус. Центр с ЧПУ пилит строго под 90°, зато автоматически оптимизирует карту раскроя, ведёт учёт деталей, интегрируется со складскими программами и может работать с этикетками штрихкодирования. Если производство массовое и однотипное — центр вне конкуренции. Если же номенклатура разнообразна, а угловые резы — норма, форматник сохраняет позиции.
Таблица 1. Сравнение конструктивных и эксплуатационных параметров
|
Параметр |
Форматник (DM-3200H) |
Раскроечный центр (DM832PS) |
|
Кинематика |
Подвижная заготовка, стационарный пильный узел |
Стационарная заготовка, подвижный пильный суппорт |
|
Прижим заготовки |
Эксцентриковые фиксаторы на каретке |
Пневматическая прижимная балка |
|
Мощность основной пилы |
5,5 кВт |
15 кВт |
|
Диаметр основной пилы |
300 мм |
380 мм |
|
Максимальная высота пропила |
80 мм (один лист) |
90 мм (пакет до 5 листов) |
|
Скорость подачи |
Ручная |
До 60 м/мин (рабочий ход) |
|
Управление |
Ручное, по упорам с цифровой индикацией |
ЧПУ, Touch Screen |
|
Масса станка |
~950 кг |
5500 кг |
Данные форматника взяты из документации DELTAMACHINERY. Параметры центра DM-832PS — из карточки товара на ресурсе поставщика «Дельта-Техно».
Таблица 2. Ориентировочная производительность за смену (8 часов)
|
Сценарий раскроя |
Форматник (листов/смена) |
Раскроечный центр (листов/смена) |
|
Раскрой одиночного листа 2750×1830 мм на детали среднего размера |
40–80 |
120–180 |
|
Пакетный раскрой (3–5 листов в пакете) |
Недоступен |
300–500 |
|
Единичные заказы, частая переналадка |
15–30 |
60–100 |
Цифры ориентировочные, конкретные значения зависят от карты раскроя, плотности материала и организации рабочего места.
Когда пора переходить на пильный центр?
Несколько объективных признаков: объём раскроя превышает 100 листов в смену, доля брака по геометрии становится заметной на сборке, фонд оплаты труда операторов съедает рентабельность, а заказчики требуют стабильности размеров от партии к партии. Вложения в автоматизацию оправданы, когда потери от человеческого фактора сравнимы с амортизацией центра.
Список технических источников
1. ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://protect.gost.ru/document.aspx?control=7&id=158481
2. DELTAMACHINERY. Техническая документация на серию форматно-раскроечных станков DM. URL: https://deltamachinery.com/documents-library/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 28225 [TIMESTAMP_X] => 30.09.2026 11:15:12 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 716438 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/a4e/t8vqjz1c5gpvotjoerjy4alo80p00xp8 [FILE_NAME] => Formatno_raskroechnyy-stanok-i-raskroechnyy-tsentr-s-CHPU-_-v-chem-raznitsa-_1_.png [ORIGINAL_NAME] => Formatno_raskroechnyy-stanok-i-raskroechnyy-tsentr-s-CHPU-_-v-chem-raznitsa-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => e3aaavmlerwlr90ko8xh1mlowf3c6yb0 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/a4e/t8vqjz1c5gpvotjoerjy4alo80p00xp8/Formatno_raskroechnyy-stanok-i-raskroechnyy-tsentr-s-CHPU-_-v-chem-raznitsa-_1_.png [UNSAFE_SRC] => /upload/iblock/a4e/t8vqjz1c5gpvotjoerjy4alo80p00xp8/Formatno_raskroechnyy-stanok-i-raskroechnyy-tsentr-s-CHPU-_-v-chem-raznitsa-_1_.png [SAFE_SRC] => /upload/iblock/a4e/t8vqjz1c5gpvotjoerjy4alo80p00xp8/Formatno_raskroechnyy-stanok-i-raskroechnyy-tsentr-s-CHPU-_-v-chem-raznitsa-_1_.png [ALT] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? [TITLE] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? ) [~PREVIEW_PICTURE] => 28225 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => formatno-raskroechnyy-stanok-i-raskroechnyy-tsentr-s-chpu-v-chem-raznitsa [~CODE] => formatno-raskroechnyy-stanok-i-raskroechnyy-tsentr-s-chpu-v-chem-raznitsa [EXTERNAL_ID] => 8272 [~EXTERNAL_ID] => 8272 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8272&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8272&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 08:14:59 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? [SECTION_PAGE_TITLE] => Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница? ) )
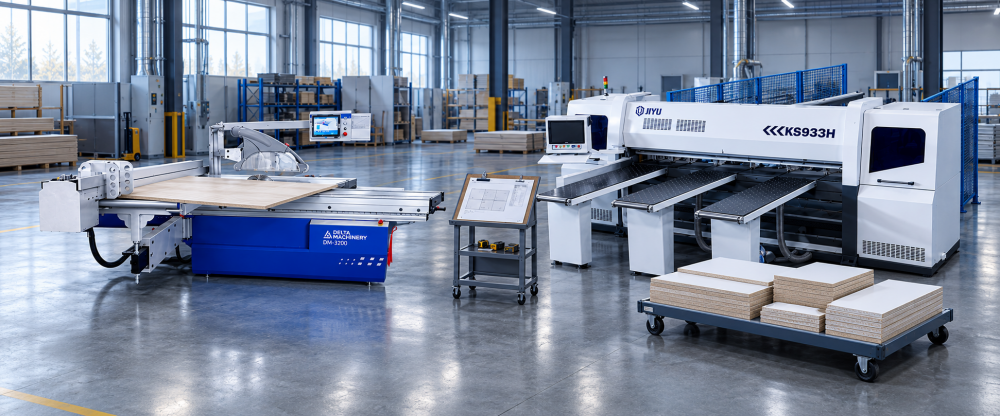
Форматно-раскроечные станки
Форматно-раскроечный станок и раскроечный центр с ЧПУ: в чем разница?
30.09.2026 11:15:12|
Периодичность |
Операция |
Что контролировать |
Инструмент / Материал |
|
Ежедневно (до 8 часов непрерывной работы) |
Очистка станка от опилок и пыли; проверка затяжки пильного диска; осмотр направляющих и упоров; проверка работы системы пылеудаления |
Наличие люфтов, посторонний шум при холостом ходе, целостность защитных кожухов |
Промышленный пылесос, безворсовая ветошь, динамометрический ключ |
|
Еженедельно |
Смазка направляющих каретки; очистка внутренних полостей от пыли; проверка настройки углов пиления; проверка состояния подрезного диска |
Плавность хода каретки, отсутствие заеданий, равномерность износа подрезной пилы |
Специализированная смазка (рекомендованная производителем), очиститель для удаления смол |
|
Ежемесячно |
Проверка и регулировка натяжения приводных ремней; смазка подшипниковых узлов; проверка точности настроек; диагностика электрооборудования |
Натяжение ремней (прогиб при нажатии), температура шпинделя (не более +50°C к температуре цеха), сопротивление изоляции |
Пирометр, мегаомметр, набор щупов, поверочная линейка |
|
Ежеквартально (или 480–720 часов наработки) |
Полная разборка и чистка пильного узла; замена изношенных направляющих накладок; проверка геометрии станка; замена фильтров |
Биение посадочного места шпинделя (не более 0,03 мм), параллельность каретки, соосность основной и подрезной пил |
Индикатор часового типа, магнитная стойка, поверочная плита, чистящие средства |
Контроль критических узлов: на что обратить внимание в первую очередь
Практика сервисного обслуживания показывает, что существует пять основных узлов, чаще всего выходящих из строя при отсутствии должного ухода:
- Направляющие каретки. Изнашиваются от постоянного трения и попадания пыли. Признаки проблемы: люфт каретки, неточность реза, заедание при движении. Производители премиум-сегмента, например Altendorf, предписывают очистку направляющих не реже одного раза в неделю — регулярная очистка продлевает срок службы станка и является обязательным условием для получения идеальных результатов реза. При загрязнении смолой направляющие очищаются уайт-спиритом с использованием губок Scotch Brite; применение стальной ваты или шлифовальной бумаги категорически запрещено, так как это необратимо повреждает направляющие.
- Шпиндельный узел. Биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм — это критически важно для качества реза и долговечности других компонентов. Если биение превышает допустимые значения, требуется замена шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50°C; для измерения рекомендуется использовать пирометр.
- Расклинивающий нож. Толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, нож должен располагаться симметрично инструменту — это требование ГОСТ 12.2.026.0-2015. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
- Приводные ремни. Растягиваются и рвутся при отсутствии контроля натяжения. Перетянутые ремни, особенно ремень привода основной пилы, вызывают нагрев шпиндельного узла. Лучшими считаются конструкции, где натяжение и ослабление ремней для переключения скорости осуществляются разными механизмами. Срок службы ремня — 6–18 месяцев в зависимости от интенсивности эксплуатации.
Таблица 2. Ресурс и периодичность замены расходных элементов
|
Элемент |
Периодичность замены (ориентировочная) |
Признаки износа |
Последствия игнорирования замены |
|
Основной пильный диск (твердосплавный) |
Каждые 2–6 месяцев (интенсивная работа); заточка каждые 40–60 часов реза |
Увеличение усилия подачи, сколы и подгорание кромки, вибрация при входе в материал |
Брак, перегрузка двигателя, разрушение напаек, выход из строя подшипников шпинделя |
|
Подрезной пильный диск |
Каждые 6–12 месяцев; заточка каждые 20–30 часов реза; толщина подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной |
Сколы на нижней поверхности ламинированных плит, неравномерность пропила |
Сколы на лицевой стороне заготовки, невозможность чистового раскроя |
|
Направляющие накладки |
Каждые 1–2 года активной эксплуатации |
Люфт каретки, неточность реза, заедание при движении |
Износ направляющих каретки (замена комплекта: 80–150 тыс. руб.), потеря точности |
|
Приводные ремни |
Каждые 6–18 месяцев |
Снижение мощности при нагрузке, проскальзывание, видимые трещины |
Остановка производства, перегрев шкивов, повреждение шпинделя |
|
Смазочные материалы |
Расход 0,5–1 кг в месяц; пополнение по мере выработки |
Сухой ход направляющих, скрип, заедание |
Ускоренный износ направляющих и подшипников, люфты, неточность реза |
Процедура настройки после обслуживания
После любого вмешательства, связанного с заменой оснастки или регулировкой узлов, требуется контрольная проверка точности. Начинать следует с пильного агрегата: основная пила устанавливается на шпиндель и фиксируется фланцем, после чего измеряется биение посадочного места — не более 0,03 мм. Далее настраивается соосность и параллельность подрезной пилы относительно основной: ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной. Контроль правильной настройки осуществляется методом пробного пиления.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении усилий. Только после этого станок допускается к эксплуатации.
Для предприятий, работающих в интенсивном режиме, компания «Дельта-Техно» рекомендует организовать систему планово-предупредительных ремонтов (ППР) с графиком, привязанным к моточасам. Это позволяет не ждать появления брака, а заблаговременно менять расходники и проводить регулировки, минимизируя время незапланированных простоев.
Список технических источников
1. ГОСТ 26583-85. Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов. URL: https://cn.gostinfo.ru/catalog/Details/?id=4118083
2. ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
3. Интервесп. Процедуры настройки и проверки форматно-раскроечных станков. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
[~DETAIL_TEXT] =>
Любой форматно-раскроечный станок — это высокоточный агрегат, в котором геометрия пропила завязана на десятки механических сочленений. Игнорирование регламента технического обслуживания (ТО) приводит не просто к внеплановому ремонту, а к систематическому браку, который на мебельном производстве стоит дороже любого сервисного контракта. Инженеры компании «Дельта-Техно» регулярно сталкиваюсь с ситуациями, когда владельцы раскроечных станков жалуются на точность, а проблема оказывается в полугодовом слое спрессованных опилок на направляющих каретки или забитых смолой термокомпенсаторах пильного диска. Ниже разберу состав ТО, периодичность и конкретные операции, опираясь на инженерные руководства и нормативную базу.
Почему ТО — это обязательная история, а не опция
Форматно-раскроечный станок работает в агрессивной среде: мелкодисперсная пыль, смоляные отложения, знакопеременные нагрузки на подшипниковые узлы и постоянные вибрации. Без регулярного обслуживания станок с плановым ресурсом 15–20 лет может потребовать замены направляющих каретки уже через 3–5 лет. Статистика сервисных организаций показывает: оборудование с соблюдением регламента ТО работает в 3–4 раза дольше до первого капитального ремонта, а затраты на внеплановые ремонты превышают стоимость планового обслуживания в 5–7 раз. Поэтому ТО — не бюрократическая формальность, а экономический расчёт для владельца производства.
Нормативная база: на что опираться при построении системы ТО
Порядок разработки и правила составления руководства по эксплуатации и ремонтной документации для деревообрабатывающего оборудования, включая форматно-раскроечные станки, регламентированы ГОСТ 26583-85 «Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов». Именно на этот стандарт опираются заводы-изготовители при подготовке эксплуатационной документации.
Все операции по обслуживанию должны выполняться с соблюдением требований безопасности к конструкции станка, установленных ГОСТ 12.2.026.0-2015 «Оборудование деревообрабатывающее. Требования безопасности к конструкции». Любое вмешательство в конструкцию без участия сертифицированных специалистов может привести к аннулированию гарантии, а также создать прямую угрозу безопасности оператора.
Таблица 1. Регламент технического обслуживания форматно-раскроечного станка
|
Периодичность |
Операция |
Что контролировать |
Инструмент / Материал |
|
Ежедневно (до 8 часов непрерывной работы) |
Очистка станка от опилок и пыли; проверка затяжки пильного диска; осмотр направляющих и упоров; проверка работы системы пылеудаления |
Наличие люфтов, посторонний шум при холостом ходе, целостность защитных кожухов |
Промышленный пылесос, безворсовая ветошь, динамометрический ключ |
|
Еженедельно |
Смазка направляющих каретки; очистка внутренних полостей от пыли; проверка настройки углов пиления; проверка состояния подрезного диска |
Плавность хода каретки, отсутствие заеданий, равномерность износа подрезной пилы |
Специализированная смазка (рекомендованная производителем), очиститель для удаления смол |
|
Ежемесячно |
Проверка и регулировка натяжения приводных ремней; смазка подшипниковых узлов; проверка точности настроек; диагностика электрооборудования |
Натяжение ремней (прогиб при нажатии), температура шпинделя (не более +50°C к температуре цеха), сопротивление изоляции |
Пирометр, мегаомметр, набор щупов, поверочная линейка |
|
Ежеквартально (или 480–720 часов наработки) |
Полная разборка и чистка пильного узла; замена изношенных направляющих накладок; проверка геометрии станка; замена фильтров |
Биение посадочного места шпинделя (не более 0,03 мм), параллельность каретки, соосность основной и подрезной пил |
Индикатор часового типа, магнитная стойка, поверочная плита, чистящие средства |
Контроль критических узлов: на что обратить внимание в первую очередь
Практика сервисного обслуживания показывает, что существует пять основных узлов, чаще всего выходящих из строя при отсутствии должного ухода:
- Направляющие каретки. Изнашиваются от постоянного трения и попадания пыли. Признаки проблемы: люфт каретки, неточность реза, заедание при движении. Производители премиум-сегмента, например Altendorf, предписывают очистку направляющих не реже одного раза в неделю — регулярная очистка продлевает срок службы станка и является обязательным условием для получения идеальных результатов реза. При загрязнении смолой направляющие очищаются уайт-спиритом с использованием губок Scotch Brite; применение стальной ваты или шлифовальной бумаги категорически запрещено, так как это необратимо повреждает направляющие.
- Шпиндельный узел. Биение посадочного места в радиальном и осевом направлениях не должно превышать 0,03 мм — это критически важно для качества реза и долговечности других компонентов. Если биение превышает допустимые значения, требуется замена шпинделя. Температура шпинделя в нормальных условиях работы не должна превышать температуру воздуха в цехе более чем на 50°C; для измерения рекомендуется использовать пирометр.
- Расклинивающий нож. Толщина расклинивающего ножа должна быть на 0,5 мм больше ширины зубьев пилы, нож должен располагаться симметрично инструменту — это требование ГОСТ 12.2.026.0-2015. Проверка проводится на остановленном станке с помощью щупов и поверочной линейки, приложенной к боковой поверхности ножа.
- Приводные ремни. Растягиваются и рвутся при отсутствии контроля натяжения. Перетянутые ремни, особенно ремень привода основной пилы, вызывают нагрев шпиндельного узла. Лучшими считаются конструкции, где натяжение и ослабление ремней для переключения скорости осуществляются разными механизмами. Срок службы ремня — 6–18 месяцев в зависимости от интенсивности эксплуатации.
Таблица 2. Ресурс и периодичность замены расходных элементов
|
Элемент |
Периодичность замены (ориентировочная) |
Признаки износа |
Последствия игнорирования замены |
|
Основной пильный диск (твердосплавный) |
Каждые 2–6 месяцев (интенсивная работа); заточка каждые 40–60 часов реза |
Увеличение усилия подачи, сколы и подгорание кромки, вибрация при входе в материал |
Брак, перегрузка двигателя, разрушение напаек, выход из строя подшипников шпинделя |
|
Подрезной пильный диск |
Каждые 6–12 месяцев; заточка каждые 20–30 часов реза; толщина подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной |
Сколы на нижней поверхности ламинированных плит, неравномерность пропила |
Сколы на лицевой стороне заготовки, невозможность чистового раскроя |
|
Направляющие накладки |
Каждые 1–2 года активной эксплуатации |
Люфт каретки, неточность реза, заедание при движении |
Износ направляющих каретки (замена комплекта: 80–150 тыс. руб.), потеря точности |
|
Приводные ремни |
Каждые 6–18 месяцев |
Снижение мощности при нагрузке, проскальзывание, видимые трещины |
Остановка производства, перегрев шкивов, повреждение шпинделя |
|
Смазочные материалы |
Расход 0,5–1 кг в месяц; пополнение по мере выработки |
Сухой ход направляющих, скрип, заедание |
Ускоренный износ направляющих и подшипников, люфты, неточность реза |
Процедура настройки после обслуживания
После любого вмешательства, связанного с заменой оснастки или регулировкой узлов, требуется контрольная проверка точности. Начинать следует с пильного агрегата: основная пила устанавливается на шпиндель и фиксируется фланцем, после чего измеряется биение посадочного места — не более 0,03 мм. Далее настраивается соосность и параллельность подрезной пилы относительно основной: ширина реза подрезной пилы должна быть на 0,1–0,2 мм больше ширины реза основной. Контроль правильной настройки осуществляется методом пробного пиления.
После завершения всех настроек шпиндельные узлы и приводы должны быть надёжно закреплены относительно корпуса пильного блока, чтобы избежать смещений при приложении усилий. Только после этого станок допускается к эксплуатации.
Для предприятий, работающих в интенсивном режиме, компания «Дельта-Техно» рекомендует организовать систему планово-предупредительных ремонтов (ППР) с графиком, привязанным к моточасам. Это позволяет не ждать появления брака, а заблаговременно менять расходники и проводить регулировки, минимизируя время незапланированных простоев.
Список технических источников
1. ГОСТ 26583-85. Система технического обслуживания и ремонта технологического оборудования машиностроительных предприятий. Металлорежущее, кузнечно-прессовое, литейное и деревообрабатывающее оборудование. Порядок разработки и правила составления руководства по эксплуатации и ремонтных документов. URL: https://cn.gostinfo.ru/catalog/Details/?id=4118083
2. ГОСТ 12.2.026.0-2015. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://protect.gost.ru/gost/details/d8c14fe7-69e6-431f-ada3-96b71c505795
3. Интервесп. Процедуры настройки и проверки форматно-раскроечных станков. URL: https://intervesp.ru/articles/protsedury-nastroyki-i-proverki-formatno-raskroechnykh-stankov/
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27789 [TIMESTAMP_X] => 14.09.2026 07:56:52 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 615315 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv [FILE_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ORIGINAL_NAME] => 06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => iddejkd83j6houdhh2td97oq6j1a108j [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [UNSAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [SAFE_SRC] => /upload/iblock/f46/gbkmkhwm6hkfr4ox205w2el1ei5bqsmv/06-_-Tekhnicheskoe-obsluzhivanie-formatno_raskroechnogo-stanka-_-grafik_-operatsii_-normativy.png [ALT] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы [TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы ) [~PREVIEW_PICTURE] => 27789 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-stanka-grafik-operatsii-normativy [~CODE] => tekhnicheskoe-obsluzhivanie-formatno-raskroechnogo-stanka-grafik-operatsii-normativy [EXTERNAL_ID] => 8271 [~EXTERNAL_ID] => 8271 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8271&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8271&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 07:56:52 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы [SECTION_PAGE_TITLE] => Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы ) )
Форматно-раскроечные станки
Техническое обслуживание форматно-раскроечного станка: график, операции, нормативы
14.09.2026 07:56:52|
Параметр |
DELTAMACHINERY DM-3200H |
JIYU KS-933 / KS-420HDXC |
WoodTec PS 45 PRO |
|
Диаметр основного диска, мм |
250–300 |
380–450 |
300–350 |
|
Посадочное отверстие основного диска, мм |
30 |
75 |
30 |
|
Диаметр подрезного диска, мм |
120 |
200 |
120 |
|
Посадочное отверстие подрезного диска, мм |
20 |
50 |
20 |
|
Мощность привода основной пилы, кВт |
5,5 |
15–18,5 |
5,5 |
|
Частота вращения основной пилы, об/мин |
4500 |
4100 |
4000–5000 |
|
Частота вращения подрезной пилы, об/мин |
8000 |
6200 |
7000–8000 |
|
Толщина пропила, мм |
3,2 |
3,8–4,2 |
3,2 |
|
Количество зубьев основного диска |
72–96 |
72–108 |
72–96 |
Раздел 2. Твёрдый сплав или алмаз: критерии выбора
На форматно-раскроечных станках применяются диски с напайками из твёрдого сплава либо с алмазными режущими кромками. Твердосплавные диски — основной инструмент для чистового раскроя ламинированных ДСП, МДФ и фанеры. Они обеспечивают чистый рез при правильной геометрии зуба и своевременной заточке. По данным портала Mebelshik.biz, ресурс твердосплавного диска между переточками при работе с ЛДСП составляет порядка 40–60 тыс. погонных метров реза (Mebelshik.biz: Пильные диски для форматно-раскроечных станков).
Алмазные диски выгодны при больших объёмах раскроя абразивных материалов — например, HPL-пластиков или плит с высоким содержанием клеевых смол. Они держат геометрию значительно дольше твердосплавных, но требуют специализированной заточки по всем граням. С учётом стоимости алмазного диска его применение оправдано, когда станок загружен не менее 6–8 часов в смену на однотипном материале. Если же номенклатура плит меняется часто, твердосплавные диски с разной геометрией зуба дают больше гибкости.
Отдельное внимание — термокомпенсационным прорезям и вальцовке корпуса диска. Качественный диск при нагреве не теряет плоскостности благодаря лазерным компенсаторам и медным заклёпкам, отводящим тепло от периферии к центру. Игнорирование этих конструктивных элементов ведёт к биениям, прожогам на материале и ускоренному износу шпиндельного узла.
Раздел 3. Практические рекомендации по эксплуатации и замене
- Контроль состояния: появление дыма, запаха гари, увеличение шероховатости кромки — признаки потери заточки. При визуальном осмотре через лупу на режущих кромках видны закругления вместо острой фаски.
- Своевременная заточка: работа тупым диском перегревает корпус пилы, снижая общий ресурс инструмента. Рекомендуется отдавать диск на профессиональную заточку до появления видимых дефектов реза.
- Замена по регламенту: перед установкой диск проверяется на отсутствие трещин, сколов зубьев и деформаций. Замена выполняется только при отключённом от сети станке. Диски должны соответствовать стандарту EN 847-1 — это прямое требование инструкций по эксплуатации форматно-раскроечных станков (Руководство по эксплуатации PMPS-3200 (раздел 6.1)).
- Хранение: диски хранятся в вертикальном положении в сухом помещении, исключающем контакт режущих кромок с металлическими поверхностями. Для алмазных дисков критично отсутствие ударных нагрузок при складировании.
- Дополнительные расходники: к ним относятся расклинивающие ножи, защитные ограждения, толкатели для узких заготовок, а также смазочные материалы для направляющих и шпиндельных опор. Их наличие и состояние напрямую влияют на безопасность и точность раскроя.
Таблица 2. Регламент замены и обслуживания расходных материалов
|
Операция |
Периодичность |
Критерий необходимости |
Примечание |
|
Заточка твердосплавного диска |
через 40–60 тыс. пог. м реза |
сколы на кромке, увеличение усилия подачи |
контролировать геометрию зуба после каждой заточки |
|
Замена твердосплавного диска |
после 10–15 переточек |
уменьшение диаметра ниже минимально допустимого |
ориентироваться на маркировку минимального диаметра на корпусе |
|
Заточка алмазного диска |
через 200–400 тыс. пог. м реза |
увеличение шероховатости, появление сколов |
только на специализированном оборудовании |
|
Замена подрезного диска |
через 8–12 переточек |
неполное подрезание нижней кромки |
проверять согласование с основным диском по ширине пропила |
|
Проверка расклинивающего ножа |
еженедельно |
износ, деформация, отклонение от оси |
толщина ножа должна быть меньше ширины пропила, но больше толщины корпуса диска |
|
Смазка шпиндельных опор |
согласно карте ТО станка |
по регламенту производителя |
использовать рекомендованные типы смазок |
Раздел 4. Организация поставок и ценовая доступность
Практика показывает: простой форматно-раскроечного станка из-за отсутствия расходных материалов обходится производству значительно дороже, чем небольшой складской запас дисков и комплектующих. Компания «Дельта-Техно» предлагает расходные материалы для всего спектра поставляемого оборудования — от DELTAMACHINERY и WoodTec до профессиональных центров JIYU.
Основные преимущества организации снабжения: отгрузка расходников на следующий рабочий день после оплаты, трек-номер для отслеживания, помощь в подборе перевозчика для крупных партий и доставка в удалённые регионы. При наличии офиса в городе клиента возможна отгрузка день-в-день. Прямые контракты с производителями позволяют удерживать стоимость дисков, заточного инструмента и сопутствующих материалов на уровне ниже среднерыночного без потери качества.
При заказе через «Дельта-Техно» технические специалисты подбирают расходные материалы строго под модель станка и тип обрабатываемых плит, исключая ошибки совместимости. Это особенно важно для центров с ЧПУ, где посадочные размеры и частотные характеристики дисков жёстко привязаны к параметрам привода.
Список технических источников
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. Раздел «Технические характеристики», стр. 1–2. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. Раздел «Характеристики». URL: https://jiyu-machinery.ru/upload/iblock/56e/ug6ji4oirbnaknidclt5j6h4vbuxb3y3/KP-JIYU-JIYU-KS933.pdf
Mebelshik.biz. Пильные диски по ЛДСП/ЛМДФ для форматно-раскроечных станков. Технический обзор. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnye-diski-po-ldsp-lmdf-dlya-formatno-raskroechnykh-stankov/
POWERMATIC. Форматно-раскроечный станок PMPS-3200: инструкция по эксплуатации. Раздел 6.1 «Замена пильного диска». URL: https://stanki-jet.ru/upload/iblock/5fa/5fa74af9b09ad10e8eb3391dc3640aca.pdf
[~DETAIL_TEXT] =>
Стабильность геометрии пропила, чистота кромки и ресурс самого станка напрямую зависят от качества и правильности подбора расходных материалов. Специалисты «Дельта-Техно» регулярно сталкиваются с ситуациями, когда даже дорогой станок не выдаёт паспортной точности просто потому, что на шпинделе стоит неподходящий или изношенный диск. Разберемся, какие именно расходники требуются для форматного раскроя, чем они отличаются, когда их пора менять и как организовать их поставку без ущерба для производственного цикла.
Раздел 1. Основные и подрезные пильные диски: технические особенности
Форматно-раскроечный станок работает парой пил: основная формирует пропил, а подрезная подрезает нижнюю кромку материала до того, как зубья основной пилы выходят из заготовки. Это предотвращает сколы на ламинированных покрытиях. Диски должны соответствовать ГОСТ Р 54490-2011 (ЕН 847-1:2005), который распространяется на дисковые пилы, оснащённые пластинами из сверхтвёрдых материалов, предназначенные для форматных станков, включая станки с ЧПУ ГОСТ Р 54490-2011.
Основной диск в зависимости от модели станка имеет диаметр от 250 до 450 мм. Для большинства станков DELTAMACHINERY, таких как DM-3200H, применяются диски диаметром 250–300 мм с посадочным отверстием 30 мм Руководство по эксплуатации DM-3200H. На профессиональных центрах JIYU KS-933 и KS-420HDXC применяются усиленные диски диаметром до 450 мм с посадочным отверстием 75 мм под мощность привода 15–18,5 кВт Технический паспорт JIYU KS-933.
Подрезной диск имеет диаметр от 80 до 200 мм. Для DM-3200H используется подрезная пила диаметром 120 мм с посадкой 20 мм, для JIYU — 200 мм с посадкой 50 мм. Частота вращения подрезного шпинделя на DELTAMACHINERY достигает 8000 об/мин, поэтому диск должен иметь запас по максимальным оборотам — этот параметр обязательно проверяется по маркировке на корпусе пилы.
Таблица 1. Сравнение параметров расходных материалов для разных серий оборудования
|
Параметр |
DELTAMACHINERY DM-3200H |
JIYU KS-933 / KS-420HDXC |
WoodTec PS 45 PRO |
|
Диаметр основного диска, мм |
250–300 |
380–450 |
300–350 |
|
Посадочное отверстие основного диска, мм |
30 |
75 |
30 |
|
Диаметр подрезного диска, мм |
120 |
200 |
120 |
|
Посадочное отверстие подрезного диска, мм |
20 |
50 |
20 |
|
Мощность привода основной пилы, кВт |
5,5 |
15–18,5 |
5,5 |
|
Частота вращения основной пилы, об/мин |
4500 |
4100 |
4000–5000 |
|
Частота вращения подрезной пилы, об/мин |
8000 |
6200 |
7000–8000 |
|
Толщина пропила, мм |
3,2 |
3,8–4,2 |
3,2 |
|
Количество зубьев основного диска |
72–96 |
72–108 |
72–96 |
Раздел 2. Твёрдый сплав или алмаз: критерии выбора
На форматно-раскроечных станках применяются диски с напайками из твёрдого сплава либо с алмазными режущими кромками. Твердосплавные диски — основной инструмент для чистового раскроя ламинированных ДСП, МДФ и фанеры. Они обеспечивают чистый рез при правильной геометрии зуба и своевременной заточке. По данным портала Mebelshik.biz, ресурс твердосплавного диска между переточками при работе с ЛДСП составляет порядка 40–60 тыс. погонных метров реза (Mebelshik.biz: Пильные диски для форматно-раскроечных станков).
Алмазные диски выгодны при больших объёмах раскроя абразивных материалов — например, HPL-пластиков или плит с высоким содержанием клеевых смол. Они держат геометрию значительно дольше твердосплавных, но требуют специализированной заточки по всем граням. С учётом стоимости алмазного диска его применение оправдано, когда станок загружен не менее 6–8 часов в смену на однотипном материале. Если же номенклатура плит меняется часто, твердосплавные диски с разной геометрией зуба дают больше гибкости.
Отдельное внимание — термокомпенсационным прорезям и вальцовке корпуса диска. Качественный диск при нагреве не теряет плоскостности благодаря лазерным компенсаторам и медным заклёпкам, отводящим тепло от периферии к центру. Игнорирование этих конструктивных элементов ведёт к биениям, прожогам на материале и ускоренному износу шпиндельного узла.
Раздел 3. Практические рекомендации по эксплуатации и замене
- Контроль состояния: появление дыма, запаха гари, увеличение шероховатости кромки — признаки потери заточки. При визуальном осмотре через лупу на режущих кромках видны закругления вместо острой фаски.
- Своевременная заточка: работа тупым диском перегревает корпус пилы, снижая общий ресурс инструмента. Рекомендуется отдавать диск на профессиональную заточку до появления видимых дефектов реза.
- Замена по регламенту: перед установкой диск проверяется на отсутствие трещин, сколов зубьев и деформаций. Замена выполняется только при отключённом от сети станке. Диски должны соответствовать стандарту EN 847-1 — это прямое требование инструкций по эксплуатации форматно-раскроечных станков (Руководство по эксплуатации PMPS-3200 (раздел 6.1)).
- Хранение: диски хранятся в вертикальном положении в сухом помещении, исключающем контакт режущих кромок с металлическими поверхностями. Для алмазных дисков критично отсутствие ударных нагрузок при складировании.
- Дополнительные расходники: к ним относятся расклинивающие ножи, защитные ограждения, толкатели для узких заготовок, а также смазочные материалы для направляющих и шпиндельных опор. Их наличие и состояние напрямую влияют на безопасность и точность раскроя.
Таблица 2. Регламент замены и обслуживания расходных материалов
|
Операция |
Периодичность |
Критерий необходимости |
Примечание |
|
Заточка твердосплавного диска |
через 40–60 тыс. пог. м реза |
сколы на кромке, увеличение усилия подачи |
контролировать геометрию зуба после каждой заточки |
|
Замена твердосплавного диска |
после 10–15 переточек |
уменьшение диаметра ниже минимально допустимого |
ориентироваться на маркировку минимального диаметра на корпусе |
|
Заточка алмазного диска |
через 200–400 тыс. пог. м реза |
увеличение шероховатости, появление сколов |
только на специализированном оборудовании |
|
Замена подрезного диска |
через 8–12 переточек |
неполное подрезание нижней кромки |
проверять согласование с основным диском по ширине пропила |
|
Проверка расклинивающего ножа |
еженедельно |
износ, деформация, отклонение от оси |
толщина ножа должна быть меньше ширины пропила, но больше толщины корпуса диска |
|
Смазка шпиндельных опор |
согласно карте ТО станка |
по регламенту производителя |
использовать рекомендованные типы смазок |
Раздел 4. Организация поставок и ценовая доступность
Практика показывает: простой форматно-раскроечного станка из-за отсутствия расходных материалов обходится производству значительно дороже, чем небольшой складской запас дисков и комплектующих. Компания «Дельта-Техно» предлагает расходные материалы для всего спектра поставляемого оборудования — от DELTAMACHINERY и WoodTec до профессиональных центров JIYU.
Основные преимущества организации снабжения: отгрузка расходников на следующий рабочий день после оплаты, трек-номер для отслеживания, помощь в подборе перевозчика для крупных партий и доставка в удалённые регионы. При наличии офиса в городе клиента возможна отгрузка день-в-день. Прямые контракты с производителями позволяют удерживать стоимость дисков, заточного инструмента и сопутствующих материалов на уровне ниже среднерыночного без потери качества.
При заказе через «Дельта-Техно» технические специалисты подбирают расходные материалы строго под модель станка и тип обрабатываемых плит, исключая ошибки совместимости. Это особенно важно для центров с ЧПУ, где посадочные размеры и частотные характеристики дисков жёстко привязаны к параметрам привода.
Список технических источников
DELTAMACHINERY. Форматно-раскроечный станок DM-3200H: руководство по эксплуатации. Раздел «Технические характеристики», стр. 1–2. URL: https://delta-tehno.ru/upload/iblock/e95/0sslxcq1g7bzopsphvhbkcd8he3s4238/DM_3200H.pdf
JIYU. Форматно-раскроечный центр с ЧПУ KS-933: технический паспорт. Раздел «Характеристики». URL: https://jiyu-machinery.ru/upload/iblock/56e/ug6ji4oirbnaknidclt5j6h4vbuxb3y3/KP-JIYU-JIYU-KS933.pdf
Mebelshik.biz. Пильные диски по ЛДСП/ЛМДФ для форматно-раскроечных станков. Технический обзор. URL: https://mebelshik.biz/articles/oborudovanie-i-derevoobrabotka/pilnye-diski-po-ldsp-lmdf-dlya-formatno-raskroechnykh-stankov/
POWERMATIC. Форматно-раскроечный станок PMPS-3200: инструкция по эксплуатации. Раздел 6.1 «Замена пильного диска». URL: https://stanki-jet.ru/upload/iblock/5fa/5fa74af9b09ad10e8eb3391dc3640aca.pdf
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 27787 [TIMESTAMP_X] => 14.09.2026 07:49:11 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 648669 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2 [FILE_NAME] => 02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [ORIGINAL_NAME] => 02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 3djulfs4q0pcup1f8100dkqjzl6d1rd1 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [UNSAFE_SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [SAFE_SRC] => /upload/iblock/14f/m7c429rmtl5sb1nq4s8lapn4bufevnn2/02-_-Raskhodnye-materialy-dlya-formatno_raskroechnogo-stanka-_-polnyy-gid-po-vyboru-i-pokupke-_2_-_1_.png [ALT] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке [TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке ) [~PREVIEW_PICTURE] => 27787 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => raskhodnye-materialy-dlya-formatno-raskroechnogo-stanka-polnyy-gid-po-vyboru-i-pokupke [~CODE] => raskhodnye-materialy-dlya-formatno-raskroechnogo-stanka-polnyy-gid-po-vyboru-i-pokupke [EXTERNAL_ID] => 8270 [~EXTERNAL_ID] => 8270 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8270&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8270&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 14.09.2026 07:41:54 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке [SECTION_PAGE_TITLE] => Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке ) )

Форматно-раскроечные станки
Расходные материалы для форматно-раскроечного станка: полный гид по выбору и покупке
14.09.2026 07:49:11|
Опасный фактор |
Источник |
Средство защиты |
Нормативный документ |
|---|---|---|---|
|
Вращающийся пильный диск |
открытая зона резания |
защитный кожух, расклинивающий нож, блокировка пуска |
ГОСТ 12.2.026.0-93 |
|
Обратный выброс заготовки |
заклинивание диска |
расклинивающий нож, правильная подача, толкатель для узких деталей |
ТОИ Р-15-039-97, ГОСТ 12.2.026.0-93 |
|
Древесная пыль (ПДК 6 мг/м³) |
процесс пиления |
аспирация, общеобменная вентиляция, респиратор FFP2 |
ГОСТ 12.1.005-88, СП 60.13330.2020 |
|
Повышенный уровень шума (85–95 дБА) |
двигатель, пильный диск, каретка |
противошумные наушники, виброизолирующие опоры станка |
ГОСТ 12.4.021-75, ГОСТ 12.1.003-83 |
|
Поражение электрическим током |
нарушение изоляции, отсутствие заземления |
заземление (R ≤ 4 Ом), УЗО, изоляция кабелей |
ПУЭ-7, ГОСТ 12.2.026.0-93 |
Правила безопасности перед началом работы
До включения станка оператор обязан осмотреть рабочее место: убрать посторонние предметы, проверить наличие и исправность защитных ограждений (кожух пилы, ограждение ремённой передачи), убедиться в целостности расклинивающего ножа и его правильной установке относительно диска. Проверяется натяжение пильных дисков и надёжность их крепления — любое биение или посторонний звук при проворачивании вручную является сигналом к остановке. На станках DELTAMACHINERY DM-832PS с независимым подъёмом пил также контролируется работа блокировок подъёма/опускания.
Проверка работы тормозных устройств и аварийного останова обязательна. При нажатии на кнопку «Стоп» пильный диск должен полностью остановиться за время, указанное в паспорте станка (обычно не более 10 секунд). Аспирационная система должна быть включена до начала работы и выключена не ранее чем через 2 минуты после остановки станка. Не допускается работа при отключённой или забитой аспирации: пыль не только ухудшает видимость, но и создаёт взрывоопасную концентрацию.
Замена пильных дисков и настройка
Замена диска — операция повышенной опасности, при которой происходит наибольшее число травм кистей рук. Перед заменой необходимо полностью обесточить станок (отключить вводной автомат), заблокировать пусковое устройство и вывесить табличку «Не включать — работают люди». Откручивание фланца производится специальным ключом, входящим в комплект станка, без применения рычагов-удлинителей. При установке нового диска контролируется направление вращения (должно совпадать со стрелкой на корпусе) и момент затяжки, рекомендованный производителем.
Для форматных центров JIYU KS-933, использующих диски диаметром до 450 мм, критически важна балансировка. Инженеры «Дельта-Техно» применяют диски DELTA TOOLS, прошедшие динамическую балансировку, что снижает вибрацию и нагрузку на подшипники шпинделя. После установки диска выполняется пробный пуск на холостом ходу в течение 1–2 минут, оператор при этом находится сбоку от плоскости вращения диска. Любая вибрация, не исчезающая после остановки и повторного пуска, требует немедленного снятия диска и проверки посадочного места.
Безопасные приёмы работы
При подаче заготовки оператор находится сбоку от линии реза, руки располагает на безопасном расстоянии от диска (не ближе 150 мм). Для узких деталей (менее 120 мм) обязательно применение толкателя — деревянного бруска с вырезом, удерживающего заготовку на безопасном расстоянии от пилы. При продольном раскрое длинномерных заготовок обязательно использование заднего упора и прижимного ролика.
Запрещается: работать без защитного кожуха и расклинивающего ножа, тормозить диск рукой или посторонним предметом, удалять обрезки из зоны резания до полной остановки диска, оставлять работающий станок без присмотра, а также отвлекаться на посторонние разговоры. При использовании подрезной пилы на станках DELTAMACHINERY DM-3200H или центрах JIYU KS-933 необходимо контролировать, чтобы подрезной диск был настроен строго по ширине основного диска — расхождение приводит к ступеньке на кромке и провоцирует выброс.
Таблица 2. Обязательные проверки перед началом смены
|
Объект проверки |
Что проверяется |
Допустимое состояние |
Действия при несоответствии |
|---|---|---|---|
|
Защитный кожух пилы |
целостность, крепление, блокировка |
кожух полностью закрывает диск, блокировка срабатывает при открытии |
не включать станок, устранить неисправность |
|
Расклинивающий нож |
толщина, положение относительно диска |
толщина ножа = ширина зубьев + 0,5 мм, нож симметричен диску |
заменить или отрегулировать |
|
Пильные диски DELTA TOOLS |
наличие сколов, трещин, затупление |
поверхность чистая, зубья острые, нет следов перегрева |
заменить или отдать на заточку |
|
Аспирационная система |
разрежение в патрубке, целостность рукавов |
скорость воздуха ≥ 20 м/с, рукава без свищей |
прочистить фильтры, заменить рукава |
|
Заземление |
сопротивление контура |
≤ 4 Ом |
восстановить заземление, не включать станок |
|
Кнопка аварийного останова |
срабатывание при нажатии |
диск останавливается, пуск невозможен без возврата кнопки |
ремонт электрической цепи |
Действия при аварийных ситуациях
При возникновении вибрации, постороннего шума или дыма оператор обязан немедленно нажать кнопку аварийного останова и обесточить станок. Повторный пуск разрешается только после выяснения и устранения причины. При заклинивании диска категорически запрещается извлекать заготовку до полной остановки вращения — диск должен быть остановлен выключением вводного автомата.
При возгорании пыли в аспирационной системе оператор выключает вентилятор, перекрывает задвижки на воздуховодах и применяет порошковый или углекислотный огнетушитель. Вода для тушения древесной пыли неэффективна и может привести к взрывному выбросу. В случае травмы оказывается первая помощь (остановка кровотечения, наложение стерильной повязки, иммобилизация), одновременно вызывается скорая помощь по телефону 103. Место происшествия сохраняется в неприкосновенности до расследования комиссией.
Список технических источников
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
[~DETAIL_TEXT] =>
Форматно-раскроечный станок — оборудование с открытой зоной резания, вращающимися дисками и подвижной кареткой. Ежегодно именно на форматниках фиксируется до четверти всех несчастных случаев в мебельных цехах. Инженеры «Дельта-Техно», эксплуатирующие DELTAMACHINERY, JIYU и WoodTec на тестовых участках, знают: большинство травм предотвратимы, если персонал обучен и соблюдает элементарный регламент. В этом материале разбираем ключевые нормы безопасности, опираясь на действующие стандарты и типовые инструкции.
Нормативная база: на что опираться
Основополагающим документом, регламентирующим требования к конструкции деревообрабатывающих станков, включая форматно-раскроечные, является ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93. Стандарт устанавливает обязательное наличие защитных ограждений пильных дисков, расклинивающего ножа, блокировок, исключающих пуск при открытых кожухах, и аварийного останова. Требования к организации труда изложены в ГОСТ 12.3.042-88 «Производство деревообрабатывающее. Общие требования безопасности» ГОСТ 12.3.042-88, а к средствам индивидуальной защиты — в ГОСТ 12.4.011-89 ГОСТ 12.4.011-89. При разработке внутренней инструкции предприятия также руководствуются типовыми инструкциями по охране труда для станочников (ТОИ Р-15-039-97) и межотраслевыми правилами ПОТ Р М-003-97.
Опасные факторы: что угрожает оператору
При работе на форматнике оператор подвергается воздействию нескольких групп опасностей. Механические — контакт с вращающимися пильными дисками, обратный выброс заготовки, разлёт обрезков и сучков. Физические — повышенный уровень шума (до 95 дБА на холостом ходу), древесная пыль с концентрацией выше ПДК 6 мг/м³. Электрические — поражение током при неисправном заземлении или пробое изоляции. Согласно статистике, наиболее тяжёлые травмы вызывает обратный выброс заготовки — когда незафиксированная деталь резко отбрасывается пильным диском в сторону оператора со скоростью до 15 м/с.
В зоне резания обязательно должен находиться расклинивающий нож, толщина которого, согласно ГОСТ 12.2.026.0-93, должна быть на 0,5 мм больше ширины зубьев пилы. Нож предотвращает заклинивание диска в пропиле и снижает риск обратного выброса. Отсутствие или неправильная установка ножа — одна из самых частых причин травм, которую инженеры «Дельта-Техно» выявляют при аудите цехов.
Требования к персоналу
К самостоятельной работе на форматно-раскроечном станке допускаются лица не моложе 18 лет, прошедшие медицинский осмотр, вводный и первичный инструктаж на рабочем месте, а также стажировку в течение 2–14 смен под наблюдением наставника. Оператор должен знать устройство станка, назначение всех органов управления, требования безопасности при замене пильных дисков и правила пользования СИЗ. Повторный инструктаж проводится не реже одного раза в 3 месяца, а проверка знаний — ежегодно.
Работник обязан немедленно извещать руководителя о любой неисправности станка, защитных устройств или средств индивидуальной защиты. Запрещается работать на неисправном оборудовании, а также при отключённых или заблокированных защитных системах. Инженеры «Дельта-Техно» при проведении пусконаладочных работ на DELTAMACHINERY DM-832PS и JIYU KS-933 всегда проверяют целостность блокировок и корректность срабатывания кнопок аварийного останова — это обязательный пункт перед запуском.
Средства индивидуальной защиты
Минимальный комплект СИЗ оператора включает: костюм хлопчатобумажный с пылеотталкивающей пропиткой, защитные очки с прозрачным поликарбонатным стеклом (от механических частиц), противошумные вкладыши или наушники при уровне шума выше 80 дБА, а также спецобувь с металлическим подноском. При работе с материалами, выделяющими формальдегид, дополнительно применяют респиратор с противоаэрозольным фильтром FFP2. Запрещается работать в перчатках вблизи вращающихся частей — рукавица, попавшая в зону резания, затягивает кисть, что приводит к тяжёлым травмам.
Таблица 1. Опасные факторы и меры защиты
|
Опасный фактор |
Источник |
Средство защиты |
Нормативный документ |
|---|---|---|---|
|
Вращающийся пильный диск |
открытая зона резания |
защитный кожух, расклинивающий нож, блокировка пуска |
ГОСТ 12.2.026.0-93 |
|
Обратный выброс заготовки |
заклинивание диска |
расклинивающий нож, правильная подача, толкатель для узких деталей |
ТОИ Р-15-039-97, ГОСТ 12.2.026.0-93 |
|
Древесная пыль (ПДК 6 мг/м³) |
процесс пиления |
аспирация, общеобменная вентиляция, респиратор FFP2 |
ГОСТ 12.1.005-88, СП 60.13330.2020 |
|
Повышенный уровень шума (85–95 дБА) |
двигатель, пильный диск, каретка |
противошумные наушники, виброизолирующие опоры станка |
ГОСТ 12.4.021-75, ГОСТ 12.1.003-83 |
|
Поражение электрическим током |
нарушение изоляции, отсутствие заземления |
заземление (R ≤ 4 Ом), УЗО, изоляция кабелей |
ПУЭ-7, ГОСТ 12.2.026.0-93 |
Правила безопасности перед началом работы
До включения станка оператор обязан осмотреть рабочее место: убрать посторонние предметы, проверить наличие и исправность защитных ограждений (кожух пилы, ограждение ремённой передачи), убедиться в целостности расклинивающего ножа и его правильной установке относительно диска. Проверяется натяжение пильных дисков и надёжность их крепления — любое биение или посторонний звук при проворачивании вручную является сигналом к остановке. На станках DELTAMACHINERY DM-832PS с независимым подъёмом пил также контролируется работа блокировок подъёма/опускания.
Проверка работы тормозных устройств и аварийного останова обязательна. При нажатии на кнопку «Стоп» пильный диск должен полностью остановиться за время, указанное в паспорте станка (обычно не более 10 секунд). Аспирационная система должна быть включена до начала работы и выключена не ранее чем через 2 минуты после остановки станка. Не допускается работа при отключённой или забитой аспирации: пыль не только ухудшает видимость, но и создаёт взрывоопасную концентрацию.
Замена пильных дисков и настройка
Замена диска — операция повышенной опасности, при которой происходит наибольшее число травм кистей рук. Перед заменой необходимо полностью обесточить станок (отключить вводной автомат), заблокировать пусковое устройство и вывесить табличку «Не включать — работают люди». Откручивание фланца производится специальным ключом, входящим в комплект станка, без применения рычагов-удлинителей. При установке нового диска контролируется направление вращения (должно совпадать со стрелкой на корпусе) и момент затяжки, рекомендованный производителем.
Для форматных центров JIYU KS-933, использующих диски диаметром до 450 мм, критически важна балансировка. Инженеры «Дельта-Техно» применяют диски DELTA TOOLS, прошедшие динамическую балансировку, что снижает вибрацию и нагрузку на подшипники шпинделя. После установки диска выполняется пробный пуск на холостом ходу в течение 1–2 минут, оператор при этом находится сбоку от плоскости вращения диска. Любая вибрация, не исчезающая после остановки и повторного пуска, требует немедленного снятия диска и проверки посадочного места.
Безопасные приёмы работы
При подаче заготовки оператор находится сбоку от линии реза, руки располагает на безопасном расстоянии от диска (не ближе 150 мм). Для узких деталей (менее 120 мм) обязательно применение толкателя — деревянного бруска с вырезом, удерживающего заготовку на безопасном расстоянии от пилы. При продольном раскрое длинномерных заготовок обязательно использование заднего упора и прижимного ролика.
Запрещается: работать без защитного кожуха и расклинивающего ножа, тормозить диск рукой или посторонним предметом, удалять обрезки из зоны резания до полной остановки диска, оставлять работающий станок без присмотра, а также отвлекаться на посторонние разговоры. При использовании подрезной пилы на станках DELTAMACHINERY DM-3200H или центрах JIYU KS-933 необходимо контролировать, чтобы подрезной диск был настроен строго по ширине основного диска — расхождение приводит к ступеньке на кромке и провоцирует выброс.
Таблица 2. Обязательные проверки перед началом смены
|
Объект проверки |
Что проверяется |
Допустимое состояние |
Действия при несоответствии |
|---|---|---|---|
|
Защитный кожух пилы |
целостность, крепление, блокировка |
кожух полностью закрывает диск, блокировка срабатывает при открытии |
не включать станок, устранить неисправность |
|
Расклинивающий нож |
толщина, положение относительно диска |
толщина ножа = ширина зубьев + 0,5 мм, нож симметричен диску |
заменить или отрегулировать |
|
Пильные диски DELTA TOOLS |
наличие сколов, трещин, затупление |
поверхность чистая, зубья острые, нет следов перегрева |
заменить или отдать на заточку |
|
Аспирационная система |
разрежение в патрубке, целостность рукавов |
скорость воздуха ≥ 20 м/с, рукава без свищей |
прочистить фильтры, заменить рукава |
|
Заземление |
сопротивление контура |
≤ 4 Ом |
восстановить заземление, не включать станок |
|
Кнопка аварийного останова |
срабатывание при нажатии |
диск останавливается, пуск невозможен без возврата кнопки |
ремонт электрической цепи |
Действия при аварийных ситуациях
При возникновении вибрации, постороннего шума или дыма оператор обязан немедленно нажать кнопку аварийного останова и обесточить станок. Повторный пуск разрешается только после выяснения и устранения причины. При заклинивании диска категорически запрещается извлекать заготовку до полной остановки вращения — диск должен быть остановлен выключением вводного автомата.
При возгорании пыли в аспирационной системе оператор выключает вентилятор, перекрывает задвижки на воздуховодах и применяет порошковый или углекислотный огнетушитель. Вода для тушения древесной пыли неэффективна и может привести к взрывному выбросу. В случае травмы оказывается первая помощь (остановка кровотечения, наложение стерильной повязки, иммобилизация), одновременно вызывается скорая помощь по телефону 103. Место происшествия сохраняется в неприкосновенности до расследования комиссией.
Список технических источников
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 28227 [TIMESTAMP_X] => 30.09.2026 11:15:34 [MODULE_ID] => iblock [HEIGHT] => 416 [WIDTH] => 1000 [FILE_SIZE] => 616240 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/196/7f1jwien6ym0m4bos8p6u2y0ob8c8wfy [FILE_NAME] => Instruktsiya-po-okhrane-truda-pri-rabote-na-formatno_raskroechnom-stanke-_-klyuchevye-pravila-bezopasnosti-_1_.png [ORIGINAL_NAME] => Instruktsiya-po-okhrane-truda-pri-rabote-na-formatno_raskroechnom-stanke-_-klyuchevye-pravila-bezopasnosti-_1_.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => ys5lrs66xrme0u96e0w6pn9tenijc424 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/196/7f1jwien6ym0m4bos8p6u2y0ob8c8wfy/Instruktsiya-po-okhrane-truda-pri-rabote-na-formatno_raskroechnom-stanke-_-klyuchevye-pravila-bezopasnosti-_1_.png [UNSAFE_SRC] => /upload/iblock/196/7f1jwien6ym0m4bos8p6u2y0ob8c8wfy/Instruktsiya-po-okhrane-truda-pri-rabote-na-formatno_raskroechnom-stanke-_-klyuchevye-pravila-bezopasnosti-_1_.png [SAFE_SRC] => /upload/iblock/196/7f1jwien6ym0m4bos8p6u2y0ob8c8wfy/Instruktsiya-po-okhrane-truda-pri-rabote-na-formatno_raskroechnom-stanke-_-klyuchevye-pravila-bezopasnosti-_1_.png [ALT] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности [TITLE] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности ) [~PREVIEW_PICTURE] => 28227 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => instruktsiya-po-okhrane-truda-pri-rabote-na-formatno-raskroechnom-stanke-klyuchevye-pravila-bezopasn [~CODE] => instruktsiya-po-okhrane-truda-pri-rabote-na-formatno-raskroechnom-stanke-klyuchevye-pravila-bezopasn [EXTERNAL_ID] => 8256 [~EXTERNAL_ID] => 8256 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8256&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8256&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:45:44 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности [SECTION_PAGE_TITLE] => Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности ) )
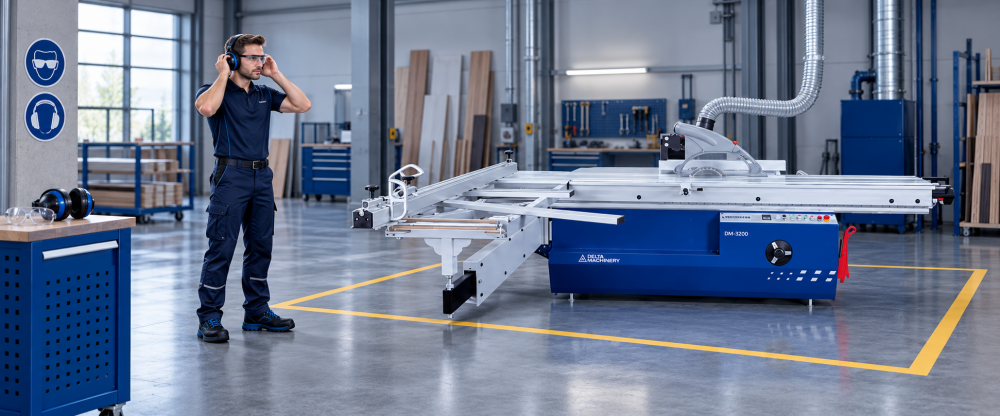
Форматно-раскроечные станки
Инструкция по охране труда при работе на форматно-раскроечном станке: ключевые правила безопасности
30.09.2026 11:15:34|
Неисправность |
Вероятная причина |
Метод предотвращения |
Периодичность контроля |
|---|---|---|---|
|
Сколы на нижней кромке |
разрегулировка подрезной пилы, затупление |
контроль пробным пилением, своевременная заточка дисков DELTA TOOLS |
еженедельно |
|
Вибрация, шум шпинделя |
износ подшипников, дисбаланс диска, перетянутый ремень |
вибродиагностика, проверка биения (≤0,03 мм), балансировка диска |
раз в полгода |
|
Перегрев шпинделя (>+50 °C к t цеха) |
недостаток или избыток смазки, разрушение сепаратора |
контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«Банан» (дугообразный рез) |
износ направляющих каретки, неправильная регулировка |
проверка геометрии упоров, контрольный рез с переворотом |
при появлении дефекта |
|
Люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка, контроль преднатяга роликов |
еженедельно (чистка), раз в полгода (контроль) |
|
Прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль режимов |
ежедневно |
Роль оснастки и аспирации в профилактике неисправностей
Значительная часть отказов связана не с конструкцией станка, а с оснасткой и условиями работы. Пильные диски DELTA TOOLS с корпусом из высококачественной стали и выполненной лазером резкой имеют минимальный дисбаланс, что снижает нагрузку на подшипники шпинделя. Для форматно-раскроечных центров JIYU KS-933, работающих на скоростях до 4100 об/мин, допустимый остаточный дисбаланс диска составляет не более 2,5 г·мм/кг. Превышение этого порога гарантированно вызывает вибрацию и преждевременный износ подшипников.
Абразивные материалы DELTA ABRASIVE, используемые для финишной шлифовки кромок, также влияют на ресурс станка косвенно. При шлифовке образуется мелкодисперсная пыль, которая без эффективной аспирации проникает в уплотнения шпинделя. У станков DELTAMACHINERY, подключённых к правильно спроектированной аспирационной сети, межсервисные интервалы увеличиваются на 25–30 % по сравнению с машинами, работающими без обеспыливания.
Таблица 2. Влияние условий эксплуатации на межсервисный интервал
|
Условие |
Средний межсервисный интервал |
При правильной организации |
Экономия на ремонте (в год, средний цех) |
|---|---|---|---|
|
Работа без аспирации |
замена подшипников через 1,5–2 года |
каждые 3–4 года |
80 000 – 150 000 руб. |
|
Использование небалансированных дисков |
замена шпинделя через 2–3 года |
6–8 лет |
200 000 – 400 000 руб. |
|
Отсутствие регулярной смазки направляющих |
замена роликов через 1 год |
каждые 3 года |
20 000 – 40 000 руб. |
|
Игнорирование чистки электрических шкафов |
выход из строя контактора через 1 год |
5–7 лет |
5 000 – 15 000 руб. |
Профилактический осмотр: что проверять самостоятельно, а что доверить сервисной службе
Оператор или мастер цеха может выполнять ежедневные и еженедельные операции: очистку, визуальный осмотр дисков, проверку натяжения ремней (прогиб 10–15 мм при усилии 10 кг считается нормой для клинового ремня), контроль уровня смазки и температуры шпинделя. Квартальные проверки геометрии упоров и углов распила требуют использования поверочного инструмента и квалификации наладчика.
Замену подшипников шпинделя, капитальную настройку каретки и диагностику сервоприводов следует доверять сервисным инженерам. Неправильная затяжка фланца при замене подшипника или нарушение посадки может вывести шпиндель из строя через несколько смен. Система технического обслуживания и ремонта должна соответствовать терминологии и регламентам, установленным ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения» ГОСТ 18322-2016.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
[~DETAIL_TEXT] =>
Семь из десяти выездов сервисной службы к форматно-раскроечному станку заканчиваются одним и тем же вердиктом: нарушен регламент обслуживания. Инженеры «Дельта-Техно», работающие с парком DELTAMACHINERY, JIYU и WoodTec, видят, что одна и та же модель при грамотной эксплуатации служит десятилетие без капитального ремонта, а при формальном отношении к ТО — требует замены шпинделя уже через два года. В этом материале мы собрали наиболее частые отказы, их причины и способы предотвращения, которые не требуют глубокой квалификации, но дают ощутимый экономический эффект.
Направляющие каретки: износ, люфты и потеря точности
Каретка форматника — узел, который принимает на себя циклические нагрузки в каждом рабочем цикле. На станках с роликовой кареткой, таких как DELTAMACHINERY DM-3200H, основная проблема — износ роликов и образование лунок на направляющих. Симптомы: каретка движется рывками, появляется люфт в поперечном направлении, детали на выходе имеют «плавающую» ширину — разница между первым и последним резом в партии достигает 0,3–0,5 мм.
Причина почти всегда в загрязнении. Древесная пыль смешивается со смазкой, образуя абразивную пасту, которая истирает ролики. Еженедельная очистка направляющих промышленным пылесосом (не сжатым воздухом!) и нанесение свежей смазки, не удерживающей пыль, продлевают ресурс каретки на 3–5 лет. Для линейных направляющих на центрах JIYU KS-933 критичен контроль преднатяга кареток: при появлении «щелчков» при движении необходимо немедленно проверить эксцентрики и при необходимости заменить каретки, не дожидаясь выработки рельса.
Пильный узел: биение, перегрев и вибрация
Шпиндель — сердце станка, и его состояние определяет качество пропила. Биение посадочного места в радиальном направлении не должно превышать 0,03 мм. При больших значениях рез становится «рваным», появляются сколы даже на правильно настроенной подрезной пиле, а вибрация разрушает подшипники.
Инженеры «Дельта-Техно» выделяют пять безошибочных признаков неисправности шпинделя: повышение температуры корпуса (более чем на 50 °C выше температуры цеха), посторонний шум или гул при вращении, падение оборотов под нагрузкой, появление характерного «дробящего» звука при входе пилы в материал и устойчивая конусность на деталях. При появлении любого из этих симптомов работа должна быть остановлена, иначе ремонт обойдётся в замену всего шпиндельного узла, а не только подшипников.
Главная профилактическая мера — использование качественных пильных дисков DELTA TOOLS, прошедших динамическую балансировку. Разбалансированный диск создаёт вибрацию, которая разрушает подшипники за считанные недели. Кроме того, критически важна правильная затяжка фланца: перетянутый фланец деформирует корпус диска, а недотянутый допускает проскальзывание и перегрев. Контроль температуры шпинделя пирометром раз в неделю — простая процедура, позволяющая заметить проблему на ранней стадии. Требования к точности станков, включая допуски на биение шпинделя, установлены ГОСТ 24610-91 «Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности» ГОСТ 24610-91.
Система подъёма пил: заедание и неточность позиционирования
На форматно-раскроечных центрах DELTAMACHINERY DM-832PS и JIYU KS-933P основная и подрезная пилы поднимаются независимо, управляемые сервоприводами. Механизм подъёма — червячная или винтовая передача — работает в агрессивной среде: опилки и смола налипают на резьбу, образуя твёрдые отложения. Первый признак проблемы — нестабильная глубина пазования: вместо заданных 8 мм пила заглубляется на 6 или 10 мм.
Избежать этого помогает регулярная очистка подъёмного механизма от опилок и периодическая смазка винтовой пары. Производители станков регламентируют тип смазки в руководстве по эксплуатации. Использование неподходящей смазки (например, литиевой вместо термостойкой силиконовой) приводит к коксованию и заклиниванию. При настройке высоты пилы также важно проверять отсутствие люфта в направляющих подъёма — это контролируется индикатором часового типа раз в квартал.
Электрика и автоматика: сбои, которые маскируются под механику
Контакторы, пускатели и концевые выключатели страдают от пыли не меньше механики. Древесная пыль, оседающая на контактах, вызывает их подгорание и ложные срабатывания. Частая ситуация: оператор жалуется, что пила «сама опускается» или «не включается», а причина — в забитом пылью концевом выключателе. Продувка электрических шкафов сухим сжатым воздухом (с предварительным обесточиванием) и протяжка клеммных соединений раз в полгода полностью снимают эти проблемы.
Особого внимания заслуживает заземление. Статическое электричество, накапливаемое при трении пильного диска о материал и движении каретки, может вызывать сбои в работе контроллера ЧПУ. Сопротивление заземляющего контура не должно превышать 4 Ом. Требования безопасности к конструкции станков, включая защиту от поражения электрическим током и устройство заземления, регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93.
Таблица 1. Типичные неисправности форматных станков и способы их предотвращения
|
Неисправность |
Вероятная причина |
Метод предотвращения |
Периодичность контроля |
|---|---|---|---|
|
Сколы на нижней кромке |
разрегулировка подрезной пилы, затупление |
контроль пробным пилением, своевременная заточка дисков DELTA TOOLS |
еженедельно |
|
Вибрация, шум шпинделя |
износ подшипников, дисбаланс диска, перетянутый ремень |
вибродиагностика, проверка биения (≤0,03 мм), балансировка диска |
раз в полгода |
|
Перегрев шпинделя (>+50 °C к t цеха) |
недостаток или избыток смазки, разрушение сепаратора |
контроль пирометром, соблюдение карты смазки |
еженедельно |
|
«Банан» (дугообразный рез) |
износ направляющих каретки, неправильная регулировка |
проверка геометрии упоров, контрольный рез с переворотом |
при появлении дефекта |
|
Люфт каретки, неравномерный ход |
износ роликов, загрязнение направляющих |
очистка и смазка, контроль преднатяга роликов |
еженедельно (чистка), раз в полгода (контроль) |
|
Прожоги на материале |
затупленный диск, недостаточная скорость подачи |
своевременная заточка дисков DELTA TOOLS, контроль режимов |
ежедневно |
Роль оснастки и аспирации в профилактике неисправностей
Значительная часть отказов связана не с конструкцией станка, а с оснасткой и условиями работы. Пильные диски DELTA TOOLS с корпусом из высококачественной стали и выполненной лазером резкой имеют минимальный дисбаланс, что снижает нагрузку на подшипники шпинделя. Для форматно-раскроечных центров JIYU KS-933, работающих на скоростях до 4100 об/мин, допустимый остаточный дисбаланс диска составляет не более 2,5 г·мм/кг. Превышение этого порога гарантированно вызывает вибрацию и преждевременный износ подшипников.
Абразивные материалы DELTA ABRASIVE, используемые для финишной шлифовки кромок, также влияют на ресурс станка косвенно. При шлифовке образуется мелкодисперсная пыль, которая без эффективной аспирации проникает в уплотнения шпинделя. У станков DELTAMACHINERY, подключённых к правильно спроектированной аспирационной сети, межсервисные интервалы увеличиваются на 25–30 % по сравнению с машинами, работающими без обеспыливания.
Таблица 2. Влияние условий эксплуатации на межсервисный интервал
|
Условие |
Средний межсервисный интервал |
При правильной организации |
Экономия на ремонте (в год, средний цех) |
|---|---|---|---|
|
Работа без аспирации |
замена подшипников через 1,5–2 года |
каждые 3–4 года |
80 000 – 150 000 руб. |
|
Использование небалансированных дисков |
замена шпинделя через 2–3 года |
6–8 лет |
200 000 – 400 000 руб. |
|
Отсутствие регулярной смазки направляющих |
замена роликов через 1 год |
каждые 3 года |
20 000 – 40 000 руб. |
|
Игнорирование чистки электрических шкафов |
выход из строя контактора через 1 год |
5–7 лет |
5 000 – 15 000 руб. |
Профилактический осмотр: что проверять самостоятельно, а что доверить сервисной службе
Оператор или мастер цеха может выполнять ежедневные и еженедельные операции: очистку, визуальный осмотр дисков, проверку натяжения ремней (прогиб 10–15 мм при усилии 10 кг считается нормой для клинового ремня), контроль уровня смазки и температуры шпинделя. Квартальные проверки геометрии упоров и углов распила требуют использования поверочного инструмента и квалификации наладчика.
Замену подшипников шпинделя, капитальную настройку каретки и диагностику сервоприводов следует доверять сервисным инженерам. Неправильная затяжка фланца при замене подшипника или нарушение посадки может вывести шпиндель из строя через несколько смен. Система технического обслуживания и ремонта должна соответствовать терминологии и регламентам, установленным ГОСТ 18322-2016 «Система технического обслуживания и ремонта техники. Термины и определения» ГОСТ 18322-2016.
Список технических источников
-
ГОСТ 24610-91. Деревообрабатывающее оборудование. Станки круглопильные для раскроя плит и листовых материалов. Основные параметры. Нормы точности. URL: https://meganorm.ru/Data1/4/4147/index.htm
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
-
ГОСТ 18322-2016. Система технического обслуживания и ремонта техники. Термины и определения. URL: https://docs.cntd.ru/document/1200144952
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 28223 [TIMESTAMP_X] => 30.09.2026 11:14:32 [MODULE_ID] => iblock [HEIGHT] => 421 [WIDTH] => 1000 [FILE_SIZE] => 685292 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/9cf/5qegpp93itvdhow7kdmdv7k6hzhv0hz8 [FILE_NAME] => Tipichnye-neispravnosti-formatno_raskroechnykh-stankov-i-kak-ikh-izbezhat.png [ORIGINAL_NAME] => Tipichnye-neispravnosti-formatno_raskroechnykh-stankov-i-kak-ikh-izbezhat.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => pfp95nskt56fqzpyth5r5cf04ayrz1yb [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/9cf/5qegpp93itvdhow7kdmdv7k6hzhv0hz8/Tipichnye-neispravnosti-formatno_raskroechnykh-stankov-i-kak-ikh-izbezhat.png [UNSAFE_SRC] => /upload/iblock/9cf/5qegpp93itvdhow7kdmdv7k6hzhv0hz8/Tipichnye-neispravnosti-formatno_raskroechnykh-stankov-i-kak-ikh-izbezhat.png [SAFE_SRC] => /upload/iblock/9cf/5qegpp93itvdhow7kdmdv7k6hzhv0hz8/Tipichnye-neispravnosti-formatno_raskroechnykh-stankov-i-kak-ikh-izbezhat.png [ALT] => Типичные неисправности форматно-раскроечных станков и как их избежать [TITLE] => Типичные неисправности форматно-раскроечных станков и как их избежать ) [~PREVIEW_PICTURE] => 28223 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tipichnye-neispravnosti-formatno-raskroechnykh-stankov-i-kak-ikh-izbezhat [~CODE] => tipichnye-neispravnosti-formatno-raskroechnykh-stankov-i-kak-ikh-izbezhat [EXTERNAL_ID] => 8255 [~EXTERNAL_ID] => 8255 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => /bitrix/admin/iblock_element_edit.php?IBLOCK_ID=13&type=content&ID=8255&lang=ru&force_catalog=&filter_section=0&bxpublic=Y&from_module=iblock&return_url=%2Fjournal%2F [DELETE_LINK] => /bitrix/admin/iblock_list_admin.php?IBLOCK_ID=13&type=content&lang=ru&action=delete&ID=E8255&return_url=%2Fjournal%2F [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 11.09.2026 09:42:35 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Типичные неисправности форматно-раскроечных станков и как их избежать [SECTION_PAGE_TITLE] => Типичные неисправности форматно-раскроечных станков и как их избежать ) )
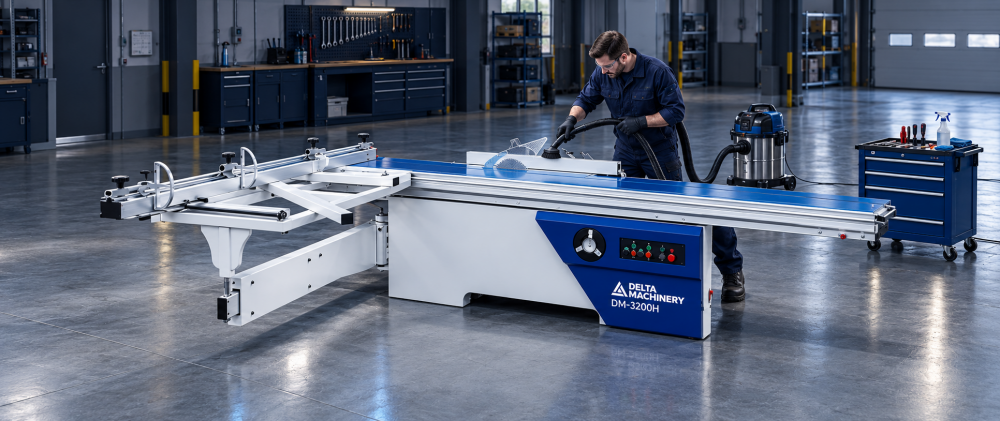
Форматно-раскроечные станки
Типичные неисправности форматно-раскроечных станков и как их избежать
30.09.2026 11:14:32