


Деревообрабатывающее оборудование
|
Ширина станка, мм |
Типовые детали |
Максимальная ширина детали, мм |
Примеры моделей |
|
630 |
фасады, полки, боковины корпусной мебели |
до 500 |
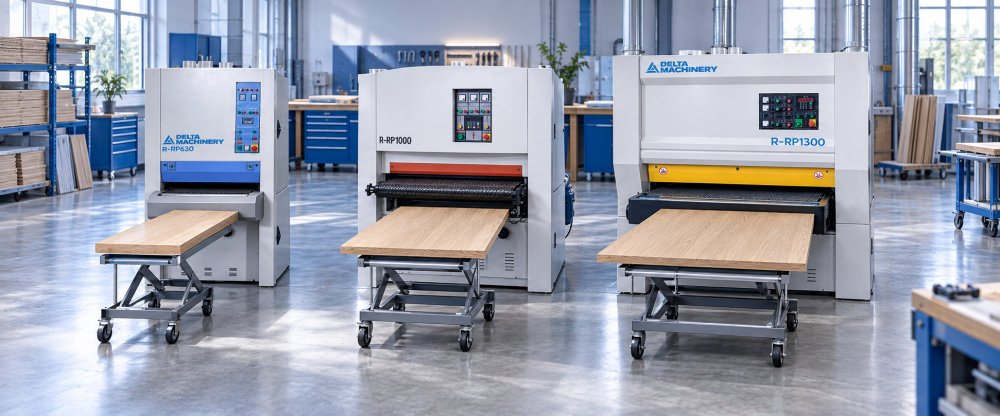
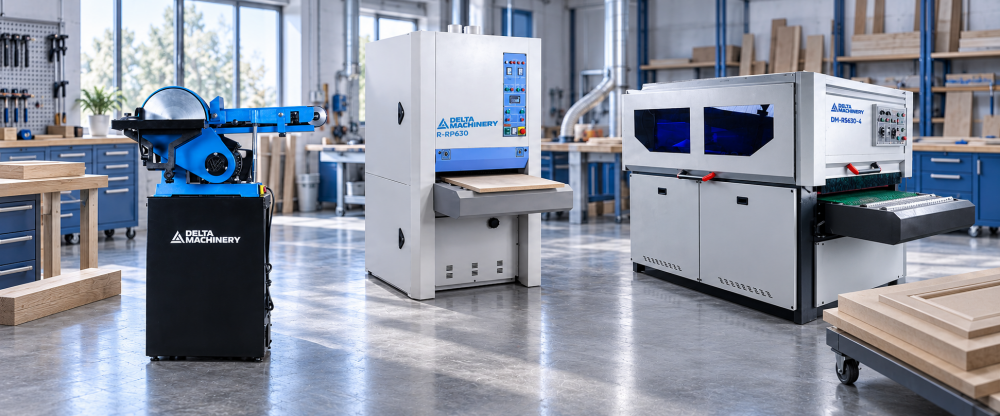
DELTAMACHINERY R-RP630, JIYU, DAVINCI |
|
1000 |
столешницы, широкие фасады, лестничные элементы |
до 900 |
DELTAMACHINERY R-RP1000, JIYU, DAVINCI |
|
1300 |
обеденные столы, крупные панели, интерьерные щиты |
до 1200 |
DELTAMACHINERY R-RP1300, JIYU, DAVINCI |
Обзор моделей калибровально-шлифовальных станков разной ширины
Каждый производитель предлагает линейку из трёх-четырёх ширин, и выбор часто сводится к балансу между бюджетом и универсальностью. Модель шириной 630 мм имеет мощность двигателя 15–20 кВт и один-два шлифовальных агрегата (контактный вал + утюжок). Её цена минимальна, а габариты позволяют разместить станок в небольших цехах. Но как только в ассортименте появляется столешница 700 мм, такой станок требует обработки в два прохода с поворотом, что вдвое снижает производительность.
Станки шириной 1000 мм — компромисс. Они мощнее (25–30 кВт), могут оснащаться комбинацией вал/утюжок, и перекрывают 95 % мебельной номенклатуры. Инженеры «Дельта-Техно» рекомендуют именно эту ширину для средних производств, планирующих расширение. Станки шириной 1300 мм — это уже машины для крупных фабрик: мощность 55–65 кВт, три-четыре агрегата, точность ±0,05 мм на длине 1000 мм, соответствующая параметрам шероховатости по ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности».
Таблица 2. Характеристики станков различной ширины
|
Параметр |
Ширина 630 мм (DELTAMACHINERY R-RP630) |
Ширина 1000 мм (DELTAMACHINERY R-RP1000) |
Ширина 1300 мм (DELTAMACHINERY R-RP1300) |
|
Ширина ленты, мм |
630 |
1000 |
1300 |
|
Мощность главного привода, кВт |
15–20 |
25–30 |
55–65 |
|
Количество агрегатов |
1–2 (вал/утюжок) |
2 (вал + утюжок) |
2–3 (вал, утюжок, дополнительный вал/утюжок) |
|
Точность калибрования, мм |
±0,1 |
±0,08 |
±0,05 |
|
Масса, кг |
1700 |
2400 |
3700 |
|
Аспирация, м³/ч |
2000–3000 |
3000–4000 |
4000–5000 |
|
Рекомендуемая оснастка DELTA ABRASIVE |
тканевая лента P60–P100, бумажная P150–P220 |
тканевая P80–P120, бумажная P180–P220, нейлон P240 |
тканевая P80–P120, бумажная P180–P220, нейлон P240–P320 |
Что делать, если ассортимент включает детали шире станка
Если щит 700 мм необходимо обработать на станке шириной 630 мм, деталь пускают по диагонали. Это вынужденное решение, которое увеличивает время обработки, расход абразива и риск появления поперечных полос из-за стыковки проходов. При серийном производстве такой подход неэкономичен, и лучше сразу брать станок с запасом по ширине. Если же широкая деталь появляется в заказах эпизодически, её можно отдавать на аутсорсинг или обрабатывать ручным инструментом, сохраняя основной парк без избыточных инвестиций.
Оснастка DELTA ABRASIVE и подготовка заготовок
Независимо от ширины станка, качество шлифовки начинается с чистового раскроя. Если плита после форматно-раскроечного центра DELTAMACHINERY DM-832PS имеет сколы и неровности, шлифовальный станок лишь воспроизведёт их на финишной поверхности. Поэтому перед калиброванием инженеры «Дельта-Техно» используют диски DELTA TOOLS — твердосплавные пилы, дающие чистый рез без сколов. На самом шлифовальном агрегате применяются абразивные ленты DELTA ABRASIVE: тканевые (оксид алюминия) для грубого съёма и калибрования, бумажные (карбид кремния) для финиша, нейлоновые вкладыши для межслойного матирования и удаления ворса. Нейлон не забивается пылью и служит в 2–3 раза дольше бумажных аналогов, что особенно важно на широколенточных станках с большим объёмом обработки.
Нормативная база и аспирация
Параметры шероховатости готовых щитов регламентирует ГОСТ 7016-2013. Для прозрачных покрытий Rz не должен превышать 16 мкм, что достигается финишной лентой P220 и последующей нейлоновой зачисткой. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Калибровальные станки подключаются к центральной аспирационной сети с расходом, указанным в паспорте (2000–5000 м³/ч в зависимости от ширины), и оснащаются рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Безопасность конструкции станков должна соответствовать ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Ширина калибровально-шлифовального станка — это не габарит для установки в цеху, а максимальная ширина щита, который можно обработать за один проход без поворота и смещения. Ошибка на этом этапе выбора приводит к тому, что значительная часть ассортимента требует либо двойного прохода, либо ручной доработки, сводя на нет производительность станка. Инженеры «Дельта-Техно», использующие на тестовых участках оборудование DELTAMACHINERY, JIYU и DAVINCI с абразивами DELTA ABRASIVE, руководствуются простым правилом: ширина станка должна быть минимум на 50–100 мм больше ширины самой крупной детали, которая регулярно идёт в обработку. Всё, что выходит за габарит, требует иной тактики или другого станка.
Как размер щита определяет выбор ширины станка
Широколенточный калибровально-шлифовальный станок обрабатывает заготовку, пропуская её под абразивной лентой на конвейере. Лента перекрывает всю плоскость детали за один проход, и именно её ширина задаёт максимальный поперечный размер обрабатываемой плиты. Теоретически можно пропустить широкую деталь по диагонали, но на практике это ведёт к неравномерному съёму, задирам и риску повреждения ленты. Поэтому общепринятое правило: ширина ленты станка = максимальная ширина детали + 100 мм запаса. Для стандартного мебельного щита из массива, идущего на фасады, 630 мм достаточно, но для столешниц, обеденных столов и крупноформатных панелей требуется больше.
Стандартные ассортименты и соответствующие им станки
Мебельные щиты условно делятся на три размерные группы. Первая — фасады, полки, боковины шириной 200–500 мм. Это массовый сегмент, где 80 % деталей укладывается в 630-миллиметровую зону. Для такого производства оптимален станок шириной 630 мм, например, DELTAMACHINERY R-RP630 или аналоги JIYU и DAVINCI с шириной ленты 630 мм. Они компактны, дешевле и потребляют меньше энергии.
Вторая группа — столешницы кухонных гарнитуров, широкие фасады, элементы лестниц шириной 600–900 мм. Здесь нужен станок шириной 1000 мм (DELTAMACHINERY R-RP1000, аналоги JIYU и DAVINCI). Он перекрывает большинство запросов среднего мебельного цеха, включая обеденные столы и крупные шпонированные панели. Для подачи сжатого воздуха на пневматические системы таких станков (осцилляция, натяжение ленты) инженеры «Дельта-Техно» закладывают компрессоры с осушителями, обеспечивающими стабильную точку росы.
Третья группа — полноформатные щиты для столов-трансформеров, крупные элементы интерьеров, радиусные конструкции шириной более 900 мм. Здесь выбор сужается до станков шириной 1300 мм (DELTAMACHINERY R-RP1300, аналоги JIYU и DAVINCI). Они массивны, требуют усиленного фундамента и аспирации до 5000 м³/ч, но закрывают абсолютно все потребности мебельного и столярного производства по ширине. Именно на таких станках инженеры «Дельта-Техно» калибруют щиты перед чистовой обработкой, используя абразивные ленты DELTA ABRASIVE с зернистостью P80–P100.
Таблица 1. Соответствие ширины станка типовому ассортименту
|
Ширина станка, мм |
Типовые детали |
Максимальная ширина детали, мм |
Примеры моделей |
|
630 |
фасады, полки, боковины корпусной мебели |
до 500 |
DELTAMACHINERY R-RP630, JIYU, DAVINCI |
|
1000 |
столешницы, широкие фасады, лестничные элементы |
до 900 |
DELTAMACHINERY R-RP1000, JIYU, DAVINCI |
|
1300 |
обеденные столы, крупные панели, интерьерные щиты |
до 1200 |
DELTAMACHINERY R-RP1300, JIYU, DAVINCI |
Обзор моделей калибровально-шлифовальных станков разной ширины
Каждый производитель предлагает линейку из трёх-четырёх ширин, и выбор часто сводится к балансу между бюджетом и универсальностью. Модель шириной 630 мм имеет мощность двигателя 15–20 кВт и один-два шлифовальных агрегата (контактный вал + утюжок). Её цена минимальна, а габариты позволяют разместить станок в небольших цехах. Но как только в ассортименте появляется столешница 700 мм, такой станок требует обработки в два прохода с поворотом, что вдвое снижает производительность.
Станки шириной 1000 мм — компромисс. Они мощнее (25–30 кВт), могут оснащаться комбинацией вал/утюжок, и перекрывают 95 % мебельной номенклатуры. Инженеры «Дельта-Техно» рекомендуют именно эту ширину для средних производств, планирующих расширение. Станки шириной 1300 мм — это уже машины для крупных фабрик: мощность 55–65 кВт, три-четыре агрегата, точность ±0,05 мм на длине 1000 мм, соответствующая параметрам шероховатости по ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности».
Таблица 2. Характеристики станков различной ширины
|
Параметр |
Ширина 630 мм (DELTAMACHINERY R-RP630) |
Ширина 1000 мм (DELTAMACHINERY R-RP1000) |
Ширина 1300 мм (DELTAMACHINERY R-RP1300) |
|
Ширина ленты, мм |
630 |
1000 |
1300 |
|
Мощность главного привода, кВт |
15–20 |
25–30 |
55–65 |
|
Количество агрегатов |
1–2 (вал/утюжок) |
2 (вал + утюжок) |
2–3 (вал, утюжок, дополнительный вал/утюжок) |
|
Точность калибрования, мм |
±0,1 |
±0,08 |
±0,05 |
|
Масса, кг |
1700 |
2400 |
3700 |
|
Аспирация, м³/ч |
2000–3000 |
3000–4000 |
4000–5000 |
|
Рекомендуемая оснастка DELTA ABRASIVE |
тканевая лента P60–P100, бумажная P150–P220 |
тканевая P80–P120, бумажная P180–P220, нейлон P240 |
тканевая P80–P120, бумажная P180–P220, нейлон P240–P320 |
Что делать, если ассортимент включает детали шире станка
Если щит 700 мм необходимо обработать на станке шириной 630 мм, деталь пускают по диагонали. Это вынужденное решение, которое увеличивает время обработки, расход абразива и риск появления поперечных полос из-за стыковки проходов. При серийном производстве такой подход неэкономичен, и лучше сразу брать станок с запасом по ширине. Если же широкая деталь появляется в заказах эпизодически, её можно отдавать на аутсорсинг или обрабатывать ручным инструментом, сохраняя основной парк без избыточных инвестиций.
Оснастка DELTA ABRASIVE и подготовка заготовок
Независимо от ширины станка, качество шлифовки начинается с чистового раскроя. Если плита после форматно-раскроечного центра DELTAMACHINERY DM-832PS имеет сколы и неровности, шлифовальный станок лишь воспроизведёт их на финишной поверхности. Поэтому перед калиброванием инженеры «Дельта-Техно» используют диски DELTA TOOLS — твердосплавные пилы, дающие чистый рез без сколов. На самом шлифовальном агрегате применяются абразивные ленты DELTA ABRASIVE: тканевые (оксид алюминия) для грубого съёма и калибрования, бумажные (карбид кремния) для финиша, нейлоновые вкладыши для межслойного матирования и удаления ворса. Нейлон не забивается пылью и служит в 2–3 раза дольше бумажных аналогов, что особенно важно на широколенточных станках с большим объёмом обработки.
Нормативная база и аспирация
Параметры шероховатости готовых щитов регламентирует ГОСТ 7016-2013. Для прозрачных покрытий Rz не должен превышать 16 мкм, что достигается финишной лентой P220 и последующей нейлоновой зачисткой. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Калибровальные станки подключаются к центральной аспирационной сети с расходом, указанным в паспорте (2000–5000 м³/ч в зависимости от ширины), и оснащаются рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Безопасность конструкции станков должна соответствовать ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Калибровально-шлифовальные станки шириной 630 мм, 1000 мм или 1300 мм: какую выбрать под ассортимент мебельных щитов?
09.10.2026 14:21:17|
Параметр |
Ручной электроинструмент |
Стационарный шлифовальный станок |
|---|---|---|
|
Точность калибрования |
невозможно (перепад до 0,3 мм) |
±0,05–0,1 мм |
|
Повторяемость шероховатости |
зависит от оператора, разброс 30–40 % |
стабильна, соответствует ГОСТ 7016-2013 |
|
Производительность (щитов/смена) |
20–40 (один оператор) |
100–200+ |
|
Расход абразива (на 100 щитов) |
высокий (неравномерный износ) |
ниже на 20–30 % (осцилляция, равномерный износ) |
|
Мобильность |
высокая |
нулевая (требуется фундамент) |
|
Подготовка заготовок |
используются диски DELTA TOOLS для раскроя |
аналогично, раскрой на форматно-раскроечных центрах DELTAMACHINERY |
|
Обслуживание |
замена подшипников, щёток |
замена лент, осмотр подшипников, натяжение ремней |
Какой станок выбрать под конкретные задачи
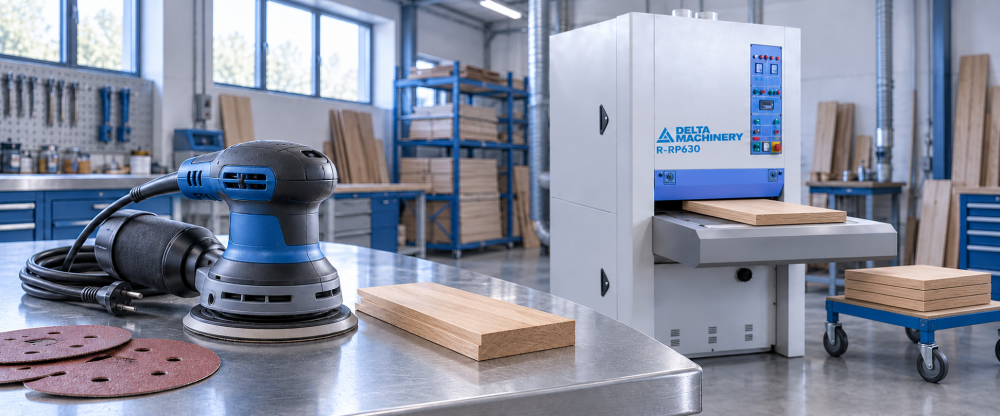
Если цех специализируется на фасадах из массива или щитах, необходим широколенточный калибровально-шлифовальный станок с контактным валом и утюжком. Для криволинейных деталей и кромок — узколенточный осцилляционный. Для межслойного матирования лака и удаления ворса — лёгкие вибрационные и орбитальные машинки, которые останутся в цехе и после покупки крупного станка. Ручной инструмент не исчезает полностью, но его роль сужается до финишных операций, где важна тактильная обратная связь.
Таблица 2. Рекомендуемое оборудование для различных этапов обработки
|
Этап |
Рекомендуемое оборудование |
Оснастка DELTA ABRASIVE / DELTA TOOLS |
|---|---|---|
|
Раскрой плит и щитов |
форматно-раскроечный центр DELTAMACHINERY DM-832PS |
пильный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 |
|
Финишное шлифование перед лакированием |
широколенточный станок (утюжок) или вибрационная машинка |
лента бумажная DELTA ABRASIVE P180–P220 |
|
Шлифовка криволинейных кромок |
узколенточный осцилляционный станок |
лента DELTA ABRASIVE P120–P240 |
|
Межслойное матирование лака |
эксцентриковая машинка или вручную |
нейлоновый вкладыш DELTA ABRASIVE H70 P320–P400 |
|
Браширование |
щёточный станок |
нейлоновая щётка P80–P120, затем нейлон P180 |
Факторы, которые нельзя игнорировать при переходе
-
Фундамент и аспирация: широколенточный станок массой от 1,5 т требует усиленного основания или виброопор. Аспирация обязательна с расходом 3000–5000 м³/ч на агрегат; запылённость не должна превышать 6 мг/м³ по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88.
-
Обучение персонала: оператор должен понимать взаимосвязь скорости конвейера, давления и зернистости, уметь менять и натягивать ленты, читать показания толщины.
-
Качество оснастки: дешёвая лента с неравномерным зерном сводит на нет точность станка. Нейлоновые вкладыши DELTA ABRASIVE и бумажные ленты с карбидом кремния — проверенный выбор инженеров «Дельта-Техно».
-
Энергопотребление: стационарный станок потребляет 7,5–22 кВт, что в несколько раз выше суммы мощностей ручных машинок. Это необходимо закладывать в себестоимость.
-
Резервное оборудование: при выходе стационарного станка из строя без ручного инструмента цех встанет. Ручной инструмент должен оставаться в качестве подстраховки.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
Ленточная машинка с зерном P80 и чугунный широколенточный калибровальный станок делают одно и то же — снимают слой древесины абразивом. Но если первая после сотни щитов превращает оператора в уставшего контролёра с плавающей геометрией, то второй выдаёт идентичную плоскость час за часом без усталости. Инженеры «Дельта-Техно», использующие на тестовых участках станки DELTAMACHINERY, JIYU, DAVINCI с оснасткой DELTA ABRASIVE, видят момент перехода не в календарных сроках, а в конкретных цифрах: когда процент брака от ручной шлифовки начинает съедать маржу, а калибрование щитов на стороне обходится дороже лизинга собственного станка.
Ручной электроинструмент: гибкость и неизбежный разброс
Эксцентриковые, вибрационные и ленточные машинки решают широкий круг задач в малых цехах. Они мобильны, не требуют фундамента, подходят для деталей любой кривизны и незаменимы при межслойном матировании лака, когда съём составляет сотые доли миллиметра. Для таких операций абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с зернистостью P320–P400 — основной инструмент, не забивающийся пылью и не прорезающий плёнку.
Однако у ручного инструмента есть физический предел — оператор. Даже опытный мастер не способен выдержать одинаковое давление и скорость на всей плоскости щита площадью 0,5 м². Результат: перепады по толщине до 0,2–0,3 мм, «заоваленные» края, локальные перегревы, ведущие к появлению белых пятен на МДФ. Шероховатость, измеренная в разных точках детали, будет различаться на 30–40 %, что уже не соответствует требованиям ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Стационарный станок: воспроизводимость и калибрование
Широколенточный калибровально-шлифовальный станок решает задачу, которую ручным инструментом выполнить невозможно: калибрование — съём припуска с точностью ±0,05–0,1 мм на длине 1000 мм. Контактный вал снимает слой в 0,3–1,0 мм, утюжковый агрегат выглаживает поверхность до Rz 10–25 мкм, и все детали в партии получают идентичную обработку. Узколенточные и шпиндельные станки берут на себя криволинейные кромки и внутренние радиусы, а вибрационные и щёточные — финиш и декоративную обработку.
Переход на стационарное оборудование означает не просто замену инструмента, а смену технологии. Заготовки перестают зависеть от самочувствия оператора. Контроль качества сводится к выборочному замеру, а не к сплошной проверке. Для подачи сжатого воздуха на пневматические системы станков (осцилляция, натяжение ленты) инженеры «Дельта-Техно» закладывают в проекты компрессоры с осушителями, обеспечивающими стабильную точку росы.
Когда пора переходить: пять ключевых критериев
Решение о покупке стационарного шлифовального станка принимается не по календарю, а по накоплению «болевых точек», которые уже не снимаются дополнительной сменой или наймом ещё одного шлифовщика.
-
Объём шлифовки превысил 30–50 щитов или 100 погонных метров кромок в смену. Два оператора с ручными машинками уже не справляются, качество падает к концу смены. Станок выполняет тот же объём за 2–3 часа одним оператором, который лишь загружает заготовки.
-
Появилась потребность в калибровании. Мебельный щит из массива или ДСтП после склеивания всегда имеет перепад между делянками. Ручной ленточной машинкой этот перепад не устранить — нужен контактный вал широколенточного станка с точной настройкой высоты.
-
Брак и рекламации достигли порога в 3–5 % оборота. Неровная поверхность под лаком, протёртый шпон, «ступеньки» на фасадах — эти дефекты ручной шлифовки устраняются только стационарным оборудованием.
-
Расход абразива и трудоёмкость постобработки завышены. Стационарный станок расходует ленту на 20–30 % экономнее за счёт равномерного износа и осцилляции. Кроме того, нейлоновые вкладыши DELTA ABRASIVE, применяемые на утюжковых агрегатах, служат в 2–3 раза дольше бумажных.
-
Цех готовится к сертификации или расширению. Без стационарного шлифовального станка невозможно гарантировать повторяемость класса шероховатости, требуемого для контрактного производства.
Экономический расчёт: окупаемость перехода
Рассмотрим типовой сценарий: цех обрабатывает 30 мебельщиков щитов в смену (примерно 600 в месяц). Шлифовка выполняется двумя операторами с ленточными машинками и орбитальными эксцентриками. Зарплата каждого оператора — 70 000 руб./мес. Расход абразива — около 8 000 руб./мес. Брак из-за неравномерной шлифовки — примерно 5 % щитов, что при цене заготовки 1500 руб./щит даёт потери 45 000 руб./мес. Итого затраты на участок шлифовки: 140 000 (ФОТ) + 8 000 + 45 000 = 193 000 руб./мес.
После установки широколенточного калибровально-шлифовального станка с одним оператором (зарплата 70 000 руб.), расходом абразива около 6 000 руб. и снижением брака до 1 % (9 000 руб. потерь) затраты падают до 85 000 руб./мес. Экономия — 108 000 руб./мес. При стоимости станка с оснасткой около 3 500 000 руб. срок окупаемости составит 3 500 000 / 108 000 ≈ 32 месяца, или около 2,5 лет. Если цех работает в две смены и загружает станок на 80 %, окупаемость сокращается до 1,5–2 лет.
Таблица 1. Сравнение ручного инструмента и стационарного станка по ключевым параметрам
|
Параметр |
Ручной электроинструмент |
Стационарный шлифовальный станок |
|---|---|---|
|
Точность калибрования |
невозможно (перепад до 0,3 мм) |
±0,05–0,1 мм |
|
Повторяемость шероховатости |
зависит от оператора, разброс 30–40 % |
стабильна, соответствует ГОСТ 7016-2013 |
|
Производительность (щитов/смена) |
20–40 (один оператор) |
100–200+ |
|
Расход абразива (на 100 щитов) |
высокий (неравномерный износ) |
ниже на 20–30 % (осцилляция, равномерный износ) |
|
Мобильность |
высокая |
нулевая (требуется фундамент) |
|
Подготовка заготовок |
используются диски DELTA TOOLS для раскроя |
аналогично, раскрой на форматно-раскроечных центрах DELTAMACHINERY |
|
Обслуживание |
замена подшипников, щёток |
замена лент, осмотр подшипников, натяжение ремней |
Какой станок выбрать под конкретные задачи
Если цех специализируется на фасадах из массива или щитах, необходим широколенточный калибровально-шлифовальный станок с контактным валом и утюжком. Для криволинейных деталей и кромок — узколенточный осцилляционный. Для межслойного матирования лака и удаления ворса — лёгкие вибрационные и орбитальные машинки, которые останутся в цехе и после покупки крупного станка. Ручной инструмент не исчезает полностью, но его роль сужается до финишных операций, где важна тактильная обратная связь.
Таблица 2. Рекомендуемое оборудование для различных этапов обработки
|
Этап |
Рекомендуемое оборудование |
Оснастка DELTA ABRASIVE / DELTA TOOLS |
|---|---|---|
|
Раскрой плит и щитов |
форматно-раскроечный центр DELTAMACHINERY DM-832PS |
пильный диск DELTA TOOLS 200×3,2/2,2×25,4 Z=64 |
|
Финишное шлифование перед лакированием |
широколенточный станок (утюжок) или вибрационная машинка |
лента бумажная DELTA ABRASIVE P180–P220 |
|
Шлифовка криволинейных кромок |
узколенточный осцилляционный станок |
лента DELTA ABRASIVE P120–P240 |
|
Межслойное матирование лака |
эксцентриковая машинка или вручную |
нейлоновый вкладыш DELTA ABRASIVE H70 P320–P400 |
|
Браширование |
щёточный станок |
нейлоновая щётка P80–P120, затем нейлон P180 |
Факторы, которые нельзя игнорировать при переходе
-
Фундамент и аспирация: широколенточный станок массой от 1,5 т требует усиленного основания или виброопор. Аспирация обязательна с расходом 3000–5000 м³/ч на агрегат; запылённость не должна превышать 6 мг/м³ по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88.
-
Обучение персонала: оператор должен понимать взаимосвязь скорости конвейера, давления и зернистости, уметь менять и натягивать ленты, читать показания толщины.
-
Качество оснастки: дешёвая лента с неравномерным зерном сводит на нет точность станка. Нейлоновые вкладыши DELTA ABRASIVE и бумажные ленты с карбидом кремния — проверенный выбор инженеров «Дельта-Техно».
-
Энергопотребление: стационарный станок потребляет 7,5–22 кВт, что в несколько раз выше суммы мощностей ручных машинок. Это необходимо закладывать в себестоимость.
-
Резервное оборудование: при выходе стационарного станка из строя без ручного инструмента цех встанет. Ручной инструмент должен оставаться в качестве подстраховки.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
Шлифовальные станки
Ручной электроинструмент или стационарный шлифовальный станок: когда пора переходить на профессиональное оборудование?
09.10.2026 14:17:50|
Материал |
Основной тип станка |
Особенность настройки |
Рекомендуемый абразив DELTA ABRASIVE |
|---|---|---|---|
|
Массив (дуб, сосна, бук) |
широколенточный калибровальный |
контактный вал для калибрования, утюжок для финиша |
тканевая лента P60–P100 (калибр.), бумажная P150–P220 (финиш), нейлон P240 (ворс) |
|
Шпон (0,6–1,5 мм) |
широколенточный с утюжком, узколенточный осцилляционный |
минимальное давление, контактный вал не использовать |
бумажная лента P180–P240, нейлоновый вкладыш P320–P400 |
|
МДФ |
широколенточный калибровальный, вибрационный |
повышенная скорость конвейера, осторожный нагрев |
тканевая лента P100–P120 (калибр.), бумажная P180–P220 (финиш), нейлон P320 (межслой) |
Подготовка заготовок и роль оснастки DELTA TOOLS
Шлифовка не компенсирует дефекты раскроя. Если плита или щит напилены с отклонением от прямого угла, шлифовальный станок лишь равномерно снимет материал, сохранив геометрическую ошибку. Поэтому перед шлифовкой заготовки проходят через форматно-раскроечные центры DELTAMACHINERY DM-832PS или JIYU KS-933 с пильными дисками DELTA TOOLS. Чистый рез без сколов и минимальный пропил — обязательное условие для качественной последующей шлифовки всех трёх материалов.
Критерии выбора абразива для конкретного материала
-
Зернистость: для массива начинают с P60–P80 (калибрование), заканчивают P150–P220 (финиш); для шпона — только P180 и выше; для МДФ — P100 на старте, P220–P320 на финише и межслое.
-
Тип связующего: тканевые ленты (оксид алюминия) — для агрессивного съёма массива; бумажные (карбид кремния) — для финиша и шпона; нейлоновые вкладыши DELTA ABRASIVE — для ворса и межслойного матирования.
-
Основа ленты: жёсткая бумажная основа обеспечивает плоскостность, тканевая — эластичность и ресурс при высоких нагрузках.
-
Ширина ленты: для плоскостных деталей — широкая лента (600–1350 мм), для кромок и профилей — узкая (100–300 мм) или втулка.
-
Теплостойкость: для МДФ и шпона важна минимальная теплоотдача, чтобы не перегреть поверхность; нейлоновые абразивы DELTA ABRASIVE в этом отношении выигрывают.
Последовательность операций для фасада МДФ под покраску
-
Калибрование плиты: широколенточный станок IRONMAC GC-1350, контактный вал, лента P100, съём 0,5 мм.
-
Финишное выглаживание: утюжковый агрегат, бумажная лента P180, съём 0,1 мм, шероховатость Rz ≤ 20 мкм.
-
Удаление пыли: обдув ионизированным воздухом или протирка липкой салфеткой, контроль запылённости по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88 (ПДК 6 мг/м³).
-
Нанесение грунта и сушка согласно регламенту ЛКМ.
-
Межслойное матирование: нейлоновый вкладыш DELTA ABRASIVE P320, ручная или орбитальная машинка, лёгкое касание без нажима.
-
Нанесение финишного лака.
Таблица 2. Рекомендуемые оснастка DELTA ABRASIVE и DELTA TOOLS по этапам обработки
|
Этап |
Материал |
Инструмент / оснастка |
Зернистость / Модель |
|---|---|---|---|
|
Раскрой плит и щитов |
все |
диск DELTA TOOLS |
твердосплавный 200×3,2/2,2×25,4 Z=64 (ЛДСП, МДФ, массив) |
|
Калибрование |
массив, МДФ |
лента тканевая DELTA ABRASIVE |
P60–P100 |
|
Финишное шлифование |
массив, МДФ |
лента бумажная DELTA ABRASIVE |
P150–P220 |
|
Шлифовка шпона |
шпон |
лента бумажная DELTA ABRASIVE |
P180–P240 |
|
Межслойное матирование лака |
все |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P320–P400 |
|
Удаление ворса |
МДФ, шпон |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P240–P280 |
Нормативная база и охрана труда
Параметры шероховатости готовых изделий из древесины регламентирует ГОСТ 7016-2013 ГОСТ 7016-2013. Для прозрачных покрытий Rz должен быть не более 16 мкм, для непрозрачных — до 40 мкм. Содержание древесной пыли в воздухе рабочей зоны при всех видах шлифовки не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Калибровальные станки подключаются к центральной аспирационной сети с производительностью 3000–5000 м³/ч на агрегат, а шлифовальные участки оборудуются системами фильтрации не ниже 99,5% эффективности. Безопасность конструкции самих станков должна соответствовать ГОСТ 12.2.026.0-93 ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
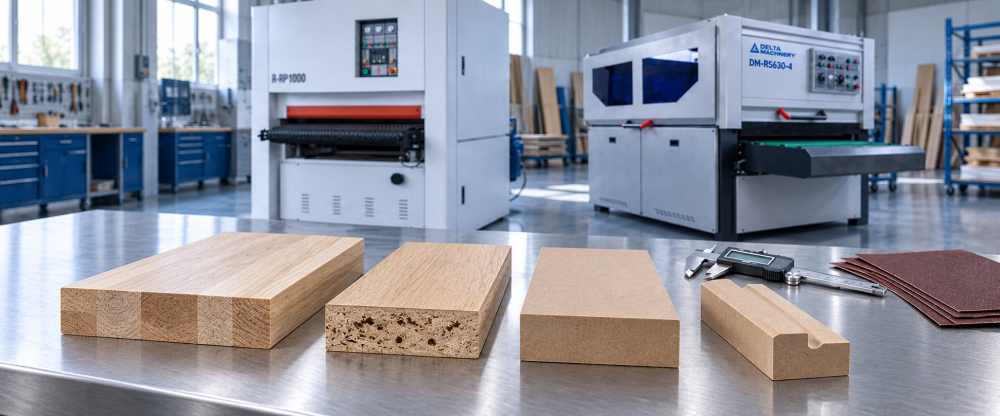
Ошибка с выбором станка под материал обходится в повторную закупку заготовок. Массив, шпон и МДФ — три принципиально разных поверхности, которые по-разному реагируют на нагрев, давление и зернистость абразива. Инженеры «Дельта-Техно», использующие шлифовальное оборудование DELTAMACHINERY, JIYU и DAVINCI с оснасткой DELTA ABRASIVE, видят одну и ту же картину: попытка откалибровать дубовый щит на лёгком узколенточном станке даёт «провалы» по краям, а шлифовка шпона грубой лентой заканчивается протиром до клеевого слоя уже на втором проходе. Разбираем, какой тип станка и какие режимы нужны для каждого из трёх ключевых материалов мебельного производства.
Массив древесины: калибрование, выглаживание и браширование
Массив — это материал с ярко выраженной структурой, твёрдостью, зависящей от породы, и склонностью к короблению при нагреве. Шлифовка массива начинается не с финишной ленты, а с калибрования, которое выравнивает щит после склеивания и снимает перепад между делянками. Для этой операции необходим широколенточный калибровально-шлифовальный станок с контактным валом и мощностью двигателя от 7,5 кВт. На станках, которые используют инженеры «Дельта-Техно», контактный вал с зернистостью P60–P80 снимает припуск до 0,8 мм за проход, после чего утюжковый агрегат с зерном P100–P120 формирует базовую плоскость.
Финишное выглаживание массива перед лакированием выполняют на том же широколенточном станке, но уже утюжковым агрегатом с абразивом P150–P220. Достигается шероховатость Rz 10–25 мкм, соответствующая требованиям ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013. Для декоративного состаривания (браширования) применяют щёточные станки с нейлоновыми или латунными щётками, которые выбирают мягкие волокна, создавая рельеф. После браширования обязательна зачистка нейлоновыми вкладышами DELTA ABRASIVE зернистостью P180 для удаления задиров.
Шпон: деликатная обработка тонкого покрытия
Шпон толщиной 0,6–1,5 мм — это слой ценной древесины, наклеенный на основу из ДСтП или МДФ. Его легко протереть до клеевого слоя, поэтому шлифовка шпона требует минимального давления и точного контроля съёма. Широколенточный станок с утюжковым агрегатом — основной инструмент, но контактный вал исключён: он создаёт слишком высокое локальное давление. Утюжок с низким удельным давлением (0,2–0,5 кг/см²) и абразивной лентой P180–P240 снимает 0,05–0,1 мм, выравнивая микронеровности и поднимая ворс перед тонировкой.
Для криволинейных шпонированных деталей — например, радиусных фасадов — применяются узколенточные станки с осцилляцией или шпиндельные осцилляционные станки. Осцилляция распределяет износ ленты и не даёт образоваться глубоким рискам. После тонировки и нанесения лака на шпоне выполняют межслойное матирование нейлоновыми вкладышами DELTA ABRASIVE P320–P400. Они не прорезают плёнку лака, но создают шероховатость для адгезии следующего слоя.
МДФ: однородность, ворс и межслойная шлифовка
МДФ — материал с высокой плотностью (600–800 кг/м³) и однородной структурой, что упрощает шлифовку, но создаёт проблему ворса после грунтовки. До покраски МДФ калибруют на широколенточном станке контактным валом с зерном P100–P120, затем выглаживают утюжком P180–P220. После нанесения грунта поверхность покрывается жёстким ворсом из целлюлозных волокон, который необходимо удалить перед финишным слоем. Для этого применяют вибрационные плоскошлифовальные станки или лёгкие эксцентриковые машинки с абразивом P240–P320.
Межслойная шлифовка лака на МДФ выполняется нейлоновыми вкладышами DELTA ABRASIVE P320–P400, как и на шпоне. Важно не перегреть поверхность: МДФ при перегреве локально вспучивается, образуя дефекты, которые заметны только после высыхания финишного слоя. Поэтому скорость конвейера на широколенточном станке при шлифовке МДФ устанавливают на 20–30% выше, чем для массива, снижая время контакта абразива с материалом.
Таблица 1. Соответствие материалов и типов шлифовальных станков
|
Материал |
Основной тип станка |
Особенность настройки |
Рекомендуемый абразив DELTA ABRASIVE |
|---|---|---|---|
|
Массив (дуб, сосна, бук) |
широколенточный калибровальный |
контактный вал для калибрования, утюжок для финиша |
тканевая лента P60–P100 (калибр.), бумажная P150–P220 (финиш), нейлон P240 (ворс) |
|
Шпон (0,6–1,5 мм) |
широколенточный с утюжком, узколенточный осцилляционный |
минимальное давление, контактный вал не использовать |
бумажная лента P180–P240, нейлоновый вкладыш P320–P400 |
|
МДФ |
широколенточный калибровальный, вибрационный |
повышенная скорость конвейера, осторожный нагрев |
тканевая лента P100–P120 (калибр.), бумажная P180–P220 (финиш), нейлон P320 (межслой) |
Подготовка заготовок и роль оснастки DELTA TOOLS
Шлифовка не компенсирует дефекты раскроя. Если плита или щит напилены с отклонением от прямого угла, шлифовальный станок лишь равномерно снимет материал, сохранив геометрическую ошибку. Поэтому перед шлифовкой заготовки проходят через форматно-раскроечные центры DELTAMACHINERY DM-832PS или JIYU KS-933 с пильными дисками DELTA TOOLS. Чистый рез без сколов и минимальный пропил — обязательное условие для качественной последующей шлифовки всех трёх материалов.
Критерии выбора абразива для конкретного материала
-
Зернистость: для массива начинают с P60–P80 (калибрование), заканчивают P150–P220 (финиш); для шпона — только P180 и выше; для МДФ — P100 на старте, P220–P320 на финише и межслое.
-
Тип связующего: тканевые ленты (оксид алюминия) — для агрессивного съёма массива; бумажные (карбид кремния) — для финиша и шпона; нейлоновые вкладыши DELTA ABRASIVE — для ворса и межслойного матирования.
-
Основа ленты: жёсткая бумажная основа обеспечивает плоскостность, тканевая — эластичность и ресурс при высоких нагрузках.
-
Ширина ленты: для плоскостных деталей — широкая лента (600–1350 мм), для кромок и профилей — узкая (100–300 мм) или втулка.
-
Теплостойкость: для МДФ и шпона важна минимальная теплоотдача, чтобы не перегреть поверхность; нейлоновые абразивы DELTA ABRASIVE в этом отношении выигрывают.
Последовательность операций для фасада МДФ под покраску
-
Калибрование плиты: широколенточный станок IRONMAC GC-1350, контактный вал, лента P100, съём 0,5 мм.
-
Финишное выглаживание: утюжковый агрегат, бумажная лента P180, съём 0,1 мм, шероховатость Rz ≤ 20 мкм.
-
Удаление пыли: обдув ионизированным воздухом или протирка липкой салфеткой, контроль запылённости по ГОСТ 12.1.005-88 ГОСТ 12.1.005-88 (ПДК 6 мг/м³).
-
Нанесение грунта и сушка согласно регламенту ЛКМ.
-
Межслойное матирование: нейлоновый вкладыш DELTA ABRASIVE P320, ручная или орбитальная машинка, лёгкое касание без нажима.
-
Нанесение финишного лака.
Таблица 2. Рекомендуемые оснастка DELTA ABRASIVE и DELTA TOOLS по этапам обработки
|
Этап |
Материал |
Инструмент / оснастка |
Зернистость / Модель |
|---|---|---|---|
|
Раскрой плит и щитов |
все |
диск DELTA TOOLS |
твердосплавный 200×3,2/2,2×25,4 Z=64 (ЛДСП, МДФ, массив) |
|
Калибрование |
массив, МДФ |
лента тканевая DELTA ABRASIVE |
P60–P100 |
|
Финишное шлифование |
массив, МДФ |
лента бумажная DELTA ABRASIVE |
P150–P220 |
|
Шлифовка шпона |
шпон |
лента бумажная DELTA ABRASIVE |
P180–P240 |
|
Межслойное матирование лака |
все |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P320–P400 |
|
Удаление ворса |
МДФ, шпон |
нейлоновый вкладыш DELTA ABRASIVE H70 |
P240–P280 |
Нормативная база и охрана труда
Параметры шероховатости готовых изделий из древесины регламентирует ГОСТ 7016-2013 ГОСТ 7016-2013. Для прозрачных покрытий Rz должен быть не более 16 мкм, для непрозрачных — до 40 мкм. Содержание древесной пыли в воздухе рабочей зоны при всех видах шлифовки не должно превышать 6 мг/м³ — требование ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Калибровальные станки подключаются к центральной аспирационной сети с производительностью 3000–5000 м³/ч на агрегат, а шлифовальные участки оборудуются системами фильтрации не ниже 99,5% эффективности. Безопасность конструкции самих станков должна соответствовать ГОСТ 12.2.026.0-93 ГОСТ 12.2.026.0-93.
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Шлифовка массива, шпона и МДФ: какой тип станка подходит под каждый материал?
09.10.2026 14:14:49|
Параметр |
Контактный вал (валец) |
Утюжок |
Комбинированный агрегат |
|---|---|---|---|
|
Назначение |
калибрование, съём припуска |
финишное выглаживание |
последовательное калибрование и финиш |
|
Удельное давление |
высокое (2–3 кг/см²) |
низкое (0,2–0,8 кг/см²) |
переменное по зонам |
|
Типичный съём за проход, мм |
0,3–1,0 |
0,05–0,15 |
1-й проход: 0,5–0,8; 2-й: 0,1–0,2 |
|
Достигаемая шероховатость Rz, мкм |
20–40 |
10–25 |
10–20 |
|
Ресурс абразивной ленты |
ниже (активный износ) |
выше (щадящий режим) |
зависит от зоны |
|
Рекомендуемый абразив DELTA ABRASIVE |
тканевая лента P60–P100 |
бумажная лента P150–P220, нейлоновый вкладыш |
тканевая P80 + бумажная P180 |
Вспомогательные узлы и расходные материалы
Кроме основных агрегатов, калибровально-шлифовальный станок включает систему подачи сжатого воздуха для осцилляции и натяжения ленты, что требует компрессорной установки с давлением 6–8 бар. Инженеры «Дельта-Техно» закладывают в проекты надёжные поршневые и винтовые компрессоры с осушителями. Для подготовки заготовок перед шлифованием — точного раскроя плит на форматно-раскроечных центрах DELTAMACHINERY DM-832PS — применяются пильные диски DELTA TOOLS, которые дают чистый рез без сколов, снижая нагрузку на шлифовальные агрегаты.
Таблица 2. Основные узлы калибровально-шлифовального станка и их функции
|
Узел |
Функция |
Управление/Регулировка |
Характерные неисправности |
|---|---|---|---|
|
Станина |
основа, гашение вибраций |
не регулируется |
деформация при ударах |
|
Конвейер |
подача заготовки с постоянной скоростью |
вариатор скорости, натяжение ленты |
износ ленты, заклинивание роликов |
|
Контактный вал |
калибрование, съём основного припуска |
сервопривод высоты, натяжение ленты |
износ подшипников, биение |
|
Утюжок |
финишное выглаживание, уменьшение шероховатости |
подпружиненный прижим, высота |
неравномерный износ, залипание смолой |
|
Система осцилляции |
равномерный износ ленты |
пневмоцилиндр, регулировка амплитуды |
отказ пневматики, перекос ленты |
|
Аспирационный кожух |
удаление пыли, защита оператора |
подключение к аспирационной сети |
забивание патрубка, подсосы |
|
Система ЧПУ |
программирование режимов, контроль размеров |
сенсорный экран, сервоприводы |
сбой программ, отказ датчиков |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Калибровально-шлифовальный станок — это не просто лента, натянутая на шкивы. Это прецизионный агрегат, в котором каждый узел выполняет строго определённую функцию: контактный вал срезает десятые доли миллиметра, утюжок выглаживает поверхность под лак, а конвейер подаёт заготовку с точностью до сотых долей миллиметра. Инженеры «Дельта-Техно», использующие такие станки, как DELTAMACHINERY, JIYU, DAVINCI, знают: непонимание устройства и настройки этих узлов — прямая дорога к браку. Разбираем конструктив по косточкам.
Станина и конвейер: фундамент точности
Массивная сварная станина, прошедшая отжиг для снятия напряжений, — основа всей геометрии. На ней смонтирован подающий конвейер — лента из синтетического материала с антискользящим покрытием, которая транспортирует заготовку под шлифовальными агрегатами. Скорость конвейера регулируется бесступенчато, обычно в диапазоне 2–12 м/мин, и согласуется с режимом шлифования. Для удержания тонких заготовок применяется вакуумный стол, встроенный в конвейер, либо прижимные ролики. Отклонение по толщине партии деталей на таких станках не превышает ±0,05 мм, что соответствует параметрам шероховатости, регламентированным ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Контактный вал (валец): агрегат для калибрования
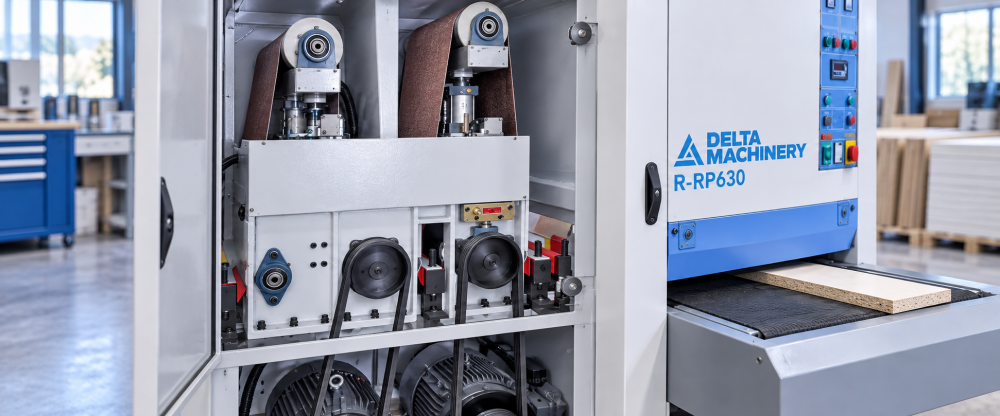
Первый по ходу движения заготовки агрегат — контактный вал. Это стальной или чугунный цилиндр диаметром 150–300 мм, на который надета бесконечная абразивная лента. Вал жёстко прижимает ленту к заготовке, и за счёт высокого удельного давления (до 2–3 кг/см²) происходит активный съём припуска — от 0,3 до 1,0 мм за проход в зависимости от зернистости ленты и твёрдости материала. Вал может быть гладким или рифлёным, влияя на рисунок риски. На станках, которые используют инженеры «Дельта-Техно», контактный вал оснащён точной регулировкой высоты с индикацией положения, позволяющей выставлять заданный размер с дискретностью 0,01 мм.
Утюжок: финишное выглаживание
Следом за вальцом или вместо него устанавливается шлифовальный утюжок — плоская или слегка выпуклая опорная плита, часто подпружиненная. Абразивная лента огибает утюжок и прижимается им к заготовке по всей плоскости.
В отличие от вальца, утюжок создаёт низкое удельное давление (0,2–0,8 кг/см²), снимая минимальный слой (0,05–0,15 мм) и выравнивая микрорельеф после предварительного калибрования. Именно утюжок формирует финишную шероховатость Rz 10–25 мкм, необходимую для качественной покраски или лакирования.
Для зачистки свесов кромок и удаления ворса на утюжковых агрегатах инженеры «Дельта-Техно» применяют нейлоновые абразивные вкладыши DELTA ABRASIVE, которые не «заоваливают» углы и не перегревают поверхность.
Система натяжения и осцилляции ленты
Абразивная лента натягивается между двумя шкивами — приводным и натяжным. Натяжение создаётся пневмоцилиндром или механической пружиной и строго контролируется: недостаточное натяжение ведёт к проскальзыванию, избыточное — к разрыву ленты. Осцилляция — поперечное возвратно-поступательное движение ленты — служит для равномерного износа абразива и предотвращения глубоких рисок. Осциллятор обычно пневматический, с частотой 30–60 ходов в минуту и амплитудой 10–20 мм. Для широколенточных станков с шириной ленты 1100–1350 мм осцилляция обязательна.
Приводы и электронное управление
Каждый шлифовальный агрегат оснащён собственным электродвигателем (7,5–22 кВт), который через клиноременную передачу вращает приводной шкив. Скорость ленты типично составляет 18–25 м/с. Высота агрегатов регулируется сервоприводами с обратной связью, что позволяет программировать пошаговое уменьшение толщины за несколько проходов без вмешательства оператора. Система ЧПУ контролирует положение каждого агрегата, скорость конвейера и согласование режимов. При замене абразивной ленты или при переходе на другой материал оператор вводит новые параметры, и автоматика выставляет зазоры.
Аспирация и безопасность
При шлифовании выделяется огромное количество мелкодисперсной пыли — самой опасной для лёгких фракции. Концентрация пыли в зоне дыхания не должна превышать 6 мг/м³, что установлено ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны» ГОСТ 12.1.005-88. Калибровальные станки в обязательном порядке подключаются к центральной аспирационной сети с расходом 3000–5000 м³/ч на агрегат. Кожухи полностью закрывают зону шлифования, блокировки отключают станок при открытой дверце. Требования к безопасности конструкции таких станков регламентирует ГОСТ 12.2.026.0-93 «Оборудование деревообрабатывающее. Требования безопасности к конструкции» ГОСТ 12.2.026.0-93.
Таблица 1. Сравнение шлифовальных агрегатов
|
Параметр |
Контактный вал (валец) |
Утюжок |
Комбинированный агрегат |
|---|---|---|---|
|
Назначение |
калибрование, съём припуска |
финишное выглаживание |
последовательное калибрование и финиш |
|
Удельное давление |
высокое (2–3 кг/см²) |
низкое (0,2–0,8 кг/см²) |
переменное по зонам |
|
Типичный съём за проход, мм |
0,3–1,0 |
0,05–0,15 |
1-й проход: 0,5–0,8; 2-й: 0,1–0,2 |
|
Достигаемая шероховатость Rz, мкм |
20–40 |
10–25 |
10–20 |
|
Ресурс абразивной ленты |
ниже (активный износ) |
выше (щадящий режим) |
зависит от зоны |
|
Рекомендуемый абразив DELTA ABRASIVE |
тканевая лента P60–P100 |
бумажная лента P150–P220, нейлоновый вкладыш |
тканевая P80 + бумажная P180 |
Вспомогательные узлы и расходные материалы
Кроме основных агрегатов, калибровально-шлифовальный станок включает систему подачи сжатого воздуха для осцилляции и натяжения ленты, что требует компрессорной установки с давлением 6–8 бар. Инженеры «Дельта-Техно» закладывают в проекты надёжные поршневые и винтовые компрессоры с осушителями. Для подготовки заготовок перед шлифованием — точного раскроя плит на форматно-раскроечных центрах DELTAMACHINERY DM-832PS — применяются пильные диски DELTA TOOLS, которые дают чистый рез без сколов, снижая нагрузку на шлифовальные агрегаты.
Таблица 2. Основные узлы калибровально-шлифовального станка и их функции
|
Узел |
Функция |
Управление/Регулировка |
Характерные неисправности |
|---|---|---|---|
|
Станина |
основа, гашение вибраций |
не регулируется |
деформация при ударах |
|
Конвейер |
подача заготовки с постоянной скоростью |
вариатор скорости, натяжение ленты |
износ ленты, заклинивание роликов |
|
Контактный вал |
калибрование, съём основного припуска |
сервопривод высоты, натяжение ленты |
износ подшипников, биение |
|
Утюжок |
финишное выглаживание, уменьшение шероховатости |
подпружиненный прижим, высота |
неравномерный износ, залипание смолой |
|
Система осцилляции |
равномерный износ ленты |
пневмоцилиндр, регулировка амплитуды |
отказ пневматики, перекос ленты |
|
Аспирационный кожух |
удаление пыли, защита оператора |
подключение к аспирационной сети |
забивание патрубка, подсосы |
|
Система ЧПУ |
программирование режимов, контроль размеров |
сенсорный экран, сервоприводы |
сбой программ, отказ датчиков |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.2.026.0-93. Оборудование деревообрабатывающее. Требования безопасности к конструкции. URL: https://normativ.kontur.ru/document?moduleId=1&documentId=274181
Шлифовальные станки
Из чего состоит калибровально-шлифовальный станок: вальцы, утюжок, конвейер, агрегаты
09.10.2026 14:12:04|
Тип станка |
Рабочий орган |
Ключевая операция |
Типичная зернистость абразива |
Достижимый класс шероховатости Rz, мкм |
|---|---|---|---|---|
|
Широколенточный калибровальный |
бесконечная лента на валу/утюжке |
калибрование, плоскостная шлифовка |
P60–P120 (предварит.), P150–P220 (финиш) |
10–25 |
|
Узколенточный осцилляционный |
узкая лента, осциллирующая поперёк |
кромки, криволинейные детали |
P80–P240 |
15–30 |
|
Шпиндельный осцилляционный |
абразивная втулка на шпинделе |
внутренние радиусы, отверстия |
P80–P240 |
20–35 |
|
Щёточный (брашировальный) |
вращающаяся нейлоновая или латунная щётка |
структурирование, удаление мягких волокон |
P80–P180 (абразив в щётке) |
— (рельеф) |
Оснастка DELTA ABRASIVE и подготовка заготовок
Шлифовка не начинается с шлифовального станка. Она начинается с форматно-раскроечного центра. Если плита раскроена с отклонением, а кромка после фрезеровки имеет ступеньку, шлифовка лишь повторит дефекты. Поэтому на участках раскроя инженеры «Дельта-Техно» применяют пильные диски DELTA TOOLS, которые дают чистый рез без сколов. А на самой шлифовке — нейлоновые вкладыши и ленты DELTA ABRASIVE, которые снимают материал равномерно, не перегревая поверхность и не забиваясь пылью.
Критерии выбора шлифовального станка для мебельного цеха
-
Тип обрабатываемых деталей: для щитов и плоских фасадов обязателен широколенточный станок. Для гнутых фасадов, профилей и кромок — узколенточный или шпиндельный.
-
Требуемая точность и шероховатость: калибрование с допуском ±0,1 мм требует широколенточного станка с точным контактным валом. Финишная обработка под прозрачный лак требует зернистости не ниже P180–P220.
-
Интенсивность работы: при объёмах более 50 щитов в смену оправдана покупка широколенточного станка, а не ручного инструмента или узколенточного с ручной подачей.
-
Наличие аспирации: шлифовальные станки генерируют мелкодисперсную пыль, требующую аспирации с расходом не менее 2000–5000 м³/ч на единицу.
-
Доступность расходных материалов: нейлоновые вкладыши DELTA ABRASIVE служат дольше бумажных, а ленты на тканевой основе обеспечивают стабильный съём и легко заменяются.
Типичные ошибки при эксплуатации шлифовальных станков
-
Использование одного типа абразива на всех операциях: зернистость P80, предназначенная для калибрования, на финише оставит глубокие риски, которые не перекроются лаком.
-
Перегрев детали при затупленной ленте: на МДФ это приводит к «белым пятнам» — раздавленным, но не срезанным волокнам. Необходимо вовремя менять абразив.
-
Пренебрежение очисткой станка от пыли: скопление пыли на направляющих и подшипниках снижает точность и срок службы оборудования.
-
Попытка калибрования на узколенточном станке: узкая лента повторяет локальные неровности и не обеспечивает плоскостности по всей ширине щита.
-
Работа без аспирации или с забитым фильтром: превышение ПДК древесной пыли 6 мг/м³, установленное ГОСТ 12.1.005-88 ГОСТ 12.1.005-88, ведёт к профессиональным заболеваниям и штрафам.
Таблица 2. Рекомендуемые абразивные материалы DELTA ABRASIVE для различных операций
|
Операция |
Материал заготовки |
Тип абразива DELTA ABRASIVE |
Зернистость |
Ресурс / Примечание |
|---|---|---|---|---|
|
Калибрование мебельного щита |
сосна, дуб, бук |
лента тканевая (оксид алюминия) |
P60–P100 |
съём до 0,5 мм за проход |
|
Финишное шлифование перед лакированием |
МДФ, массив |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
не прорезает лак, улучшает адгезию |
|
Браширование (состаривание) |
сосна, ясень |
нейлоновая щётка круглая |
P80–P120 |
после браширования — нейлон P180 для зачистки |
|
Удаление ворса после тонировки |
дуб, ясень |
нейлоновый вкладыш H70 |
P240 |
не меняет цвет, убирает поднявшийся ворс |
|
Зачистка свесов кромки после облицовывания |
ABS/ПВХ |
нейлоновый вкладыш H70 |
P240 |
удаляет клеевые остатки, не царапает кромку |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальный станок — это не просто инструмент для «сгладить поверхность». Это калибровочный модуль, устройство для нанесения финишной текстуры и агрегат, который определяет, сколько лака уйдёт на фасад. Инженеры «Дельта-Техно», использующие станки DELTAMACHINERY, JIYU и DAVINCI, знают: подбор типа шлифмашины под конкретную задачу влияет на себестоимость обработки сильнее, чем цена самого станка.
Широколенточные калибровально-шлифовальные станки
Самый мощный тип шлифовального оборудования для мебельных производств. Лента шириной 600–1350 мм, натянутая на контактный вал или утюжок, снимает припуск от 0,5 до 1,0 мм за проход. На таких станках выполняют калибрование мебельного щита из массива и ДСтП, выравнивание плоскости фасадов после облицовывания шпоном и промежуточное шлифование перед покраской. Точность обработки достигает ±0,05 мм на длине 1000 мм, что регламентируется параметрами шероховатости согласно ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности» ГОСТ 7016-2013.
Узколенточные и осцилляционные станки
Абразивная лента шириной 100–300 мм, натянутая на шкивы, перемещается по чугунному столу. Осцилляция (поперечное возвратно-поступательное движение) исключает образование глубоких рисок. Это универсальный инструмент для обработки кромок, радиусных деталей и финишной доводки фасадов. На участках с частой сменой номенклатуры такие станки незаменимы.
Шпиндельные осцилляционные станки
Внутренние радиусы и отверстия, куда не достаёт лента, обрабатываются на шпиндельных осцилляционных станках. Втулка с абразивом вращается и одновременно движется вверх-вниз, используя всю поверхность. Это идеальный выбор для зачистки фрезерованных пазов под задние стенки мебели.
Щёточные (брашировальные) станки
Абразивные или латунные щётки, вращаясь на высокой скорости, выбирают мягкие волокна из древесины — сосны, ясеня, дуба — создавая рельеф «под старину». После браширования для удаления задиров обязательно применяют нейлоновые абразивы DELTA ABRASIVE.
Таблица 1. Сравнение основных типов шлифовальных станков
|
Тип станка |
Рабочий орган |
Ключевая операция |
Типичная зернистость абразива |
Достижимый класс шероховатости Rz, мкм |
|---|---|---|---|---|
|
Широколенточный калибровальный |
бесконечная лента на валу/утюжке |
калибрование, плоскостная шлифовка |
P60–P120 (предварит.), P150–P220 (финиш) |
10–25 |
|
Узколенточный осцилляционный |
узкая лента, осциллирующая поперёк |
кромки, криволинейные детали |
P80–P240 |
15–30 |
|
Шпиндельный осцилляционный |
абразивная втулка на шпинделе |
внутренние радиусы, отверстия |
P80–P240 |
20–35 |
|
Щёточный (брашировальный) |
вращающаяся нейлоновая или латунная щётка |
структурирование, удаление мягких волокон |
P80–P180 (абразив в щётке) |
— (рельеф) |
Оснастка DELTA ABRASIVE и подготовка заготовок
Шлифовка не начинается с шлифовального станка. Она начинается с форматно-раскроечного центра. Если плита раскроена с отклонением, а кромка после фрезеровки имеет ступеньку, шлифовка лишь повторит дефекты. Поэтому на участках раскроя инженеры «Дельта-Техно» применяют пильные диски DELTA TOOLS, которые дают чистый рез без сколов. А на самой шлифовке — нейлоновые вкладыши и ленты DELTA ABRASIVE, которые снимают материал равномерно, не перегревая поверхность и не забиваясь пылью.
Критерии выбора шлифовального станка для мебельного цеха
-
Тип обрабатываемых деталей: для щитов и плоских фасадов обязателен широколенточный станок. Для гнутых фасадов, профилей и кромок — узколенточный или шпиндельный.
-
Требуемая точность и шероховатость: калибрование с допуском ±0,1 мм требует широколенточного станка с точным контактным валом. Финишная обработка под прозрачный лак требует зернистости не ниже P180–P220.
-
Интенсивность работы: при объёмах более 50 щитов в смену оправдана покупка широколенточного станка, а не ручного инструмента или узколенточного с ручной подачей.
-
Наличие аспирации: шлифовальные станки генерируют мелкодисперсную пыль, требующую аспирации с расходом не менее 2000–5000 м³/ч на единицу.
-
Доступность расходных материалов: нейлоновые вкладыши DELTA ABRASIVE служат дольше бумажных, а ленты на тканевой основе обеспечивают стабильный съём и легко заменяются.
Типичные ошибки при эксплуатации шлифовальных станков
-
Использование одного типа абразива на всех операциях: зернистость P80, предназначенная для калибрования, на финише оставит глубокие риски, которые не перекроются лаком.
-
Перегрев детали при затупленной ленте: на МДФ это приводит к «белым пятнам» — раздавленным, но не срезанным волокнам. Необходимо вовремя менять абразив.
-
Пренебрежение очисткой станка от пыли: скопление пыли на направляющих и подшипниках снижает точность и срок службы оборудования.
-
Попытка калибрования на узколенточном станке: узкая лента повторяет локальные неровности и не обеспечивает плоскостности по всей ширине щита.
-
Работа без аспирации или с забитым фильтром: превышение ПДК древесной пыли 6 мг/м³, установленное ГОСТ 12.1.005-88 ГОСТ 12.1.005-88, ведёт к профессиональным заболеваниям и штрафам.
Таблица 2. Рекомендуемые абразивные материалы DELTA ABRASIVE для различных операций
|
Операция |
Материал заготовки |
Тип абразива DELTA ABRASIVE |
Зернистость |
Ресурс / Примечание |
|---|---|---|---|---|
|
Калибрование мебельного щита |
сосна, дуб, бук |
лента тканевая (оксид алюминия) |
P60–P100 |
съём до 0,5 мм за проход |
|
Финишное шлифование перед лакированием |
МДФ, массив |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
не прорезает лак, улучшает адгезию |
|
Браширование (состаривание) |
сосна, ясень |
нейлоновая щётка круглая |
P80–P120 |
после браширования — нейлон P180 для зачистки |
|
Удаление ворса после тонировки |
дуб, ясень |
нейлоновый вкладыш H70 |
P240 |
не меняет цвет, убирает поднявшийся ворс |
|
Зачистка свесов кромки после облицовывания |
ABS/ПВХ |
нейлоновый вкладыш H70 |
P240 |
удаляет клеевые остатки, не царапает кромку |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальные станки
Какие бывают шлифовальные станки по дереву: обзор типов для мебельщика
09.10.2026 14:09:19|
Тип станка |
Основная задача |
Типичная зернистость абразива |
Достижимая шероховатость Rz, мкм |
Обрабатываемые материалы и зоны |
|
Широколенточный калибровально-шлифовальный |
калибрование, плоскостная шлифовка |
80–120 (предварительная), 150–240 (финиш) |
10–25 |
МДФ, МДФ шпонированный, МДФ под покраску |
|
Узколенточный осцилляционный |
шлифовка кромок, криволинейных фасадов |
80–240 |
15–30 |
МДФ, МДФ с фрезеровкой |
|
Щёточный для профилей и грунта |
шлифовка грунта, очистка профиля, матирование |
нейлоновые щётки P180–P400 |
— (профиль) |
МДФ с грунтом, профильные фасады |
|
Осцилляционный шпиндельный |
внутренние радиусы, отверстия, пазы |
80–240 |
20–35 |
МДФ, фрезерованные элементы |
Роль абразивных материалов DELTA ABRASIVE в обеспечении качества
Результат шлифовки МДФ-фасада на 50 % зависит от абразива. Инженеры «Дельта-Техно» применяют абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с порошком карбида кремния для операций, где важно не «заовалить» кромку и не оставить глубоких царапин. Нейлоновая сетка с абразивным зерном работает как гибкий напильник: она адаптируется к профилю, не забивается пылью и не перегревает поверхность. Для промежуточного матирования между слоями эмали используют вкладыши зернистостью P320–P400, для шлифовки грунта — P240–P320, для удаления поднятых волокон после фрезеровки — P180–P240. Бумажные и тканевые ленты DELTA ABRASIVE для широколенточных станков обеспечивают равномерный съём без «пробоев» благодаря жёсткому контролю толщины связующего слоя.
Перед шлифовкой важно получить чистый рез и ровный профиль. Для этого на фрезерных и раскроечных участках применяют пильные диски и фрезы DELTA TOOLS, дающие минимум сколов и поджогов на МДФ. Если после фрезеровки осталась ступенька, шлифовальный станок лишь воспроизведёт её на финишной поверхности.
Нормативная база и безопасность
Параметры шероховатости поверхности древесины и древесных материалов после шлифовки регламентирует ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности». Стандарт устанавливает допустимые значения Rz и направление волокон для различных классов отделки. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ согласно ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Для шлифовальных станков это критически важно, так как они генерируют самый тонкий и опасный для лёгких аэрозоль. Аспирационные системы на участках шлифовки МДФ должны обеспечивать разрежение не менее 2500–5000 м³/ч на станок и оснащаться рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Общие требования безопасности деревообрабатывающего производства установлены ГОСТ 12.3.042-88.
Таблица 2. Рекомендуемые абразивы DELTA ABRASIVE для различных операций по МДФ-фасадам
|
Операция |
Материал |
Абразив DELTA ABRASIVE (тип) |
Зернистость |
Примечание |
|
Калибрование МДФ-плиты |
МДФ |
лента тканевая (оксид алюминия) |
P80–P120 |
съём до 0,5 мм за проход |
|
Шлифовка после фрезеровки профиля |
МДФ |
нейлоновый вкладыш или щётка |
P150–P180 |
удаляет поднятые волокна и гребешки |
|
Шлифовка грунта перед эмалью |
МДФ с грунтом |
нейлоновый вкладыш H70 |
P240–P320 |
не прорезает грунт, выравнивает поверхность |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
улучшает адгезию, не прорезает лак |
|
Финиш перед лакированием |
МДФ, МДФ с грунтом |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Удаление пылевых включений |
эмаль, лак |
нейлоновый вкладыш |
P400–P600 |
перед финишным слоем покрытия |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальный станок не улучшает геометрию детали — он выявляет брак, допущенный на предыдущих операциях. Если после раскроя МДФ остался скол, а после фрезеровки — ступенька, гребешок или поджог, шлифовка сделает их заметнее, а не скроет. Инженеры «Дельта-Техно», использующие абразивные материалы DELTA ABRASIVE и инструмент DELTA TOOLS при отладке процессов на станках DELTAMACHINERY, JIYU и DAVINCI, рассматривают шлифовку как контрольную точку: именно здесь поверхность МДФ-фасада получает окончательный микрорельеф, определяющий адгезию грунта и эмали, тактильные ощущения и товарный вид мебели.
Задачи, которые решает шлифовальный станок
В производстве мебельных фасадов из МДФ шлифовка выполняет четыре основные функции, каждая из которых требует своего типа оборудования и абразива. Первая — калибрование: съём припуска по толщине с высокой точностью, обеспечивающий параллельность пластей плиты перед фрезерованием, облицовыванием или нанесением покрытий.
Вторая — плоскостная шлифовка: удаление рисок и неровностей после раскроя и калибрования, подготовка поверхности под грунтование.
Третья — профильная и кромочная шлифовка: обработка фрезерованных радиусов, филёнок, кромок и внутренних переходов, где после фрезера остаются гребешки и поднятые волокна.
Четвёртая — промежуточное матирование: шлифовка грунта и межслойная зачистка лака для улучшения адгезии и удаления пылевых включений.
Качество шлифовки напрямую влияет на расход лакокрасочных материалов. Поверхность МДФ с равномерной риской после ленточного станка с зерном P180–P240 требует на 20–40 % меньше грунта, чем поверхность после ручного эксцентрика с тем же зерном, потому что лента оставляет равномерный след без локальных «ям» и перегрева. Для профильных фасадов особенно важно не «заовалить» кромку и не прошлифовать грунт до основания.
Типы шлифовальных станков и их технологические ниши
Парк шлифовального оборудования для производства МДФ-фасадов подбирается не по каталогу, а по технологической цепочке: раскрой → фрезеровка → шлифовка → грунтование → шлифовка грунта → эмаль → межслойная шлифовка → финиш. Универсального станка, одинаково эффективно калибрующего плиту и матирующего профильный фасад, не существует.
Калибровально-шлифовальные станки (широколенточные)
Самый мощный и металлоёмкий тип. Абразивная лента шириной 630–1300 мм, натянутая на контактный вал или утюжок, снимает припуск до 0,3–0,8 мм за проход. На таких станках DELTAMACHINERY R-RP630, R-RP1000, R-RP1300, а также на моделях JIYU и DAVINCI выполняют калибрование МДФ-плит, выравнивание плоскости фасадов после облицовывания, шлифовку под грунт и промежуточную обработку перед покраской. Точность калибрования достигает ±0,05–0,1 мм на длине 1000 мм.
Узколенточные и осцилляционные станки
Лента шириной 100–300 мм на чугунном столе — рабочая лошадка для обработки кромок, криволинейных фасадов и финишной доводки профилей. Осцилляция ленты исключает образование глубоких царапин. На таких станках выполняют шлифовку кромок МДФ после фрезеровки, радиусов и сложных переходов, где широкая лента не может повторить профиль.
Щёточные станки для профилей и грунта
Абразивные нейлоновые щётки выбирают грунт из углублений профиля, снимают пылевые включения и равномерно матируют поверхность перед эмалью. Для МДФ-фасадов это не браширование древесины, а деликатная шлифовка профиля и кромок. После щёточной обработки поверхность обязательно дошлифовывают нейлоновыми абразивами DELTA ABRASIVE для удаления задиров и равномерной матовости.
Шпиндельные осцилляционные и вибрационные станки
Для внутренних радиусов, отверстий, пазов и сложных профилей, куда не достаёт лента. Осцилляция шпинделя вверх-вниз позволяет использовать весь ресурс абразивной втулки. Вибрационные станки применяются для финиша плоских деталей с минимальным съёмом, например перед нанесением финишного слоя эмали.
Таблица 1. Сравнение основных типов шлифовальных станков для МДФ-фасадов
|
Тип станка |
Основная задача |
Типичная зернистость абразива |
Достижимая шероховатость Rz, мкм |
Обрабатываемые материалы и зоны |
|
Широколенточный калибровально-шлифовальный |
калибрование, плоскостная шлифовка |
80–120 (предварительная), 150–240 (финиш) |
10–25 |
МДФ, МДФ шпонированный, МДФ под покраску |
|
Узколенточный осцилляционный |
шлифовка кромок, криволинейных фасадов |
80–240 |
15–30 |
МДФ, МДФ с фрезеровкой |
|
Щёточный для профилей и грунта |
шлифовка грунта, очистка профиля, матирование |
нейлоновые щётки P180–P400 |
— (профиль) |
МДФ с грунтом, профильные фасады |
|
Осцилляционный шпиндельный |
внутренние радиусы, отверстия, пазы |
80–240 |
20–35 |
МДФ, фрезерованные элементы |
Роль абразивных материалов DELTA ABRASIVE в обеспечении качества
Результат шлифовки МДФ-фасада на 50 % зависит от абразива. Инженеры «Дельта-Техно» применяют абразивные вкладыши DELTA ABRASIVE на нейлоновой основе с порошком карбида кремния для операций, где важно не «заовалить» кромку и не оставить глубоких царапин. Нейлоновая сетка с абразивным зерном работает как гибкий напильник: она адаптируется к профилю, не забивается пылью и не перегревает поверхность. Для промежуточного матирования между слоями эмали используют вкладыши зернистостью P320–P400, для шлифовки грунта — P240–P320, для удаления поднятых волокон после фрезеровки — P180–P240. Бумажные и тканевые ленты DELTA ABRASIVE для широколенточных станков обеспечивают равномерный съём без «пробоев» благодаря жёсткому контролю толщины связующего слоя.
Перед шлифовкой важно получить чистый рез и ровный профиль. Для этого на фрезерных и раскроечных участках применяют пильные диски и фрезы DELTA TOOLS, дающие минимум сколов и поджогов на МДФ. Если после фрезеровки осталась ступенька, шлифовальный станок лишь воспроизведёт её на финишной поверхности.
Нормативная база и безопасность
Параметры шероховатости поверхности древесины и древесных материалов после шлифовки регламентирует ГОСТ 7016-2013 «Изделия из древесины и древесных материалов. Параметры шероховатости поверхности». Стандарт устанавливает допустимые значения Rz и направление волокон для различных классов отделки. Содержание древесной пыли в воздухе рабочей зоны не должно превышать 6 мг/м³ согласно ГОСТ 12.1.005-88 «Общие санитарно-гигиенические требования к воздуху рабочей зоны». Для шлифовальных станков это критически важно, так как они генерируют самый тонкий и опасный для лёгких аэрозоль. Аспирационные системы на участках шлифовки МДФ должны обеспечивать разрежение не менее 2500–5000 м³/ч на станок и оснащаться рукавными или картриджными фильтрами с эффективностью не ниже 99,5 %. Общие требования безопасности деревообрабатывающего производства установлены ГОСТ 12.3.042-88.
Таблица 2. Рекомендуемые абразивы DELTA ABRASIVE для различных операций по МДФ-фасадам
|
Операция |
Материал |
Абразив DELTA ABRASIVE (тип) |
Зернистость |
Примечание |
|
Калибрование МДФ-плиты |
МДФ |
лента тканевая (оксид алюминия) |
P80–P120 |
съём до 0,5 мм за проход |
|
Шлифовка после фрезеровки профиля |
МДФ |
нейлоновый вкладыш или щётка |
P150–P180 |
удаляет поднятые волокна и гребешки |
|
Шлифовка грунта перед эмалью |
МДФ с грунтом |
нейлоновый вкладыш H70 |
P240–P320 |
не прорезает грунт, выравнивает поверхность |
|
Матовое межслойное шлифование |
лаковое покрытие |
нейлоновый вкладыш H70 |
P320–P400 |
улучшает адгезию, не прорезает лак |
|
Финиш перед лакированием |
МДФ, МДФ с грунтом |
лента бумажная (карбид кремния) |
P180–P240 |
равномерная риска, минимальный ворс |
|
Удаление пылевых включений |
эмаль, лак |
нейлоновый вкладыш |
P400–P600 |
перед финишным слоем покрытия |
Список технических источников
-
ГОСТ 7016-2013. Изделия из древесины и древесных материалов. Параметры шероховатости поверхности. URL: https://docs.cntd.ru/document/1200106011
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.3.042-88. Производство деревообрабатывающее. Общие требования безопасности. URL: https://docs.cntd.ru/document/1200006498
Шлифовальные станки
Для чего нужен шлифовальный станок на производстве мебельных фасадов из МДФ
09.10.2026 14:06:50|
Параметр |
Мобильная установка |
Стационарная система |
|---|---|---|
|
Стартовые затраты |
35 000 – 120 000 руб. |
250 000 – 600 000 руб. |
|
Монтаж |
не требуется (подключение к розетке) |
проект + монтаж воздуховодов |
|
Степень очистки (по массе) |
85–95 % (циклон), 90–98 % (мешковый) |
99,0–99,9 % (рукавный фильтр) |
|
Мобильность |
высокая (перекатывается между станками) |
низкая (воздуховоды привязаны к месту) |
|
Обслуживание одним оператором |
возможно (один агрегат на станок) |
требуется периодическая чистка магистралей |
|
Возврат воздуха в цех |
не рекомендуется (остаточная пыль) |
возможен с картриджным фильтром |
|
Шум |
70–85 дБА (рядом с установкой) |
вентилятор вынесен, шум в цехе ниже |
Экономический расчёт: когда мобильная установка выгоднее стационарной сети
Для цеха с тремя станками — например, форматник DELTAMACHINERY DM-3200H, кромкооблицовочный станок DELTAMACHINERY DM-400 и фрезер с ЧПУ DELTAMACHINERY серии BASIS CUT— приобретение трёх мобильных циклонов обойдётся в 100 000 – 200 000 рублей. Ежемесячные затраты: электроэнергия (три двигателя по 2.2–5 кВт каждый) и раз в полгода — замена мешков или очистка фильтров. Суммарное энергопотребление за смену — около 60–80 кВт·ч, при тарифе 7 руб./кВт·ч это 12 000 – 17 000 рублей в месяц.
Стационарная система для тех же трёх станков с рукавным фильтром и разводкой воздуховодов обойдётся в 300 000 – 450 000 рублей с монтажом. Вентилятор на 7,5–11 кВт потребляет за смену 40–55 кВт·ч (примерно 8 500 – 11 500 руб./мес.), но плюс обслуживание: замена рукавов раз в 1,5–2 года (20 000 – 40 000 руб.), чистка воздуховодов, заземление. Разница в стартовых затратах составляет 150 000 – 250 000 рублей. При экономии на электроэнергии в 4 000 – 5 000 рублей в месяц стационарная система окупается за 3–5 лет — это приемлемо, если цех не планирует переезд.
Но ключевое слово — «если». При аренде помещения или планах расширения с перестановкой станков стационарная сеть превращается в финансовый якорь. Демонтаж, перепроектирование и повторный монтаж стоят почти как новая система. Мобильные агрегаты в этом сценарии выигрывают: их просто перевозят вместе со станком.
Таблица 2. Ориентировочная стоимость и окупаемость для цеха с тремя станками
|
Статья затрат |
Три мобильные установки |
Одна стационарная система |
|---|---|---|
|
Оборудование (фильтры, вентилятор) |
100 000 – 200 000 руб. |
200 000 – 300 000 руб. |
|
Воздуховоды и монтаж |
0 руб. |
100 000 – 150 000 руб. |
|
Итого стартовые затраты |
100 000 – 200 000 руб. |
300 000 – 450 000 руб. |
|
Электроэнергия в месяц (2 смены) |
12 000 – 17 000 руб. |
8 500 – 11 500 руб. |
|
Обслуживание в год (расходники) |
10 000 – 20 000 руб. |
20 000 – 40 000 руб. |
|
Срок окупаемости разницы |
— |
3–5 лет |
Рекомендации по выбору под конкретный парк станков
Если в цехе преобладают операции с крупной стружкой — раскрой, фрезеровка, рейсмусование — и количество станков не превышает трёх, мобильный циклон производительностью 2000–3000 м³/ч на каждый станок закрывает потребности полностью. При этом обязательно организовать выброс очищенного воздуха на улицу или в отдельное помещение, так как остаточная запылённость всё равно будет выше санитарной нормы при рециркуляции.
Как только в парке появляется шлифовальный станок (например, IRONMAC GC-1350), ситуация меняется кардинально. Мобильный агрегат не справляется с ультратонкой пылью — нужен рукавный фильтр. Если цех арендованный и устанавливать стационарную сеть невозможно, компромиссное решение — мобильный фильтр с картриджной ступенью и отводом очищенного воздуха наружу. Такие машины существуют, но стоят от 150 000 рублей, приближаясь по цене к стационарной системе.
Для цеха, который находится в собственном помещении и не планирует перестановку оборудования в обозримом будущем, стационарная система с циклоном и рукавным фильтром — однозначно выгоднее на дистанции 5 и более лет. Она обеспечивает стабильное качество воздуха, продлевает жизнь подшипникам и направляющим станков DELTAMACHINERY, а также позволяет использовать режущий инструмент DELTA TOOLS с максимальной эффективностью: при обеспыленной зоне резания ресурс твердосплавных дисков увеличивается на 40–50% по сравнению с работой в пылевом облаке.
Влияние типа аспирации на оснастку и межсервисные интервалы
Инженеры «Дельта-Техно» неоднократно фиксировали прямую корреляцию: станки, подключённые к мобильным циклонам без второй ступени, требуют замены подшипников шпинделя в среднем на 20–25% чаще, чем те же модели на стационарной аспирации. Мелкодисперсная пыль проникает в уплотнения и действует как абразив. Пильные диски DELTA TOOLS на форматниках DELTAMACHINERY при стабильном разрежении в зоне резания служат на 40–50% дольше — это подтверждённая эксплуатационная статистика. Поэтому выбор аспирации — это не только вопрос санитарных норм, но и прямые расходы на оснастку и ремонт.
Список технических источников
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. URL: https://docs.cntd.ru/document/1200005272
-
СП 60.13330.2020. Отопление, вентиляция и кондиционирование воздуха. URL: https://docs.cntd.ru/document/1200095525
-
ГОСТ Р 50820-95. Фильтры рукавные. Общие технические условия. URL: https://docs.cntd.ru/document/1200008652
[~DETAIL_TEXT] =>
Мобильные аспирационные установки: свобода перемещения и компромиссная очистка
Мобильная аспирация — это отдельный пылеулавливающий агрегат, который подключается непосредственно к патрубку станка гибким рукавом. Установка не привязана к стене, её можно перекатывать между рабочими позициями или вовсе убрать, если станок не используется. Конструктивно это либо мешковый фильтр с вентилятором, либо компактный циклон с накопительным баком на колёсах.
Сильная сторона — нулевые затраты на проектирование и монтаж. Приобрёл, подключил к розетке 380 В, натянул гофрорукав на патрубок — и можно работать. Для форматно-раскроечного станка DELTAMACHINERY DM-3200H, потребляющего 2000–2500 м³/ч, подходит мобильный циклон производительностью 3000 м³/ч — этого достаточно, чтобы эффективно отводить стружку из зоны реза. Стоимость такого агрегата составляет 35 000 – 70 000 рублей, что на порядок ниже сметы на стационарную сеть.
Однако возможности мобильных установок по качеству очистки ограничены. Мешковый фильтр задерживает частицы от 30 мкм, циклон — от 15–20 мкм. Мелкодисперсная пыль (менее 10 мкм) выбрасывается обратно в цех, если очищенный воздух не отводится на улицу. Именно поэтому ставить мобильный агрегат на шлифовальный станок — гарантированный путь к превышению ПДК. Согласно ГОСТ 12.1.005-88, концентрация древесной пыли в рабочей зоне не должна превышать 6 мг/м³ ГОСТ 12.1.005-88, и мобильный циклон в одиночку эту норму не вытягивает.
Стационарная аспирация: дороже при запуске, дешевле в эксплуатации
Стационарная система подразумевает сеть воздуховодов, объединяющую несколько станков, и общий пылеулавливающий агрегат, вынесенный в отдельное помещение или на улицу. Фильтрующая группа, как правило, двухступенчатая: циклон сбрасывает крупную стружку, рукавный или картриджный фильтр задерживает тонкую пыль, после чего очищенный воздух возвращается в цех или выбрасывается наружу. Требования к устройству таких сетей изложены в СП 60.13330.2020 «Отопление, вентиляция и кондиционирование воздуха» СП 60.13330.2020.
Главное преимущество стационарной схемы — каскадная очистка. При грамотно подобранном рукавном фильтре (степень очистки 99,0–99,9% по ГОСТ Р 50820-95 ГОСТ Р 50820-95) воздух можно возвращать в цех без риска для здоровья персонала, экономя на обогреве зимой. Кроме того, один мощный вентилятор и один комплект фильтров обслуживают всё оборудование, что при количестве станков от трёх даёт экономию на замене расходников и обслуживании по сравнению с тремя отдельными мобильными агрегатами.
Недостаток — высокая стоимость входа. Помимо самого фильтрующего модуля (100 000 – 300 000 руб.), необходима сеть воздуховодов с фасонными элементами, задвижками, гибкими вставками (ещё 50 000 – 150 000 руб.), проект и монтаж. Общий бюджет для цеха с пятью станками легко переваливает за 400 000 рублей. И эта инвестиция оправдана, только если станки стоят на фиксированных позициях и не будут переставляться в ближайшие 2–3 года. При частой смене планировки стационарная сеть превращается в обузу.
Таблица 1. Сравнение мобильной и стационарной аспирации по ключевым параметрам
|
Параметр |
Мобильная установка |
Стационарная система |
|---|---|---|
|
Стартовые затраты |
35 000 – 120 000 руб. |
250 000 – 600 000 руб. |
|
Монтаж |
не требуется (подключение к розетке) |
проект + монтаж воздуховодов |
|
Степень очистки (по массе) |
85–95 % (циклон), 90–98 % (мешковый) |
99,0–99,9 % (рукавный фильтр) |
|
Мобильность |
высокая (перекатывается между станками) |
низкая (воздуховоды привязаны к месту) |
|
Обслуживание одним оператором |
возможно (один агрегат на станок) |
требуется периодическая чистка магистралей |
|
Возврат воздуха в цех |
не рекомендуется (остаточная пыль) |
возможен с картриджным фильтром |
|
Шум |
70–85 дБА (рядом с установкой) |
вентилятор вынесен, шум в цехе ниже |
Экономический расчёт: когда мобильная установка выгоднее стационарной сети
Для цеха с тремя станками — например, форматник DELTAMACHINERY DM-3200H, кромкооблицовочный станок DELTAMACHINERY DM-400 и фрезер с ЧПУ DELTAMACHINERY серии BASIS CUT— приобретение трёх мобильных циклонов обойдётся в 100 000 – 200 000 рублей. Ежемесячные затраты: электроэнергия (три двигателя по 2.2–5 кВт каждый) и раз в полгода — замена мешков или очистка фильтров. Суммарное энергопотребление за смену — около 60–80 кВт·ч, при тарифе 7 руб./кВт·ч это 12 000 – 17 000 рублей в месяц.
Стационарная система для тех же трёх станков с рукавным фильтром и разводкой воздуховодов обойдётся в 300 000 – 450 000 рублей с монтажом. Вентилятор на 7,5–11 кВт потребляет за смену 40–55 кВт·ч (примерно 8 500 – 11 500 руб./мес.), но плюс обслуживание: замена рукавов раз в 1,5–2 года (20 000 – 40 000 руб.), чистка воздуховодов, заземление. Разница в стартовых затратах составляет 150 000 – 250 000 рублей. При экономии на электроэнергии в 4 000 – 5 000 рублей в месяц стационарная система окупается за 3–5 лет — это приемлемо, если цех не планирует переезд.
Но ключевое слово — «если». При аренде помещения или планах расширения с перестановкой станков стационарная сеть превращается в финансовый якорь. Демонтаж, перепроектирование и повторный монтаж стоят почти как новая система. Мобильные агрегаты в этом сценарии выигрывают: их просто перевозят вместе со станком.
Таблица 2. Ориентировочная стоимость и окупаемость для цеха с тремя станками
|
Статья затрат |
Три мобильные установки |
Одна стационарная система |
|---|---|---|
|
Оборудование (фильтры, вентилятор) |
100 000 – 200 000 руб. |
200 000 – 300 000 руб. |
|
Воздуховоды и монтаж |
0 руб. |
100 000 – 150 000 руб. |
|
Итого стартовые затраты |
100 000 – 200 000 руб. |
300 000 – 450 000 руб. |
|
Электроэнергия в месяц (2 смены) |
12 000 – 17 000 руб. |
8 500 – 11 500 руб. |
|
Обслуживание в год (расходники) |
10 000 – 20 000 руб. |
20 000 – 40 000 руб. |
|
Срок окупаемости разницы |
— |
3–5 лет |
Рекомендации по выбору под конкретный парк станков
Если в цехе преобладают операции с крупной стружкой — раскрой, фрезеровка, рейсмусование — и количество станков не превышает трёх, мобильный циклон производительностью 2000–3000 м³/ч на каждый станок закрывает потребности полностью. При этом обязательно организовать выброс очищенного воздуха на улицу или в отдельное помещение, так как остаточная запылённость всё равно будет выше санитарной нормы при рециркуляции.
Как только в парке появляется шлифовальный станок (например, IRONMAC GC-1350), ситуация меняется кардинально. Мобильный агрегат не справляется с ультратонкой пылью — нужен рукавный фильтр. Если цех арендованный и устанавливать стационарную сеть невозможно, компромиссное решение — мобильный фильтр с картриджной ступенью и отводом очищенного воздуха наружу. Такие машины существуют, но стоят от 150 000 рублей, приближаясь по цене к стационарной системе.
Для цеха, который находится в собственном помещении и не планирует перестановку оборудования в обозримом будущем, стационарная система с циклоном и рукавным фильтром — однозначно выгоднее на дистанции 5 и более лет. Она обеспечивает стабильное качество воздуха, продлевает жизнь подшипникам и направляющим станков DELTAMACHINERY, а также позволяет использовать режущий инструмент DELTA TOOLS с максимальной эффективностью: при обеспыленной зоне резания ресурс твердосплавных дисков увеличивается на 40–50% по сравнению с работой в пылевом облаке.
Влияние типа аспирации на оснастку и межсервисные интервалы
Инженеры «Дельта-Техно» неоднократно фиксировали прямую корреляцию: станки, подключённые к мобильным циклонам без второй ступени, требуют замены подшипников шпинделя в среднем на 20–25% чаще, чем те же модели на стационарной аспирации. Мелкодисперсная пыль проникает в уплотнения и действует как абразив. Пильные диски DELTA TOOLS на форматниках DELTAMACHINERY при стабильном разрежении в зоне резания служат на 40–50% дольше — это подтверждённая эксплуатационная статистика. Поэтому выбор аспирации — это не только вопрос санитарных норм, но и прямые расходы на оснастку и ремонт.
Список технических источников
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. URL: https://docs.cntd.ru/document/1200005272
-
СП 60.13330.2020. Отопление, вентиляция и кондиционирование воздуха. URL: https://docs.cntd.ru/document/1200095525
-
ГОСТ Р 50820-95. Фильтры рукавные. Общие технические условия. URL: https://docs.cntd.ru/document/1200008652
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26170 [TIMESTAMP_X] => 13.08.2026 13:54:00 [MODULE_ID] => iblock [HEIGHT] => 429 [WIDTH] => 1000 [FILE_SIZE] => 187744 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/bac/a2flhplqxnw6wujl1q3nfysk1bx6q12h [FILE_NAME] => exec_d444367a_acac_46e7_b48f_695db2b4be9e.png [ORIGINAL_NAME] => exec_d444367a_acac_46e7_b48f_695db2b4be9e.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => oc5v0rwdkz3qj5ea81g8pl14xsu45sq5 [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/bac/a2flhplqxnw6wujl1q3nfysk1bx6q12h/exec_d444367a_acac_46e7_b48f_695db2b4be9e.png [UNSAFE_SRC] => /upload/iblock/bac/a2flhplqxnw6wujl1q3nfysk1bx6q12h/exec_d444367a_acac_46e7_b48f_695db2b4be9e.png [SAFE_SRC] => /upload/iblock/bac/a2flhplqxnw6wujl1q3nfysk1bx6q12h/exec_d444367a_acac_46e7_b48f_695db2b4be9e.png [ALT] => Мобильная или стационарная аспирационная установка: что выгоднее для небольшого цеха? [TITLE] => Мобильная или стационарная аспирационная установка: что выгоднее для небольшого цеха? ) [~PREVIEW_PICTURE] => 26170 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => mobilnaya-ili-statsionarnaya-aspiratsionnaya-ustanovka-chto-vygodnee-dlya-nebolshogo-tsekha [~CODE] => mobilnaya-ili-statsionarnaya-aspiratsionnaya-ustanovka-chto-vygodnee-dlya-nebolshogo-tsekha [EXTERNAL_ID] => 7991 [~EXTERNAL_ID] => 7991 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 13.08.2026 12:22:32 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Мобильная или стационарная аспирационная установка: что выгоднее для небольшого цеха? [SECTION_PAGE_TITLE] => Мобильная или стационарная аспирационная установка: что выгоднее для небольшого цеха? ) )

Системы аспирации
Мобильная или стационарная аспирационная установка: что выгоднее для небольшого цеха?
13.08.2026 13:54:00|
Параметр |
Циклон |
Рукавный фильтр |
|---|---|---|
|
Принцип очистки |
центробежная сепарация |
фильтрация через ткань |
|
Эффективность по массе, % |
85–95 |
99,0–99,9 |
|
Минимальная улавливаемая фракция, мкм |
10–15 |
0,5–1 |
|
Сопротивление, Па |
200–600 (зависит от типа) |
300–500 (чистые), до 1200 (забитые) |
|
Регенерация |
не требуется (гравитационная выгрузка) |
импульсная продувка сжатым воздухом |
|
Ресурс (при двухсменной работе) |
весь срок службы (износ от абразива) |
1,5–2 года (замена рукавов) |
|
Требования к предфильтру |
нет |
обязателен (циклон или искрогаситель) |
|
Относительная стоимость |
низкая |
средняя/высокая (с учётом замены рукавов) |
Когда циклон работает один, а когда — только в паре с рукавным фильтром
Решение о достаточности одной ступени или необходимости каскада принимается по двум критериям: фракционный состав пыли и санитарные нормы. Если очищенный воздух выбрасывается на улицу и расстояние до ближайшего воздухозабора превышает 15 м, а ПДК в рабочей зоне соблюдается за счёт общеобменной вентиляции, циклон может работать соло на операциях с крупной стружкой: раскрой, фрезеровка массива. Однако при возврате воздуха в цех или при наличии шлифовальных операций наличие рукавного или картриджного фильтра обязательно.
Предельно допустимая концентрация древесной пыли в воздухе рабочей зоны составляет 6 мг/м³ согласно ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Циклон в одиночку не способен стабильно обеспечивать этот показатель, поскольку тонкая пыль свободно проходит через него и накапливается в цехе. Именно поэтому на участках, где работают шлифовальные калибровальные станки DELTAMACHINERY или фрезерные центры JIYU, рукавный фильтр — не опция, а санитарная необходимость.
Общие требования к устройству вентиляционных систем, включая конструкцию воздуховодов, уровни шума и заземление, регламентирует ГОСТ 12.4.021-75 ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. Этот стандарт не предписывает конкретный тип фильтра, но обязывает проектировщика обеспечить на рабочих местах концентрации вредных веществ не выше ПДК, что для деревообработки означает обязательную вторую ступень очистки в большинстве производственных сценариев.
Почему рукавный фильтр без циклона — это риск
Крупная стружка, попадая на рукава, работает как пескоструй: абразивные частицы с высокой кинетической энергией разрушают волокна ткани в местах удара. За месяц такой эксплуатации на рукавах появляются свищи, через которые неочищенный воздух уходит в цех. Кроме того, опилки забивают поры, сопротивление скачкообразно растёт, вентилятор перегружается. Инженеры «Дельта-Техно» при пусконаладке аспирации всегда проверяют: если на входе в рукавный фильтр скорость потока превышает 25 м/с, а фракция крупнее 50 мкм составляет более 30%, циклон перед фильтром обязателен.
Есть и обратная ситуация: циклон без рукавного фильтра на шлифовке. Шлифовальная пыль МДФ содержит до 90% частиц мельче 10 мкм. Циклон задерживает лишь 10–20% этой массы, остальное выбрасывается либо на улицу (что грозит претензиями экологов), либо возвращается в цех. Характерный признак ошибки — серый налёт на всех поверхностях через месяц после запуска. Решение здесь однозначно: циклон + рукавный или картриджный фильтр.
Таблица 2. Выбор пылеуловителя под конкретное оборудование и материал
|
Станок / операция |
Тип отходов |
Рекомендуемая конфигурация |
Примечание |
|---|---|---|---|
|
Форматно-раскроечный центр DELTAMACHINERY DM-832PS |
крупная стружка, опилки |
циклон (первая ступень) + рукавный фильтр (при возврате воздуха) |
при выбросе наружу достаточно циклона |
|
Фрезерный станок с ЧПУ JIYU CH1-V9 |
средняя и мелкая стружка |
циклон + картриджный фильтр (для возврата воздуха) |
если нет шлифовки, допустим циклон с выбросом наружу |
|
Шлифовальный калибровальный IRONMAC GC-1350 |
мелкодисперсная пыль (<10 мкм) |
циклон (опционально) + рукавный фильтр (обязательно) + искрогаситель |
рукавный фильтр обязателен, циклон снижает нагрузку на рукава |
|
Кромкооблицовочный станок DELTAMACHINERY DM-500F PUR/EVA |
стружка ПВХ/ABS, аэрозоли клея |
циклон + рукавный фильтр с антиадгезионной пропиткой |
липкая пыль требует специальной ткани рукавов |
|
Рейсмусовый станок WoodTec WT-630 |
крупная стружка, опилки |
циклон (достаточно при выбросе наружу) |
рукавный фильтр избыточен, если нет требований к возврату воздуха |
Влияние качества аспирации на оснастку и межсервисные интервалы
Связь между типом пылеуловителя и ресурсом режущего инструмента прямая, хотя и не всегда очевидная. При раскрое ЛДСП на станках DELTAMACHINERY пильные диски DELTA TOOLS работают в зоне, где циклон создаёт разрежение порядка 1500–2000 Па. Если циклон забит или вентилятор не добирает давления, пыль не удаляется из пропила и действует как дополнительный абразив, ускоряя износ твердосплавных напаек. Замена рукавов в фильтре по регламенту, а не по факту забивки, поддерживает разрежение на проектном уровне и продлевает ресурс дисков DELTA TOOLS на 40–50% — цифра, подтверждённая эксплуатационной статистикой сервисной службы «Дельта-Техно».
Список технических источников
-
ГОСТ Р 50820-95. Фильтры рукавные. Общие технические условия. URL: https://docs.cntd.ru/document/1200008652
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. URL: https://docs.cntd.ru/document/1200005272
[~DETAIL_TEXT] =>
Как устроен циклон и что он улавливает
Циклон — это инерционный пылеуловитель, в котором запылённый воздух закручивается по спирали, а твёрдые частицы отбрасываются центробежной силой к стенкам корпуса и ссыпаются в бункер. Степень очистки по массе достигает 85–95%, однако эффективность резко падает для частиц мельче 10–15 мкм: их масса недостаточна, чтобы преодолеть аэродинамическое сопротивление, и они уносятся с воздушным потоком в центральную трубу. Именно это ограничение зафиксировано в ГОСТ Р 51707-2001 «Пылеуловители центробежные. Требования безопасности и методы испытаний» ГОСТ Р 51707-2001.
В мебельном цехе циклон — это первая ступень, разгружающая последующие фильтры от крупной стружки и опилок. Для форматно-раскроечного центра JIYU KS-933, выбрасывающего до 80% отходов в виде частиц размером более 100 мкм, циклон прямоточного типа с сопротивлением 200–400 Па и расходом 2000–2500 м³/ч — оптимальное решение. Однако тот же циклон, поставленный после калибровального шлифовального станка IRONMAC GC-1350, задержит лишь половину пыли: остальное уйдёт в воздуховод и осядет в горизонтальных участках, если нет второй ступени.
Рукавный фильтр: тонкая очистка ценой сопротивления
Рукавный фильтр работает по принципу фильтрации через ткань. Запылённый воздух проходит сквозь цилиндрические рукава из полиэстера, номекса или стеклоткани, на поверхности которых задерживаются частицы размером от 0,5 мкм. Со временем образуется «пылевой пирог», сам улучшающий степень очистки до 99,0–99,9%. Периодическая импульсная продувка сжатым воздухом сбрасывает накопившуюся пыль в бункер. Технические условия для рукавных фильтров регламентирует ГОСТ Р 50820-95 ГОСТ Р 50820-95. Фильтры рукавные. Общие технические условия.
Ключевой параметр рукавного фильтра — сопротивление, которое растёт от 300–500 Па (чистые рукава) до 800–1200 Па (забитые). При превышении этого порога вентилятор перестаёт тянуть, и система аспирации захлёбывается. Поэтому рукавный фильтр требует регулярной регенерации, а перед ним обязательно ставится циклон, отсекающий крупную стружку, которая механически повреждает ткань и мгновенно забивает поры. Прямая подача опилок от DELTAMACHINERY DM-832PS на рукава без циклона гарантированно выведет фильтр из строя за несколько смен.
Таблица 1. Сравнительные характеристики циклона и рукавного фильтра
|
Параметр |
Циклон |
Рукавный фильтр |
|---|---|---|
|
Принцип очистки |
центробежная сепарация |
фильтрация через ткань |
|
Эффективность по массе, % |
85–95 |
99,0–99,9 |
|
Минимальная улавливаемая фракция, мкм |
10–15 |
0,5–1 |
|
Сопротивление, Па |
200–600 (зависит от типа) |
300–500 (чистые), до 1200 (забитые) |
|
Регенерация |
не требуется (гравитационная выгрузка) |
импульсная продувка сжатым воздухом |
|
Ресурс (при двухсменной работе) |
весь срок службы (износ от абразива) |
1,5–2 года (замена рукавов) |
|
Требования к предфильтру |
нет |
обязателен (циклон или искрогаситель) |
|
Относительная стоимость |
низкая |
средняя/высокая (с учётом замены рукавов) |
Когда циклон работает один, а когда — только в паре с рукавным фильтром
Решение о достаточности одной ступени или необходимости каскада принимается по двум критериям: фракционный состав пыли и санитарные нормы. Если очищенный воздух выбрасывается на улицу и расстояние до ближайшего воздухозабора превышает 15 м, а ПДК в рабочей зоне соблюдается за счёт общеобменной вентиляции, циклон может работать соло на операциях с крупной стружкой: раскрой, фрезеровка массива. Однако при возврате воздуха в цех или при наличии шлифовальных операций наличие рукавного или картриджного фильтра обязательно.
Предельно допустимая концентрация древесной пыли в воздухе рабочей зоны составляет 6 мг/м³ согласно ГОСТ 12.1.005-88 ГОСТ 12.1.005-88. Циклон в одиночку не способен стабильно обеспечивать этот показатель, поскольку тонкая пыль свободно проходит через него и накапливается в цехе. Именно поэтому на участках, где работают шлифовальные калибровальные станки DELTAMACHINERY или фрезерные центры JIYU, рукавный фильтр — не опция, а санитарная необходимость.
Общие требования к устройству вентиляционных систем, включая конструкцию воздуховодов, уровни шума и заземление, регламентирует ГОСТ 12.4.021-75 ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. Этот стандарт не предписывает конкретный тип фильтра, но обязывает проектировщика обеспечить на рабочих местах концентрации вредных веществ не выше ПДК, что для деревообработки означает обязательную вторую ступень очистки в большинстве производственных сценариев.
Почему рукавный фильтр без циклона — это риск
Крупная стружка, попадая на рукава, работает как пескоструй: абразивные частицы с высокой кинетической энергией разрушают волокна ткани в местах удара. За месяц такой эксплуатации на рукавах появляются свищи, через которые неочищенный воздух уходит в цех. Кроме того, опилки забивают поры, сопротивление скачкообразно растёт, вентилятор перегружается. Инженеры «Дельта-Техно» при пусконаладке аспирации всегда проверяют: если на входе в рукавный фильтр скорость потока превышает 25 м/с, а фракция крупнее 50 мкм составляет более 30%, циклон перед фильтром обязателен.
Есть и обратная ситуация: циклон без рукавного фильтра на шлифовке. Шлифовальная пыль МДФ содержит до 90% частиц мельче 10 мкм. Циклон задерживает лишь 10–20% этой массы, остальное выбрасывается либо на улицу (что грозит претензиями экологов), либо возвращается в цех. Характерный признак ошибки — серый налёт на всех поверхностях через месяц после запуска. Решение здесь однозначно: циклон + рукавный или картриджный фильтр.
Таблица 2. Выбор пылеуловителя под конкретное оборудование и материал
|
Станок / операция |
Тип отходов |
Рекомендуемая конфигурация |
Примечание |
|---|---|---|---|
|
Форматно-раскроечный центр DELTAMACHINERY DM-832PS |
крупная стружка, опилки |
циклон (первая ступень) + рукавный фильтр (при возврате воздуха) |
при выбросе наружу достаточно циклона |
|
Фрезерный станок с ЧПУ JIYU CH1-V9 |
средняя и мелкая стружка |
циклон + картриджный фильтр (для возврата воздуха) |
если нет шлифовки, допустим циклон с выбросом наружу |
|
Шлифовальный калибровальный IRONMAC GC-1350 |
мелкодисперсная пыль (<10 мкм) |
циклон (опционально) + рукавный фильтр (обязательно) + искрогаситель |
рукавный фильтр обязателен, циклон снижает нагрузку на рукава |
|
Кромкооблицовочный станок DELTAMACHINERY DM-500F PUR/EVA |
стружка ПВХ/ABS, аэрозоли клея |
циклон + рукавный фильтр с антиадгезионной пропиткой |
липкая пыль требует специальной ткани рукавов |
|
Рейсмусовый станок WoodTec WT-630 |
крупная стружка, опилки |
циклон (достаточно при выбросе наружу) |
рукавный фильтр избыточен, если нет требований к возврату воздуха |
Влияние качества аспирации на оснастку и межсервисные интервалы
Связь между типом пылеуловителя и ресурсом режущего инструмента прямая, хотя и не всегда очевидная. При раскрое ЛДСП на станках DELTAMACHINERY пильные диски DELTA TOOLS работают в зоне, где циклон создаёт разрежение порядка 1500–2000 Па. Если циклон забит или вентилятор не добирает давления, пыль не удаляется из пропила и действует как дополнительный абразив, ускоряя износ твердосплавных напаек. Замена рукавов в фильтре по регламенту, а не по факту забивки, поддерживает разрежение на проектном уровне и продлевает ресурс дисков DELTA TOOLS на 40–50% — цифра, подтверждённая эксплуатационной статистикой сервисной службы «Дельта-Техно».
Список технических источников
-
ГОСТ Р 50820-95. Фильтры рукавные. Общие технические условия. URL: https://docs.cntd.ru/document/1200008652
-
ГОСТ 12.1.005-88. Система стандартов безопасности труда. Общие санитарно-гигиенические требования к воздуху рабочей зоны. URL: https://docs.cntd.ru/document/1200003608
-
ГОСТ 12.4.021-75. Системы вентиляционные. Общие требования. URL: https://docs.cntd.ru/document/1200005272
[DETAIL_TEXT_TYPE] => html [~DETAIL_TEXT_TYPE] => html [PREVIEW_TEXT] => [~PREVIEW_TEXT] => [PREVIEW_TEXT_TYPE] => text [~PREVIEW_TEXT_TYPE] => text [PREVIEW_PICTURE] => Array ( [ID] => 26168 [TIMESTAMP_X] => 28.09.2026 16:08:07 [MODULE_ID] => iblock [HEIGHT] => 428 [WIDTH] => 1000 [FILE_SIZE] => 181455 [CONTENT_TYPE] => image/png [SUBDIR] => iblock/264/tmy6su3v36em6ir2stedoecc19fl2v6m [FILE_NAME] => exec_98e8944d_795b_4221_8fa3_623e59233dc9.png [ORIGINAL_NAME] => exec_98e8944d_795b_4221_8fa3_623e59233dc9.png [DESCRIPTION] => [HANDLER_ID] => [EXTERNAL_ID] => 540bmbxansfbba516gqace81lwfdk4yw [VERSION_ORIGINAL_ID] => [META] => [SRC] => /upload/iblock/264/tmy6su3v36em6ir2stedoecc19fl2v6m/exec_98e8944d_795b_4221_8fa3_623e59233dc9.png [UNSAFE_SRC] => /upload/iblock/264/tmy6su3v36em6ir2stedoecc19fl2v6m/exec_98e8944d_795b_4221_8fa3_623e59233dc9.png [SAFE_SRC] => /upload/iblock/264/tmy6su3v36em6ir2stedoecc19fl2v6m/exec_98e8944d_795b_4221_8fa3_623e59233dc9.png [ALT] => Циклон или рукавный фильтр: какой пылеуловитель лучше для стружки и мелкодисперсной пыли? [TITLE] => Циклон или рукавный фильтр: какой пылеуловитель лучше для стружки и мелкодисперсной пыли? ) [~PREVIEW_PICTURE] => 26168 [LANG_DIR] => / [~LANG_DIR] => / [CODE] => tsiklon-ili-rukavnyy-filtr-kakoy-pyleulovitel-luchshe-dlya-struzhki-i-melkodispersnoy-pyli [~CODE] => tsiklon-ili-rukavnyy-filtr-kakoy-pyleulovitel-luchshe-dlya-struzhki-i-melkodispersnoy-pyli [EXTERNAL_ID] => 7990 [~EXTERNAL_ID] => 7990 [IBLOCK_TYPE_ID] => content [~IBLOCK_TYPE_ID] => content [IBLOCK_CODE] => journal [~IBLOCK_CODE] => journal [IBLOCK_EXTERNAL_ID] => [~IBLOCK_EXTERNAL_ID] => [LID] => s2 [~LID] => s2 [EDIT_LINK] => [DELETE_LINK] => [DISPLAY_ACTIVE_FROM] => [FIELDS] => Array ( [DATE_CREATE] => 13.08.2026 12:07:31 ) [DISPLAY_PROPERTIES] => Array ( ) [IPROPERTY_VALUES] => Array ( [SECTION_META_TITLE] => Циклон или рукавный фильтр: какой пылеуловитель лучше для стружки и мелкодисперсной пыли? [SECTION_PAGE_TITLE] => Циклон или рукавный фильтр: какой пылеуловитель лучше для стружки и мелкодисперсной пыли? ) )

Системы аспирации
Циклон или рукавный фильтр: какой пылеуловитель лучше для стружки и мелкодисперсной пыли?
28.09.2026 16:08:07